
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

یک کلاف آلومینیومی که پس از برش و شکلدهی رنگآمیزی میشود، تقریباً همیشه قیمت بیشتری در هر متر مربع از همان کلاف رنگشده در حالی که هنوز یک کلاف روی یک خط پیوسته است، دارد. این واقعیت اقتصادی توضیح می دهد که چرا آلومینیوم از پیش رنگ شده بیشتر بازار روکش، سقف، تابلو و پانل های کامپوزیت آلومینیومی را تامین می کند.
کیفیت سیمپیچ آلومینیومی روکششده در سه جا مشخص میشود: چقدر نوار وقتی به سر روکش میرسد تمیز است، آن هد چقدر فیلم را اندازهگیری میکند، و فر چقدر به طور یکنواخت درمان را ارائه میکند. رنگ، براقیت و عمر مفید از این سه مورد است، نه تنها از برند رنگ.
نحوه عملکرد پوشش پیوسته سیم پیچ آلومینیومی
روکش کویل یک فرآیند مداوم و خودکار است که قبل از برش یا تشکیل نوار، یک پوشش آلی را روی نوار فلزی اعمال می کند. آلومینیوم به صورت یک سیم پیچ وارد می شود، از سیم پیچ خارج می شود، تمیز می شود، از نظر شیمیایی پیش تصفیه شده، پوشش داده می شود، پخته می شود، خنک می شود و به عنوان سیم پیچ از پیش رنگ شده باز می گردد. از آنجایی که نوار در حین کار مداوم متوقف نمی شود، ضخامت، پخت و ظاهر فیلم به جای احساس اپراتور توسط پارامترهای دستگاه تنظیم می شود. خطوط معماری معمولاً با سرعت 20 تا 60 متر در دقیقه، با عرض نوارهای 600 تا 1600 میلی متر و یک فیلم خشک کل 20 تا 27 میکرومتر شامل پرایمر اجرا می شوند.
- کلاف گشایی و دوخت: دم کلاف در حال اجرا به سر سیم پیچ بعدی متصل می شود و درز باید بدون غلتک علامت گذاری از خط عبور کند.
- انباشتگی: یک انباشته ورودی نوار را ذخیره می کند تا سر پوشش و کوره از طریق تعویض سیم پیچ کار کنند.
- تمیز کردن و پیش تصفیه: تمیز کردن قلیایی، شستشو، پوشش تبدیل شیمیایی و اجاق خشک. این مرحله بیش از هر مرحله دیگری چسبندگی را تعیین می کند.
- پرایمر و پوشش رویی: روکشهای غلتکی آستر را اعمال میکنند، بخش فلاشآف حلال را حذف میکند، سپس پوشش رویی به دنبال آن میآید.
- پخت: یک اجاق چند منطقه ای، فلز، نه فقط هوا، را به حداکثر دمای فلز مورد نیاز شیمی می رساند.
- کوئنچ و پیچیدن به عقب: خنک کردن نوار را به دمای کار پایین می آورد و سیم پیچ تمام شده تحت کشش کنترل شده باز می گردد.
آماده سازی نوار بیشتر نتایج چسبندگی را تعیین می کند
تمیز کردن ناقص باعث می شود که پوشش تبدیل به طور یکنواخت متوقف شود و خرابی بعداً به صورت از بین رفتن پوشش در امتداد یک خم یا لبه بریده ظاهر می شود. بنابراین بخش تمیز کردن باید برای سرعت خطی که در واقع اجرا می کنید به اندازه کافی طولانی باشد و غلتک های بخش مرطوب نیاز به برنامه تمیز کردن دارند، زیرا باقیمانده های شیمیایی خشک شده مستقیماً به عنوان رگه ها به نوار منتقل می شوند.
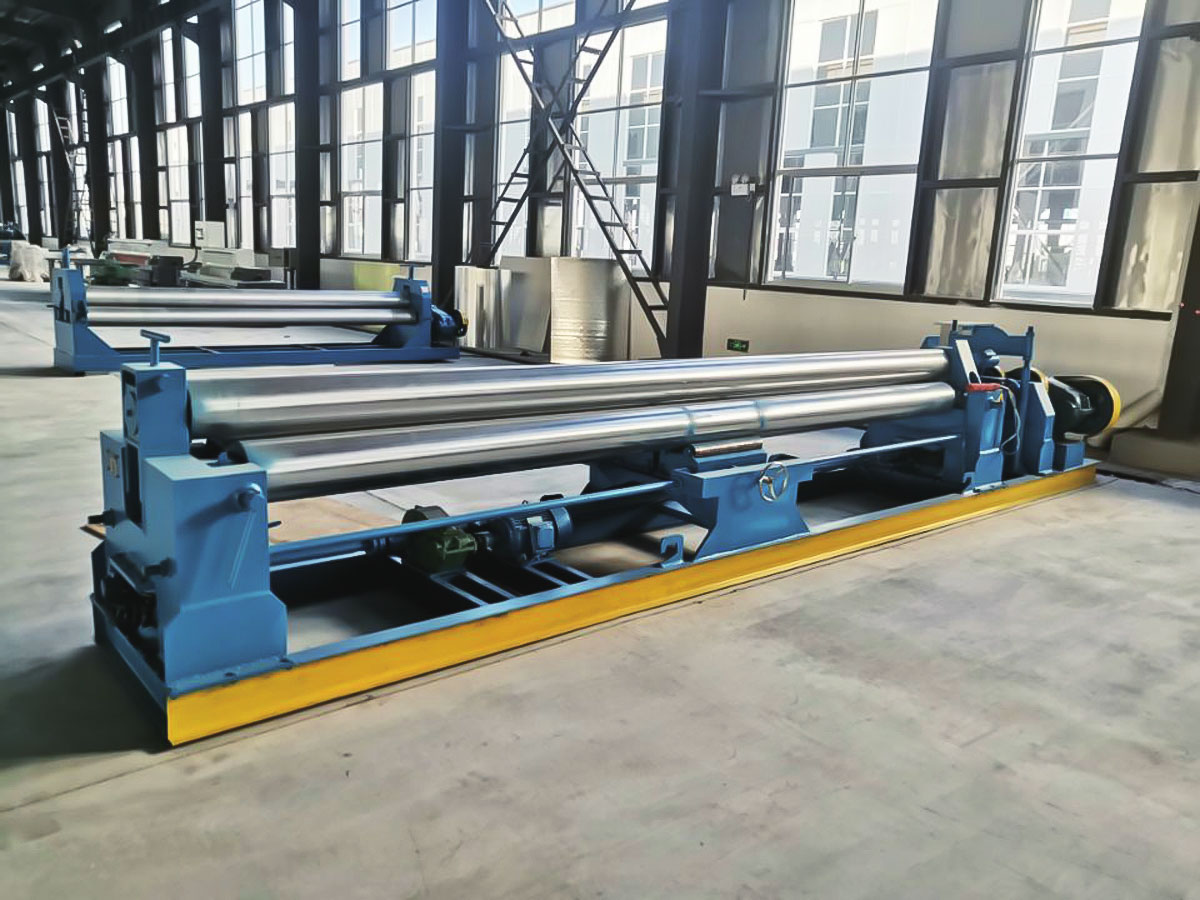
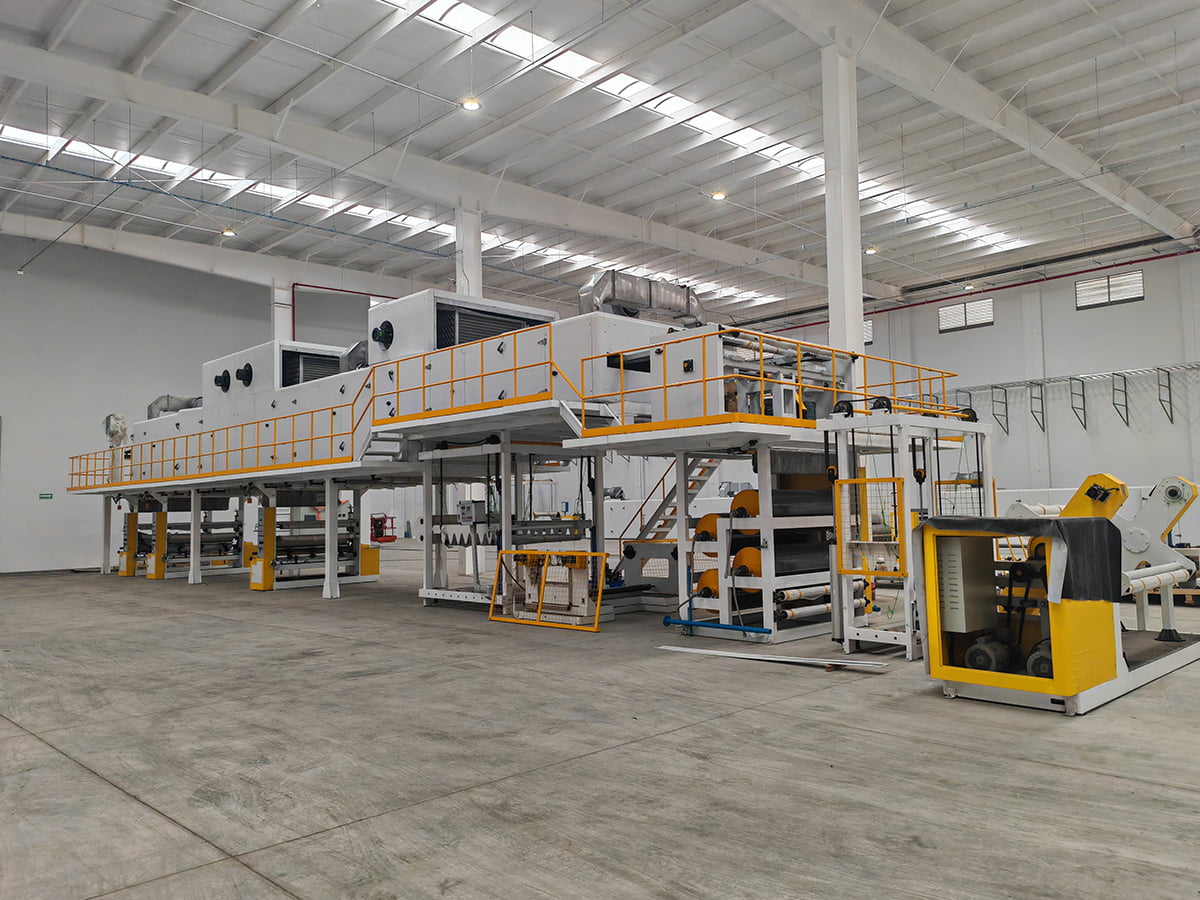
 خط تمیز کردن قبل از درمان تمیزی سطوح فلزی و کیفیت پوشش های تبدیل شیمیایی مستقیماً مقاومت در برابر خوردگی، چسبندگی رنگ و کیفیت محصول نهایی را تعیین می کند. مشاهده محصول →
سرهای پوشش، کنترل فیلم و درمان
خطوط از سرهای سه رول یا چهار رول استفاده می کنند. نگهداری سه رول سادهتر است، در حالی که چهار رول لایههای بسیار نازک را با دقت بیشتری کنترل میکند و با خطوطی که چاپ میکنند نیز مناسب است. ضخامت فیلم توسط نسبت سرعت بین اپلیکاتور و نوار تنظیم می شود، بنابراین سرعت پایدار و کشش پایدار در درجه اول قرار می گیرند. پایین تر از این خط، کم پخت، مقاومت حلال و انعطاف پذیری را هزینه می کند، در حالی که پخت بیش از حد، رنگ و شکل پذیری را به همراه دارد. متغیر کنترل حداکثر دمای فلز است که در نوار اندازهگیری میشود، معمولاً حدود 230 تا 249 درجه سانتیگراد برای PVDF و 216 تا 232 درجه سانتیگراد برای پلی استر. قبل از تنظیم فر، پنجره را با تامین کننده پوشش تأیید کنید.
سیستم های پوشش و جایی که هر کدام مناسب است
هیچ پوشش واحدی هر نوردهی را پوشش نمی دهد. انتخاب بستگی به محیطی دارد که محصول نهایی با آن روبرو خواهد شد، شکل گیری کویل پس از آن و مدت زمان ماندگاری رنگ و براقیت آن بستگی دارد.
| سیستم پوشش | فیلم خشک کل معمولی | پنجره درمان | بهترین مناسب برای | محدودیت اصلی |
|---|---|---|---|---|
| پلی استر | 18 تا 25 میکرومتر | 216 تا 232 درجه سانتیگراد | پانل های داخلی، علائم، روکش فلزی سبک | در فضای باز گچ میزند و محو میشود |
| پلی استر اصلاح شده با سیلیکون | 20 تا 25 میکرومتر | 220 تا 235 درجه سانتیگراد | سقف و روکش دیوار در آب و هوای معتدل | مقاومت در برابر حلال ضعیف تر از PVDF |
| PVDF | 23 تا 27 میکرومتر | 230 تا 249 درجه سانتیگراد | نماهای خارجی، قرار گرفتن در معرض ساحلی و صنعتی | هزینه بالاتر، پنجره درمان باریک |
| پلی اورتان | 20 تا 25 میکرومتر | 210 تا 230 درجه سانتیگراد | لمینیت فیلم و پوشش داخلی ممتاز | حساسیت به رطوبت در انبار |
| پرایمر اپوکسی | 5 تا 7 میکرومتر | ست شده توسط روکش | لایه پایه چسبندگی و خوردگی | گچ ها اگر بدون پوشش باقی بمانند |
دو قانون پیروی می کند. روکش PVDF روی یک پرایمر نازک یا ناهموار همچنان در لبه برش شکسته می شود، زیرا خوردگی از فلز در معرض شروع می شود. و پوششی که در پایین پنجره آن خشک شده است می تواند یک بررسی بصری را پشت سر بگذارد و باز هم در همان روز در مالش حلال یا تست خمش شکست بخورد.
آزمایش هایی که یک سیم پیچ پوشش داده شده را آزاد می کنند
تست انتشار سریع، مخرب و خاص است. نمونهها از سر، وسط و دم هر سیمپیچ میآیند، زیرا دستهای که درست به نظر میرسند همچنان میتوانند یکی از موارد زیر را خراب کنند.
- ضخامت فیلم خشک ، روی نوار با یک جریان سنج مغناطیسی یا گردابی در برابر تحمل تقریباً مثبت یا منفی 2 میکرومتر بخوانید.
- چسبندگی خم T ، جایی که یک کوپن به عقب خم می شود و نوار برای بررسی از بین رفتن پوشش کشیده می شود. محصولات بیرونی معمولا نیاز به عبور 1T یا 2T دارند.
- MEK دو مالش که نشان دهنده سطح درمان به جای عملکرد طولانی مدت شیمیایی است.
- تاثیر معکوس ، تأیید می کند که پوشش از تغییر شکل ناگهانی، نه تنها یک خم شدن آهسته، جان سالم به در می برد.
- براقیت در 60 درجه و تفاوت رنگ ، با نمونه تایید شده اندازه گیری می شود، با دلتا E معمولاً در حدود 1.0 یا محکم تر برای پانل هایی که کنار هم قرار می گیرند نگه داشته می شود.
- اسپری نمک یا قرار گرفتن در معرض رطوبت معمولاً 1000 ساعت، برای صلاحیت به جای هر دسته استفاده می شود.
این بررسیها ارزان و قابل تکرار هستند، اما جایگزین دادههای هوازدگی خارجی نمیشوند و هرگز نباید پوششی را که خارج از پنجره منتشر شده آن خشک شده است، آزاد کنند.
تعیین خط پوشش: اعدادی که اهمیت دارند
خرید خط معمولا با قیمت شروع می شود و با جزئیاتی که بازده را تعیین می کند، پایان می یابد. این موارد ارزش آن را دارند که قبل از امضای قرارداد به صورت کتبی اصلاح شوند.
- محدوده عرض و ضخامت نوار ، از جمله باریک ترین عرضی که در واقع اجرا خواهید کرد، زیرا روکش های غلتکی در لبه های یک محدوده رفتار متفاوتی دارند.
- سرعت خط و زمان تعویض سیم پیچ ، از آنجایی که ظرفیت انباشته تعیین می کند که چه مدت خط بین سیم پیچ ها اجرا شود.
- پیکربندی سر پوشش ، سه رول یا چهار رول، و چند سر برای پرایمر، روکش و هر پوشش پشتی نصب شده است.
- منطقه بندی فر و کنترل دمای اوج فلز ، از جمله توانایی نگه داشتن پنجره درمان در کمترین و بالاترین سرعت خط.
- طول بخش قبل از درمان و شیمی ، با سرعت خط مطابقت دارد بنابراین زمان تماس کوتاه نمی شود.
- تراز کردن کشش و کنترل کشش نواری که بر صافی، یکنواختی پوشش و بریدگی از درز تأثیر می گذارد.
- پشتیبانی از زمان تغییر رنگ و قطعات یدکی ، ارقامی که به ندرت در یک نقل قول ظاهر می شوند اما در هر تغییر ظاهر می شوند.
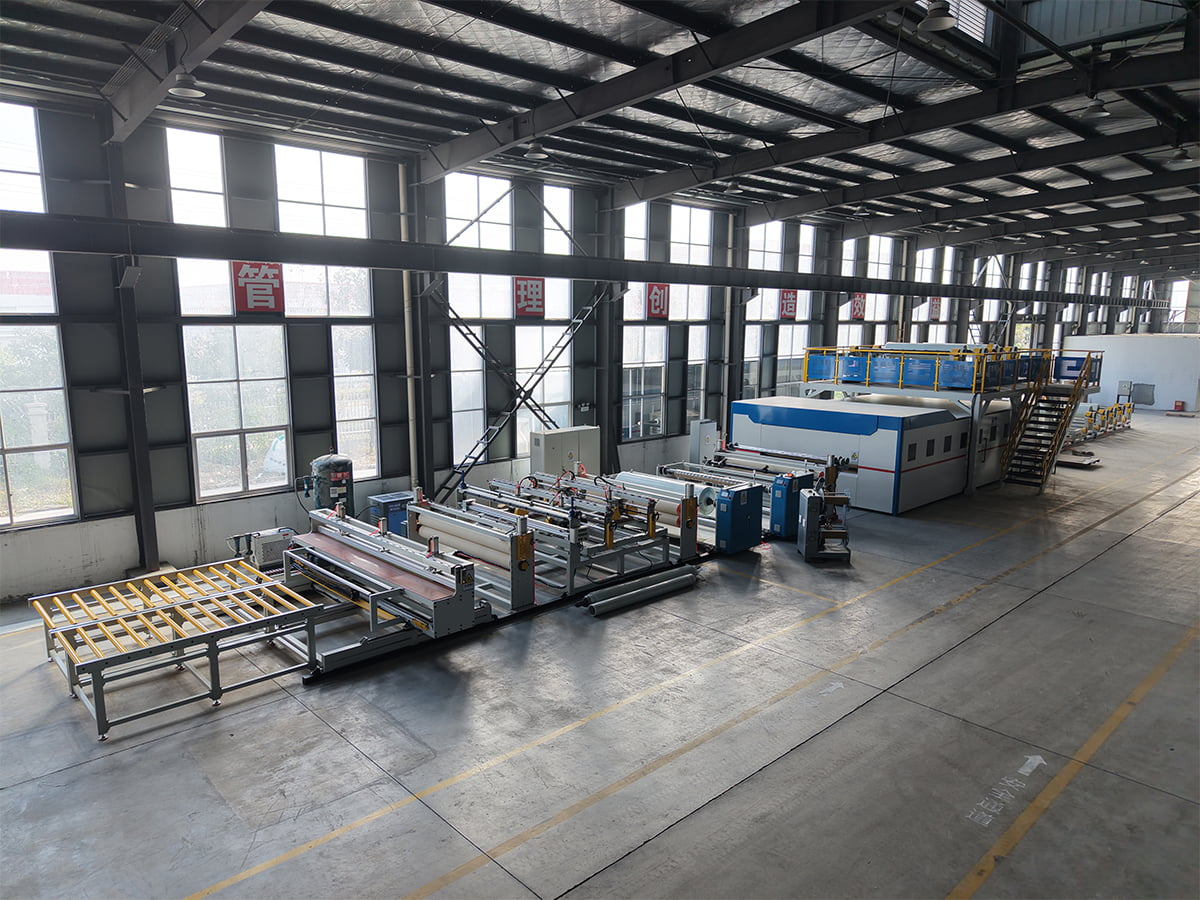
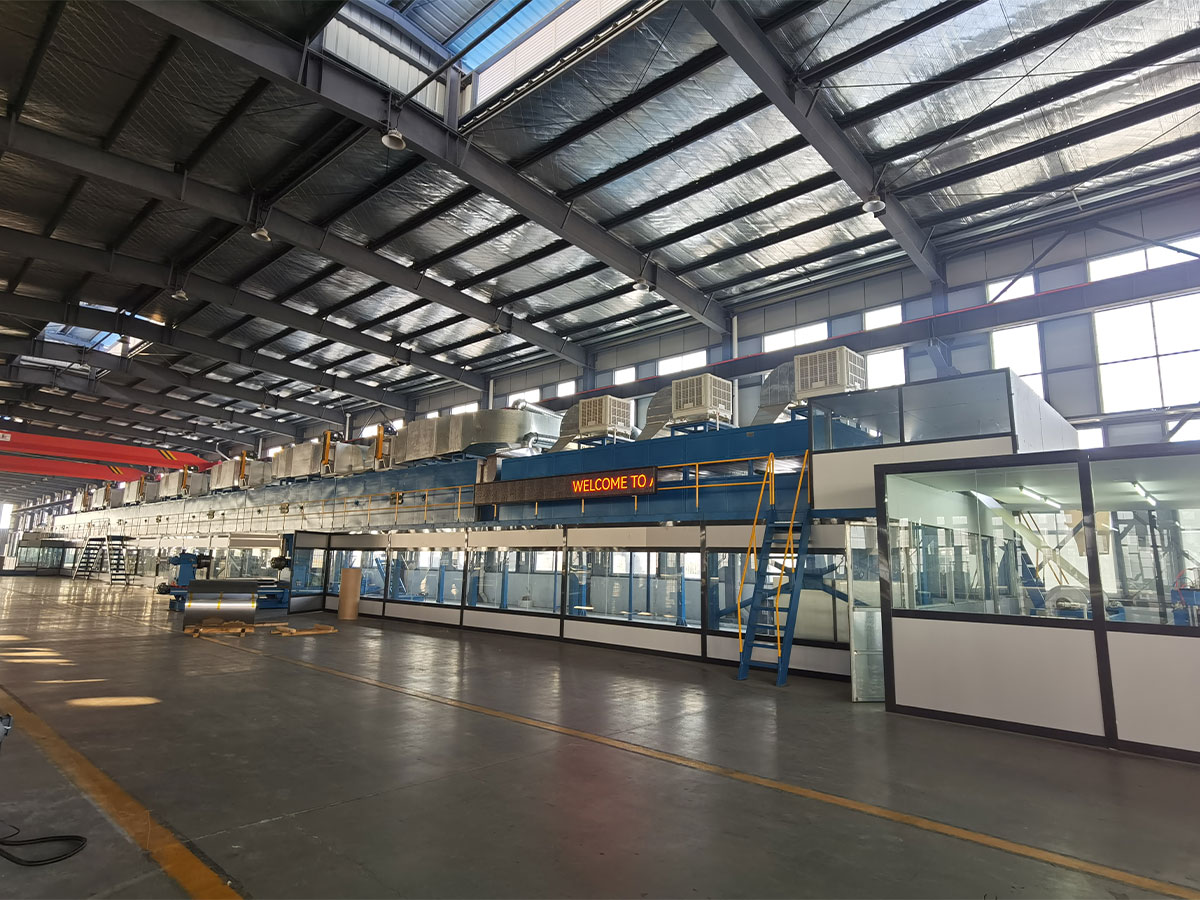
 خط پوشش رنگی خط تولید پوشش از طریق فرآیندهای خودکار و هوشمند، پوششهای سطحی زیبا، بادوام و کاربردی را برای طیف وسیعی از ... مشاهده محصول →
خریداران همچنین باید بپرسند که خط چگونه تغییر از یک ماده شیمیایی پوشش به دیگری را انجام می دهد و آیا همان تجهیزات می توانند چاپ یا لمینیت فیلم را انجام دهند، زیرا این گزینه ها ترکیب محصول را در طول عمر دستگاه تغییر می دهند. سرعت نامی به تنهایی خیلی کم تصمیم می گیرد، به همین دلیل است مزایای تولید خط پوشش سیم پیچ فلزی بهتر است بر اساس تولید سالانه و زیان تغییر تغییر نسبت به یک رقم بروشور قضاوت شود.
عیوب، علل و اولین اصلاحات
بیشتر مشکلات پوشش تکرار می شود و بیشتر به تمیزی نوار، نورسنجی فیلم یا درمان بازمی گردد.
| نقص | علت احتمالی | اصلاح اول |
|---|---|---|
| پوشش در امتداد یک لبه بریده بلند می شود | پرایمر نازک در لبه یا پیش درمان ناقص | فیلم پرایمر و زمان تماس تمیز کردن را بررسی کنید |
| رگه هایی که در جهت سیم پیچ می روند | غلتک آلوده یا بقایای شیمیایی خشک شده | روکش تمیز و غلتک های بخش مرطوب |
| ظاهر پوست پرتقال | احتباس حلال یا تقسیم ناهموار فیلم | منطقه فلاش خاموش و سرعت غلتک را تنظیم کنید |
| تغییر رنگ در یک دسته | اوج تغییر دمای فلز بین سیم پیچ ها | دمای نوار را در هر سیم پیچ ثبت کنید و پنجره پخت را دوباره بررسی کنید |
| ایجاد تاول پس از درمان | رطوبت روی نوار یا زیر کیور | فر خشک شده را چک کنید و آبکشی کنید |
| چسبندگی خمشی ضعیف | بیش از حد پخت یا پرایمر خارج از محدوده ضخامت آن | دمای پیک فلز را پایین بیاورید و فیلم پرایمر را بررسی کنید |
انتخاب تامین کننده برای خط پوشش
دو تامینکننده میتوانند سرعت خط و عرض نوار یکسان را نقلقول کنند و همچنان تجهیزات بسیار متفاوتی را تحویل دهند، بنابراین ارزش این را دارد که بپرسیم سازنده علاوه بر خط پوشش چه میسازد. تأمینکنندهای که مواد مورد استفاده در پایین دست را نیز فراهم میکند، نحوه عملکرد تجهیزات در تولید را درک میکند، نه تنها نحوه کشیده شدن آن.
شرکت تجهیزات هوشمند JiangSu XieCheng، مستقر در منطقه توسعه اقتصادی Jinhu در Huai'an، Jiangsu، خطوط پوشش و چاپ سیم پیچ فلزی، خطوط تمیز کردن قبل از عملیات، خطوط لایهبرداری PUR و فیلم، و خطوط پوشش غلتکی و اسپری ترکیبی میسازد. پیشینه ماشین آلات آن به سال 2004 باز می گردد، زمانی که شرکت قبلی شروع به تولید ماشین آلات لمینیت پانل کامپوزیت آلومینیوم و خطوط پوشش رنگی کرد. این شرکت اکنون به عنوان زیرمجموعه ماشین آلات Jiangsu Aludeco New Materials فعالیت می کند و همچنین سیم پیچ هسته آتش A2، سیم پیچ آلومینیومی پیش پوشیده شده و فیلم پیوند پلیمری را تامین می کند، بنابراین مهندسان آن سیم پیچ روکش شده را از دو طرف دستگاه می بینند.
در گروه گسترده تر ALMINE، این عملیات به عنوان یک مرکز تحقیقات فناوری مهندسی استانی برای پانل های کامپوزیت آلومینیومی درجه آتش با درجه آتش A2 و تجهیزات تولید شناخته شده است و دارای رتبه اعتباری کیفیت درجه AA است. خط پانل کامپوزیت آلومینیومی درجه A2 آن اولین مجموعه تجهیزات اصلی و اجزای کلیدی جیانگسو نام گرفت. گستره وسیع تری شامل خطوط پانل کامپوزیت فلزی، خطوط کفپوش SPC، خطوط پوشش چرم PVC و PU، خطوط کامپوزیت CFRT و تجهیزات سفارشی غیر استاندارد می شود که پس از تحویل توسط پشتیبانی از راه دور، خدمات در محل و قطعات یدکی پشتیبانی می شوند.
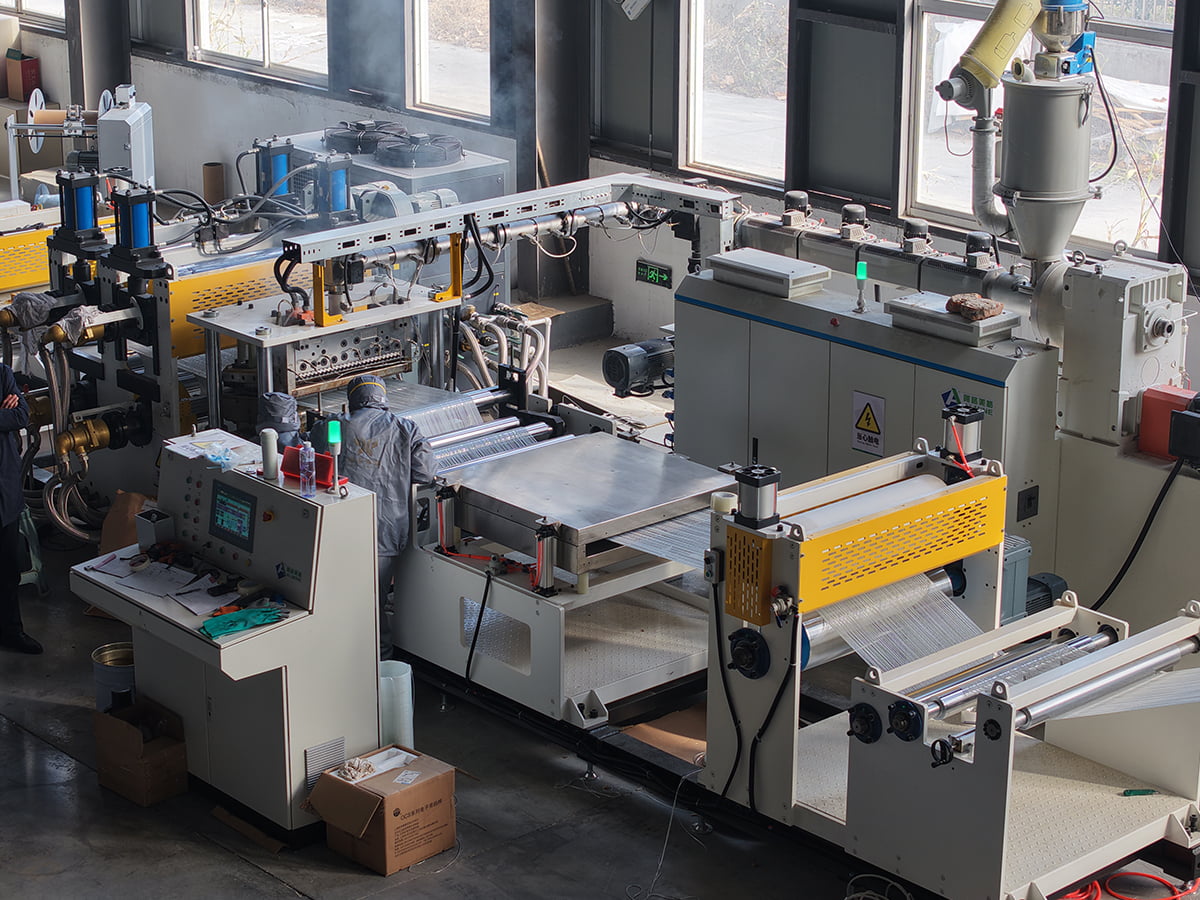
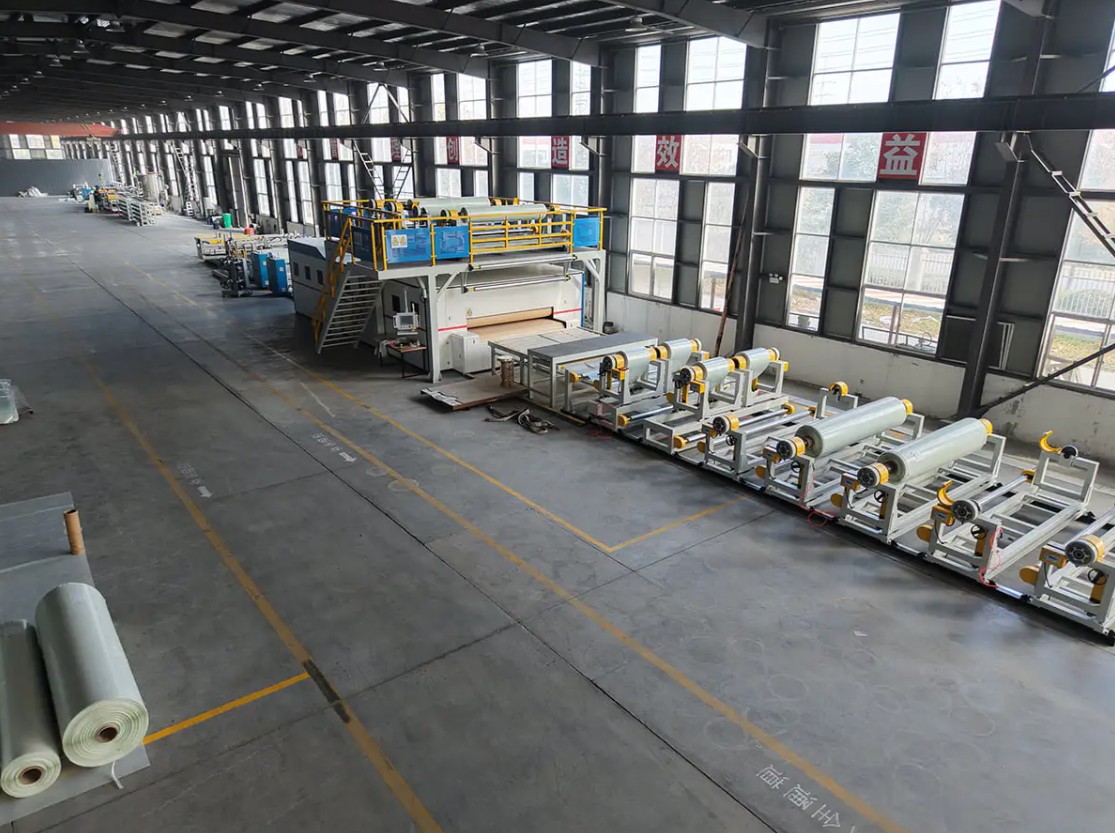
 پوشش و خط چاپ کویل آلومینیوم/فولاد لوازم جانبی تجهیزات مشاهده محصول →
هنگام مقایسه پیشنهادات، لیست مشخصات بالا را در کنار تجهیزات ذکر شده قرار دهید و بپرسید که دمای حداکثر فلز و تحمل فیلم چگونه در کارخانه قبل از حمل و نقل تأیید می شود. این گفتگو معمولا سازندگان جدی را از فروشندگان کاتالوگ جدا می کند. تیم مهندسی را می توان از طریق صفحه تماس برای بحث در مورد عرض نوار، شیمی پوشش و خروجی هدف برای یک پروژه خاص.
کویل آلومینیومی پوشش دهی به همان نظم و انضباط در هر کارخانه پاداش می دهد: عملکرد مداوم قبل از شکل گیری، با کنترل دقیق تمیزی نوار، اندازه گیری فیلم و پخت. خطی که تنها با قیمت خریداری می شود، ضعف های خود را در زمان تغییر، شکایات رنگ و خوردگی لبه دو یا سه سال بعد نشان می دهد.
این سه متغیر را به درستی دریافت کنید و بقیه موارد به دنبال آن هستند. رنگ ثابت می ماند، خمیدگی ها زنده می مانند، لبه های برش ماندگار می شوند، و سیم پیچ از خط خارج می شود، همانطور که در زمان رسیدن به نما مطابق با مشخصات وعده داده شده رفتار می کند.