
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

دو مکالمه خرید ممکن است در یک ماه اتفاق بیفتد و تقریباً یکسان به نظر برسد. یک تولیدکننده کفپوش خطی میخواهد که ترکیب PVC و پرکننده معدنی را کیلومتر به کیلومتر به یک تخته هسته SPC 4 میلیمتری تبدیل کند، با همان سطح مقطع در انتهای شیفت در ابتدا. یک تامینکننده لوازم خانگی در سیصد کیلومتر دورتر به چهل هزار لولا در روز نیاز دارد که هر کدام دارای دندهها، اتصال محکم و دو درج قالببندی شده باشد. هر دو خریدار خرید را به عنوان خرید یک ماشین پردازش پلاستیک توصیف می کنند، اما به پلتفرم های کاملا متفاوتی نیاز دارند.
نتیجه اول می آید: اکستروژن و قالب گیری تزریقی دو نسخه از یک کار نیستند. اکستروژن پیوسته است. مذاب از طریق یک قالب رانده می شود و محصول سطح مقطع آن قالب را تا زمانی که خط اجرا می شود حفظ می کند. قالب گیری تزریقی چرخه ای است. مذاب یک حفره بسته را پر می کند و هر چرخه تعداد ثابتی از قطعات سه بعدی جداگانه را تحویل می دهد. نقاط بلند و یکنواخت به اکستروژن. شکل گیری و شمارش شده به صورت تکه تکه به قالب گیری تزریقی اشاره دارد. هزینه ابزار، تحمل، نرخ ضایعات و مهارت اپراتور همه از این تفاوت منفرد ناشی می شوند.
نحوه عملکرد اکستروژن، گام به گام
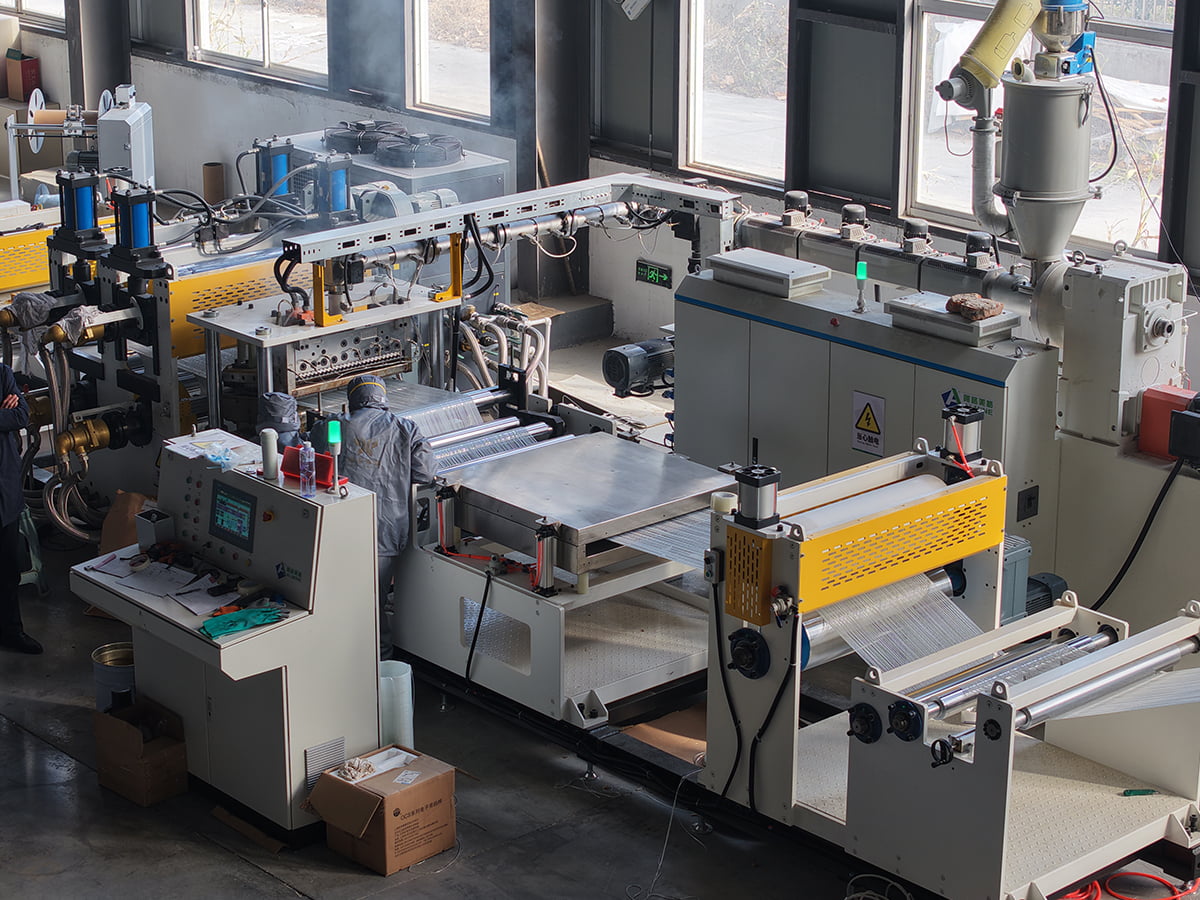
در یک خط اکستروژن، گرانول ها یا پودر از یک قیف به یک بشکه گرم شده وارد می شوند، توسط یک پیچ چرخان ذوب می شوند، سپس از طریق قالبی که دهانه آن نمایه را مشخص می کند، منتقل می شود. شکل داغ سرد و کالیبره می شود، توسط یک واحد حمل و نقل کشیده شده و به طول برش داده می شود. پیچ بین قطعات متوقف نمی شود زیرا هیچ قطعه ای وجود ندارد، فقط متر است. خروجی در قالب بر حسب کیلوگرم در ساعت و در انتهای خط بر حسب متر در دقیقه اندازه گیری می شود.
- سطح مقطع در امتداد جهت دستگاه ثابت می ماند و طول فقط با جابجایی و بسته بندی محدود می شود.
- یک قالب کسری از یک قالب تزریق هزینه دارد و یک قالب را می توان تنظیم، صیقل داد یا زمانی که نمایه کمی تغییر کرد، دوباره کار کرد.
- سازه های چند لایه تقریباً رایگان از طریق هم اکستروژن هستند، با دو یا سه اکسترودر که یک بلوک قالب را تغذیه می کنند.
- تجهیزات پایین دست، کالیبراسیون، خنک کننده، حمل و نقل و برش، به اندازه خود اکسترودر بر کیفیت ابعاد نهایی تأثیر می گذارد.
- محصولات معمولی: تخته های هسته SPC، فیلم پایه PVC برای چرم، نوار گرمانرم تقویت شده با الیاف پیوسته، لوله، پروفیل های پنجره و عایق کابل.
چگونه قالب گیری تزریقی کار می کند، گام به گام
قالبگیری تزریقی یک پلیمر مشابه را ذوب میکند، اما سپس یک شات اندازهگیری شده را در یک قالب بسته و بسته با فشار بالا تزریق میکند. حفره بسته بندی شده و نگه داشته می شود تا انقباض را جبران کند، خنک می شود، باز می شود و پین های اجکتور قبل از بسته شدن مجدد قالب، قسمت را به بیرون فشار می دهند. هر چرخه تعداد ثابتی از قطعات تمام شده را تولید می کند، نه یک طول پیوسته، و زمان چرخه محرک هزینه واحد است.
- آزادی هندسه مزیت اصلی است: دنده ها، باس ها، نخ ها، لولاهای زنده و درج های فلزی را می توان در یک شات شکل داد.
- تلورانس ها تنگ و قابل تکرار هستند، اغلب به اضافه یا منهای یک دهم میلی متر در ابعاد بحرانی.
- قالب مخصوص قسمت است. تغییر طراحی روی قطعه معمولاً به معنای یک قالب جدید است، نه تنظیم قالب.
- دونده ها، اسپروها و ردهای راه اندازی بیشتر ضایعات را تشکیل می دهند، و دوباره آسیاب اغلب با یک نسبت کنترل شده مخلوط می شود.
- محصولات معمولی: محفظه، درپوش، کانکتور، قطعات داخلی خودرو و دستگاه های پزشکی یکبار مصرف.
مقایسه قالب گیری اکستروژن و تزریق
| جنبه | اکستروژن | قالب گیری تزریقی |
|---|---|---|
| فرم خروجی | طول پیوسته با مقطع ثابت | قسمت های سه بعدی را جدا کنید |
| ابزار سازی | Die plus کالیبراسیون و واحدهای پایین دست | قالب فولادی دقیق با خنک کننده و جهش |
| ابزار سازی cost | پایین تر و آسان تر برای تغییر | طراحی بالاتر و گره خورده به یک قسمت |
| ریتم | پیوسته، بدون زمان چرخه | ثانیه تا یک دقیقه در هر شلیک |
| هندسه | نمایه ساده، بدون زیربر | اشکال پیچیده، دنده ها، باس ها و درج ها |
| تحمل | تنظیم شده توسط کالیبراسیون، خنک کننده و پایداری حمل و نقل | بسیار محکم و قابل تکرار قسمت به قسمت |
| قراضه | تریم راه اندازی و تغییر | دونده، اسپرو و رد می کند |
| حجم اقتصادی | اجراهای طولانی یک نمایه | تعداد بالای قطعات یک جزء |
| ترکیبات فیبر | الیاف در امتداد جهت دستگاه قرار می گیرند | طول فیبر را می توان با عمل پیچ و سوپاپ کاهش داد |
ساختار ابزار و هزینه: جایی که پول در واقع می رود
تقسیم هزینه جایی است که اکثر خریداران برای اولین بار شگفت زده می شوند. یک پروژه تزریق، پول را در قالب بارگیری می کند، یک بلوک با ماشینکاری دقیق که باید از نیروی گیره دوام بیاورد، گرما را از طریق کانال هایی که به دقت قرار داده شده اند منتقل کند و یک قطعه را بدون علامت گذاری خارج کند. این سرمایهگذاری در صدها هزار چرخه بازیابی میشود، به همین دلیل است که قالبگیری تزریقی کمتر از حجم مشخصی سالانه با مشکل مواجه میشود.
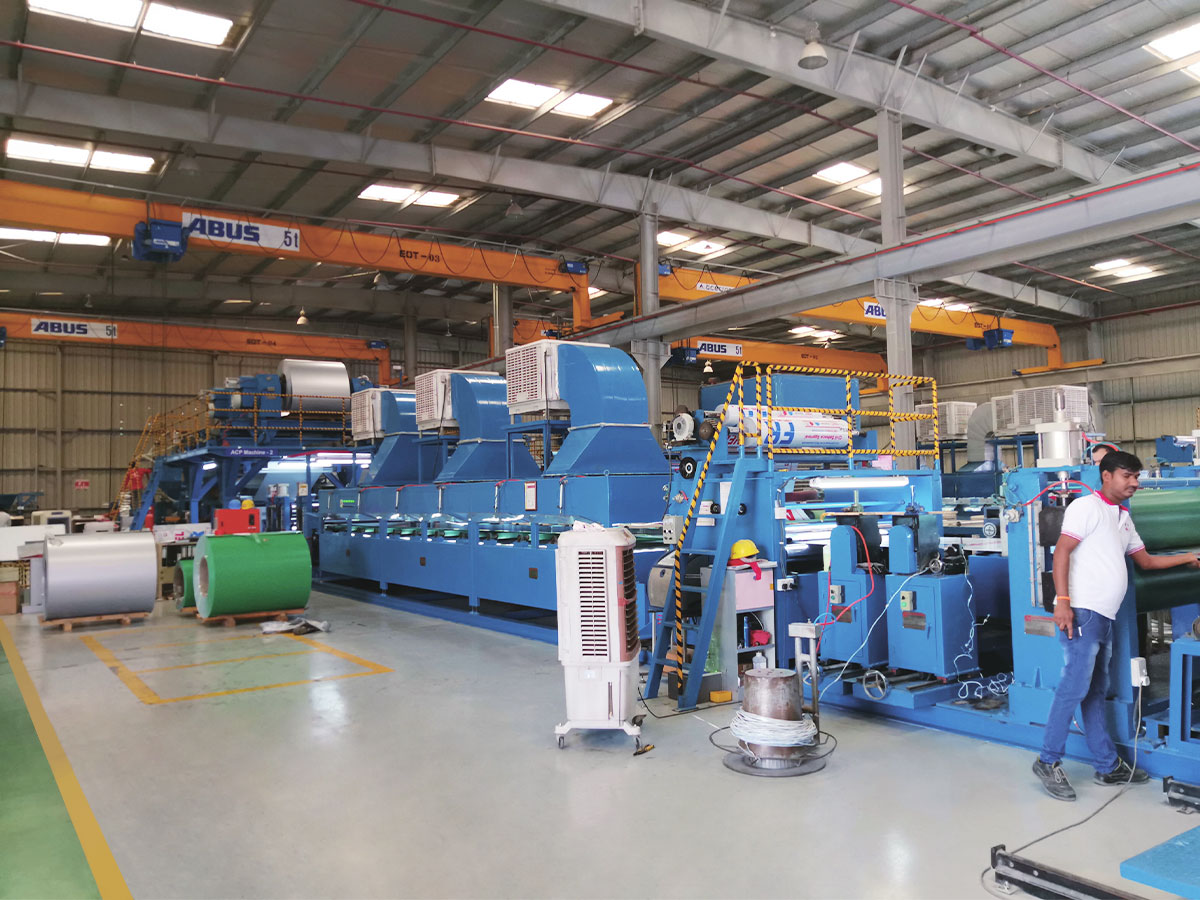
یک پروژه اکستروژن پول را به طور متفاوتی بارگیری می کند. قالب نسبتاً متوسطی است، اما خط زنجیره ای از ماشین آلات است: اکسترودر، تعویض صفحه، میز کالیبراسیون، مخزن خنک کننده، حمل و نقل، برش و انباشته. یک پیوند ضعیف سقف کل خط را تعیین می کند. اگر حمل و نقل به طور ناهموار کشیده شود یا مخزن خنک کننده کوتاه باشد، یک قالب کاملاً متعادل همچنان نمایه ای ایجاد می کند که ضخامت آن تغییر می کند و خریدار برای هر متر هزینه مواد را به جای یک بار در ابزار پرداخت می کند.
رفتار مواد و تاریخچه حرارتی
هر دو فرآیند ذوب پلیمر هستند، اما تاریخچه حرارتی و برشی به شدت متفاوت است. در اکستروژن، ماده برشی نسبتاً ملایم و به خوبی توزیع شده در امتداد پیچ و یک اقامت کوتاه در قالب تجربه می کند. در قالبگیری تزریقی، مذاب از یک دروازه باریک با برش بسیار زیاد عبور میکند و سپس تحت فشار بستهبندی میشود، بنابراین جهتگیری مولکولی و تنش داخلی به قطعه قفل میشود. به همین دلیل است که گرید پلیمری یکسان میتواند در دو فرآیند متفاوت رفتار کند، و چرا تاب خوردگی یک شکایت رایج در قطعات قالبگیری شده اما در پروفیلهای اکسترود شده نادر است.
برای ترکیبات تقویت شده با الیاف، تمایز اهمیت بیشتری دارد. اکستروژن تمایل دارد تا الیاف را در جهت ماشین تراز کند، که به نفع سفتی در آن جهت است. قالبگیری تزریقی جهتگیری پوست و هسته پیچیدهتری ایجاد میکند و طول الیاف میتواند با عبور مذاب از پیچها، دریچهها و دروازهها کاهش یابد. اگر قطعه تمام شده برای عملکرد ضربه به طول فیبر متکی باشد، این یک نقطه مشخصات است، نه یک جزئیات.
انتخاب بین دو فرآیند
نکات زیر را به ترتیب بررسی کنید و پاسخ آن معمولاً قبل از سؤال دوم واضح است.
- آیا محصول با یک مقطع تعریف می شود یا با یک شکل؟ مقطع به معنای اکستروژن است.
- آیا طول توسط عملکرد ثابت می شود یا با دست زدن؟ طول نامحدود به شدت به اکستروژن کمک می کند.
- آیا قطعه نیاز به آندرکات، اعمال جانبی، نخ یا درج دارد؟ سپس قالب گیری تزریقی مسیر واقع بینانه است.
- چه حجم سالانه ای برای یک طرح اعمال می شود؟ تعداد قطعات بسیار بالا سرمایه گذاری در قالب را توجیه می کند، پروفیل های طولانی سرمایه گذاری را توجیه می کند.
- تحمل انتقادی چقدر تنگ است؟ قطعات قالبگیری شده ابعاد محکمتری را آسانتر نگه میدارند، پروفیلهای اکسترود شده نیاز به کالیبراسیون و کنترل حمل و نقل خوبی دارند.
- چه مقدار قراضه را می توان در خانه دوباره کار کرد؟ تریم اکسترود شده اغلب مستقیماً قابل استفاده مجدد است، رانرهای قالبگیری شده ممکن است نیاز به آسیاب و خشک کردن مجدد داشته باشند.
جایی که خطوط اکستروژن پیوسته در تولید پانل و کامپوزیت قرار می گیرند
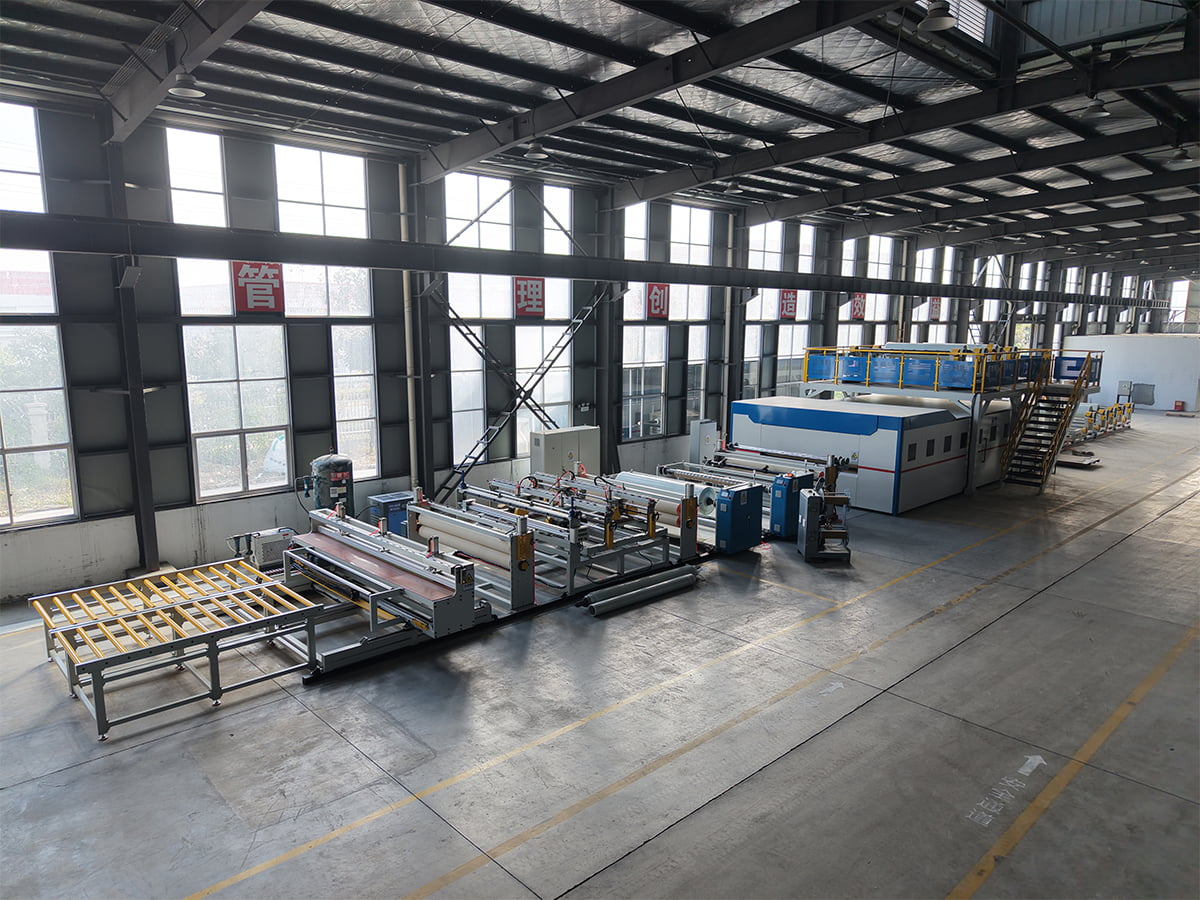
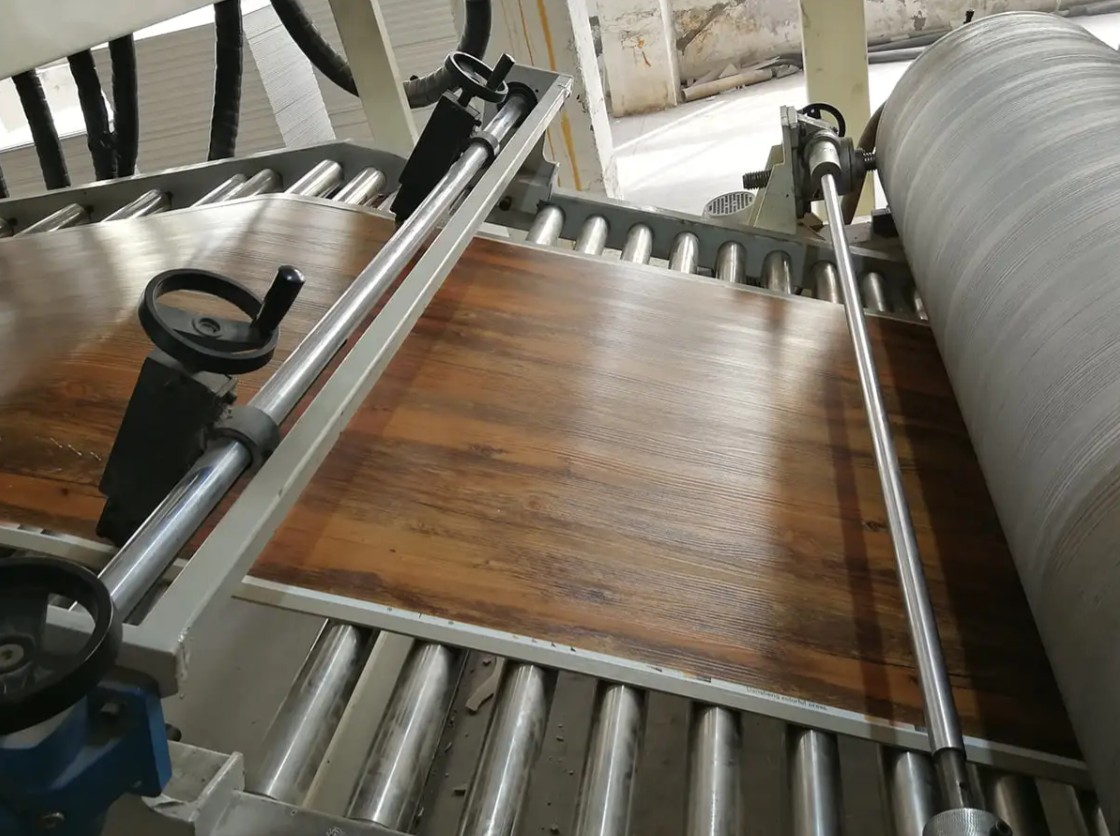
بسیاری از مصالح ساختمانی و داخلی که شبیه محصولات قالبگیری شده به نظر میرسند، در واقع روی یک خط پیوسته اکسترود شده یا پوشش داده میشوند. کفپوش SPC واضح ترین مثال است. هسته سفت و سخت اکسترود می شود، سپس با یک فیلم تزئینی و یک لایه سایش لمینت می شود، بنابراین اکسترودر صافی، چگالی و قوام ضخامت را در کل تخته تعیین می کند.
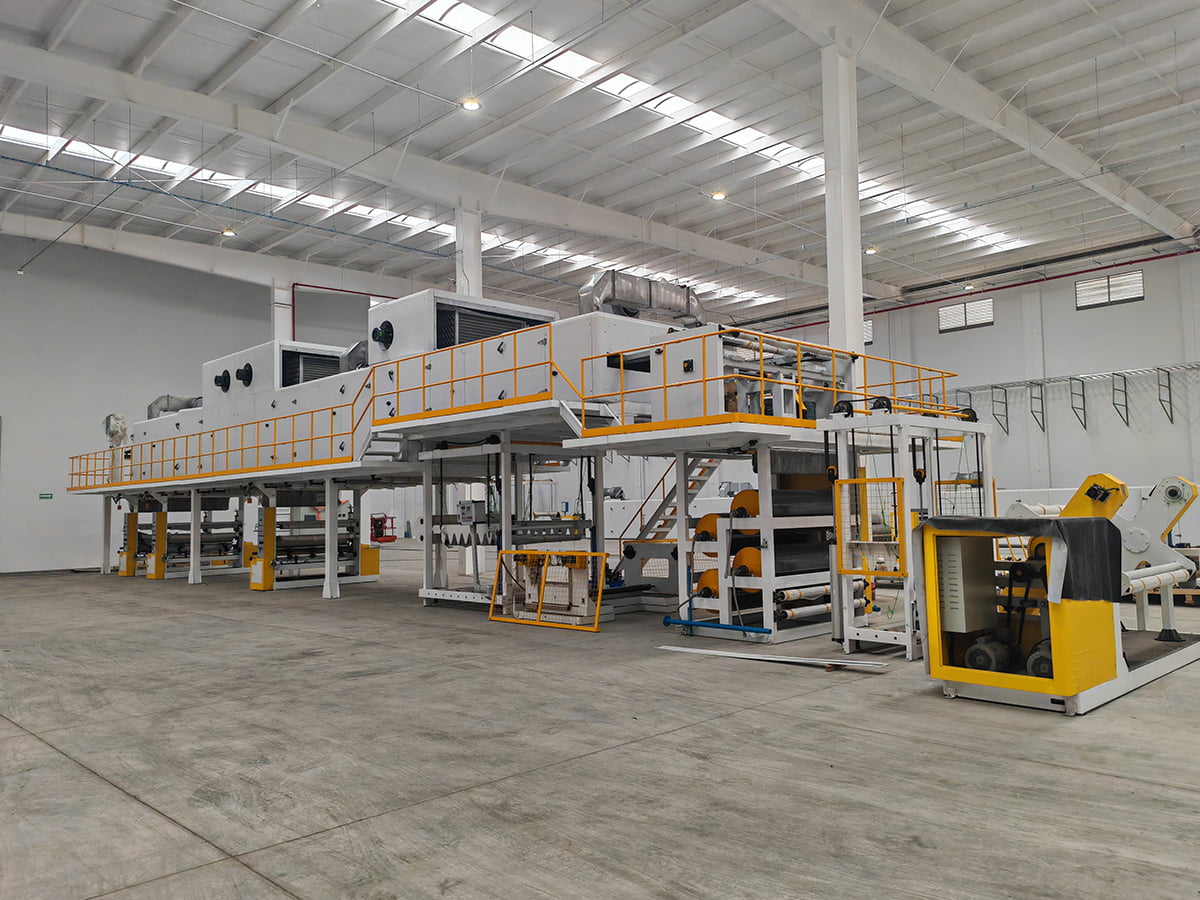
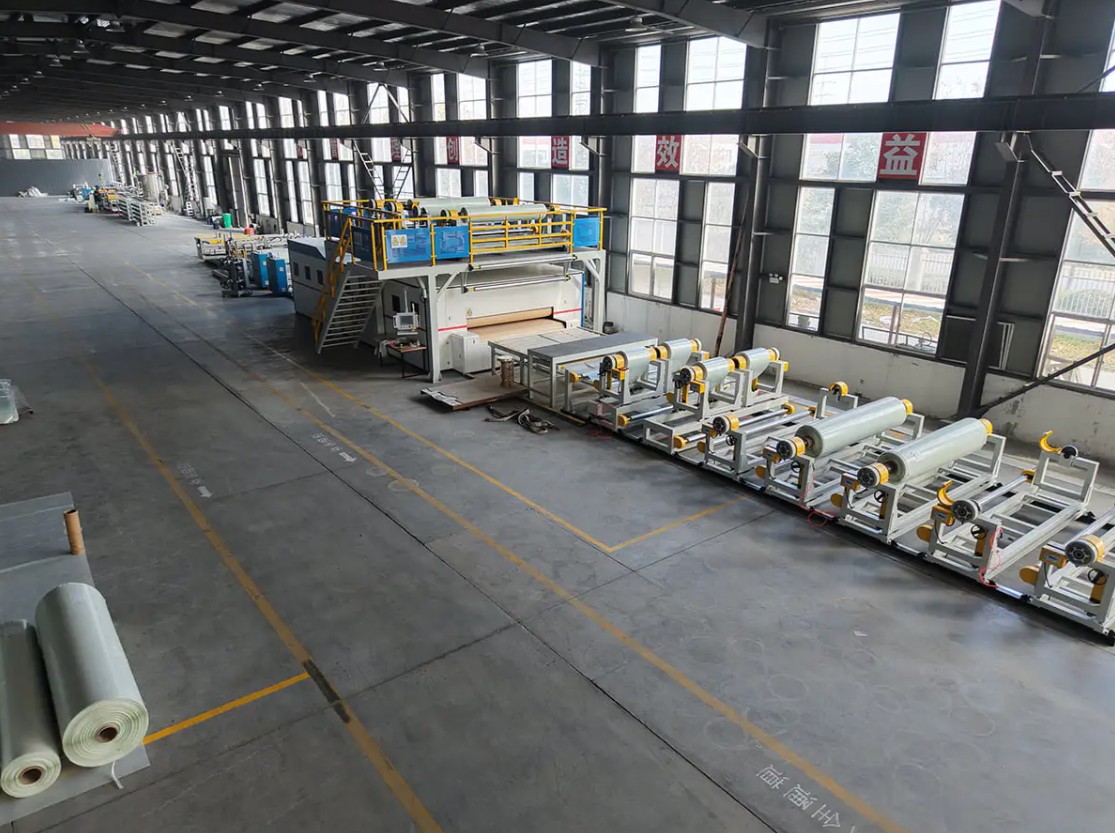
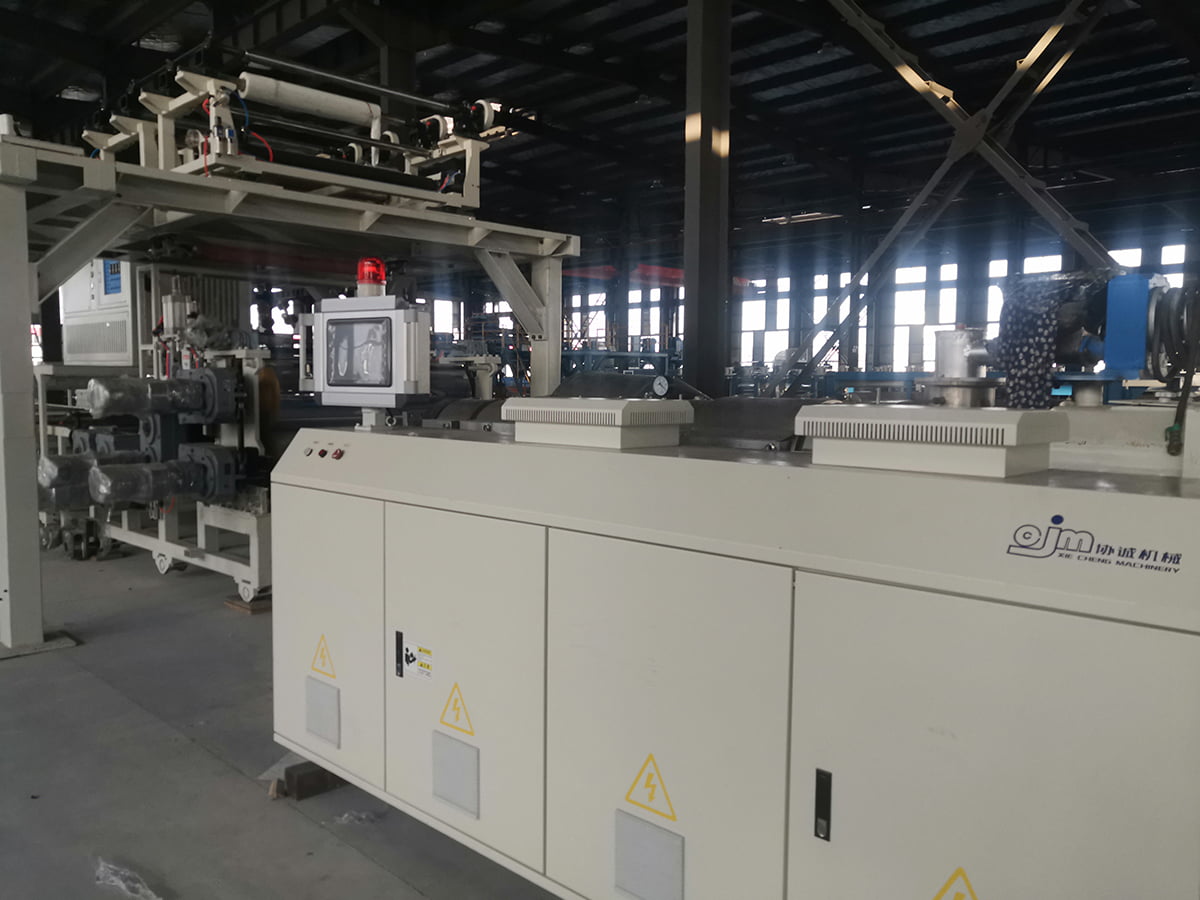 خط تولید کفپوش PVC/WPC/SPC برای کفپوش پلاستیکی سنگی این خط را مشاهده کنید تا ببینید چگونه اکستروژن، لمینیت فیلم، پوشش UV، برجسته سازی و بازرسی آنلاین برای خروجی کفپوش SPC خودکار ترکیب می شوند. مشاهده محصول →
همین منطق در مورد کامپوزیت های ترموپلاستیک تقویت شده با الیاف پیوسته نیز صدق می کند. خط PET یا PP CFRT مذاب پلیمری را با الیاف یا پارچه تقویتکننده در یک فرآیند پیوسته ترکیب میکند و ورق یا نوار تمامشده بعداً فشرده میشود یا به شکل سهبعدی درمیآید. مرحله اکستروژن، نه یک پرس قالب گیری، یکنواختی الیاف و ضخامت را تعیین می کند. خریداران اغلب قبل از مقایسه تامین کنندگان می پرسند که یک خط پانل لمینت پی وی سی کامل شامل چه چیزی است، و پاسخ صادقانه این است که اکسترودر تنها یک ایستگاه در بین چندین ایستگاه است که باید با یکدیگر مطابقت داشته باشند.
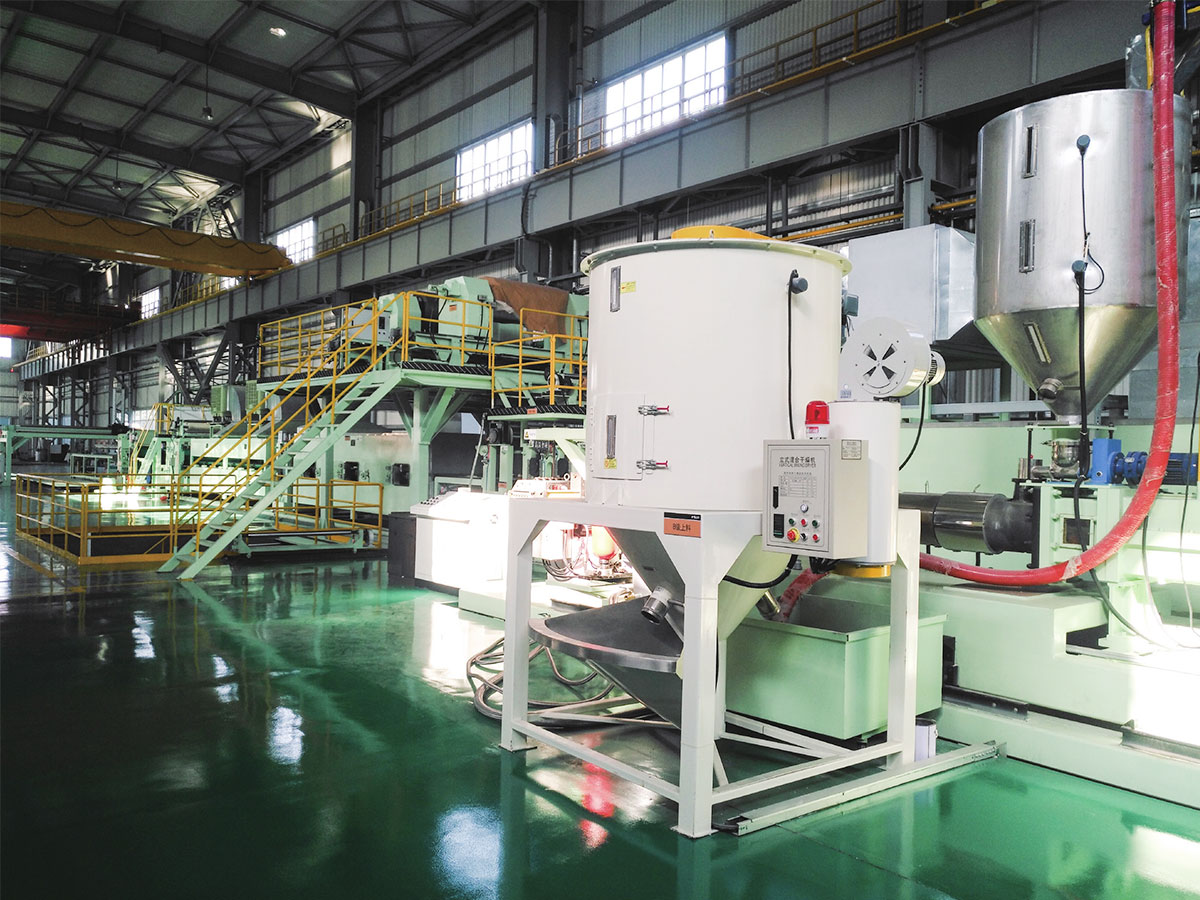 خط تولید مواد کامپوزیت PET/PP CFRT این خط OEM CFRT را برای تولید کامپوزیت گرمانرم تقویتشده با الیاف پیوسته، با گزینههای خدمات و قیمتگذاری در دسترس، کاوش کنید. مشاهده محصول →
چرم PVC و PU از الگوی سوم پیروی می کند، جایی که یک لایه پایه به طور مداوم تولید می شود و سپس پوشش داده می شود، نقش برجسته و خنک می شود. بافت سطح از یک رول برجسته میآید، نه یک حفره، دقیقاً به همین دلیل است که این فرآیند به دورههای طولانی بدون قالب خاص تبدیل میشود.
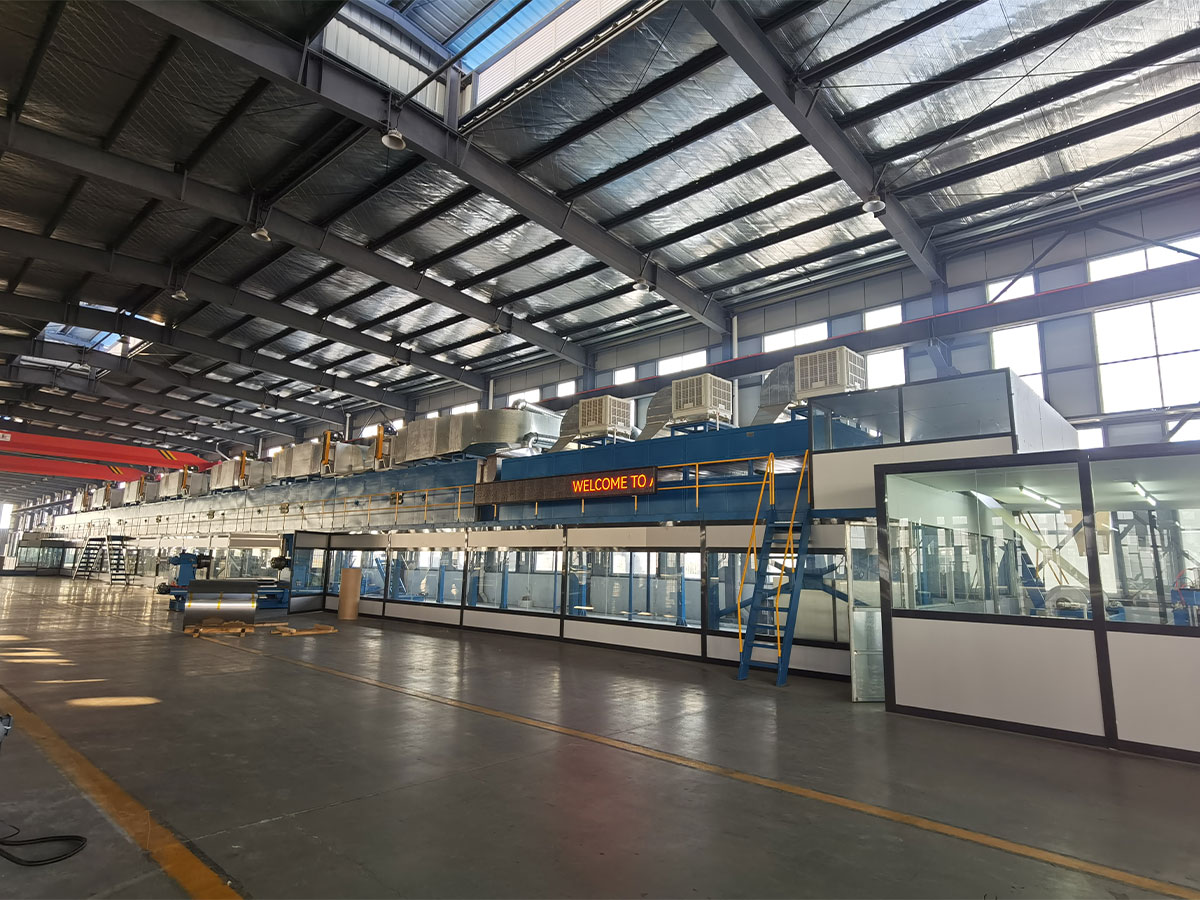
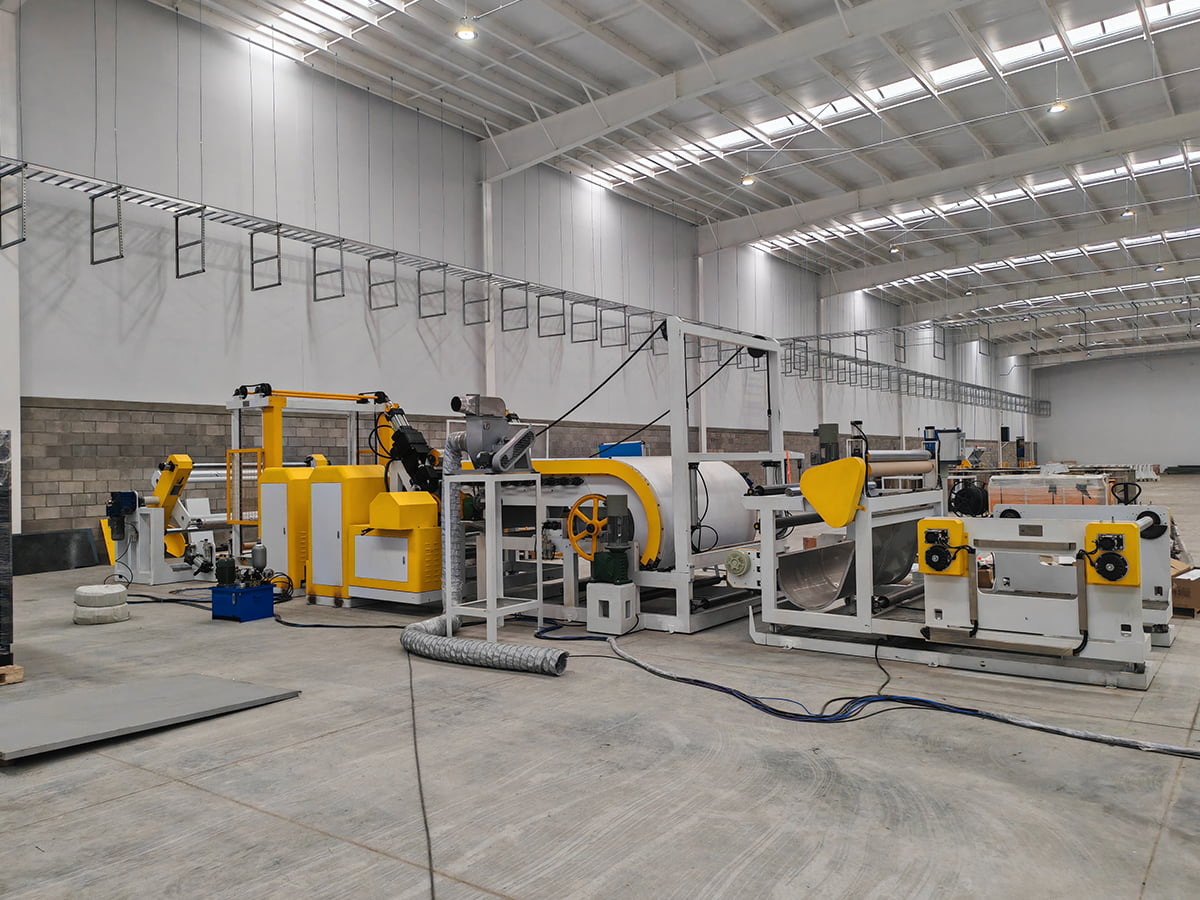 خط کامپوزیت چرم PVC/PU، برجسته سازی و پوشش این خط را برای تولید مداوم پایه چرم PVC/PU، پوشش درون خطی، برجسته سازی و خنک کننده، با گزینه های خدمات OEM قابل تنظیم بررسی کنید. مشاهده محصول →
قبل از خرید یک خط مبتنی بر اکستروژن چه نکاتی را باید بررسی کرد
- قطر پیچ و نسبت طول به قطر، مطابق با محتوای پلیمر و پرکنندهای که واقعاً قصد اجرای آن را دارید.
- نرخ خروجی در برابر سرعت خط، بنابراین طول حمل و نقل و خنک کننده گلوگاه نیستند.
- تحمل ضخامت و عرض در قرارداد با یک روش اندازه گیری نوشته شده است، نه فقط یک وعده.
- ظرفیت خنک کننده و طراحی کالیبراسیون برای سنگین ترین مشخصات در برنامه محصول شما.
- تجهیزات پایین دستی در همین محدوده گنجانده شده است، زیرا تقسیم مسئولیت بین تامین کنندگان راه اندازی را پیچیده می کند.
- مدل خدمات: پشتیبانی از راه دور، نصب سایت، در دسترس بودن قطعات یدکی و آموزش اپراتور.
اگر طرح محصول شما جایی بین یک پروفیل و یک قسمت شکل قرار دارد، مسیر عملی اغلب اکسترود یا لمینیت یک ورق نیمه تمام و سپس شکل دادن به آن است. درک زنجیره کامل فرآیند قبل از امضا از خرید ظرفیتی که نمی توانید استفاده کنید جلوگیری می کند. می توانید مرور کنید خط تولید پانل لمینت پی وی سی شامل چه چیزی است برای یک مثال کار شده از نحوه قرار گرفتن ایستگاه ها با هم.
نسخه کوتاه
اکستروژن محصولاتی پیوسته با سطح مقطع ثابت تولید می کند و در طولانی مدت، هزینه ابزار کم و هندسه ساده درآمد خود را به دست می آورد. قالبگیری تزریقی قطعات سهبعدی مجزا را میسازد و پول خود را با تکرارپذیری، ویژگیهای پیچیده و تعداد قطعات بالا به دست میآورد. هیچ کدام از دیگری پیشرفته تر نیست. آنها به سادگی برای سؤالات مختلف ساخته شده اند، و سریع ترین راه برای کاهش ریسک این است که قبل از مقایسه قیمت ها، محصول، حجم سالانه و تحمل بحرانی خود را برای یک مهندس تجهیزات توضیح دهید. اگر آن مکالمه را می خواهید، مشخصات محصول و هدف ظرفیت خود را برای تیم ارسال کنید و تأیید کنید که کدام پلتفرم مناسب مورد شماست.