
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

هنگامی که یک خط پوشش سیم پیچ فلزی نقل قول می شود، عددی که اکثر خریداران ابتدا با هم مقایسه می کنند سرعت خط است. همچنین این عدد است که کمترین تصمیم را در مورد بازپرداخت سرمایه گذاری می کند. خطی با سرعت 60 متر در دقیقه که ضخامت پوشش را در عرض نوار کامل به اضافه یا منهای 2 میکرون نگه میدارد، خط سریعتری را به دست میآورد که 8 میکرون در لبهها جابجا میشود، زیرا کویل قابل استفاده بیشتری را میفروشد و کمتر خرد میشود.
سودآوری در آماده سازی بستر، روش پوشش، دمای اوج فلز، کنترل کشش و زمان تغییر، پایین تر از مشخصات است. این مقاله توضیح میدهد که چگونه تجهیزات پوششدهی برای زیرلایههای فلزی و کامپوزیت مسطح در کنار هم قرار میگیرند، چگونه یک روش را با یک محصول مطابقت دهیم، و کدام چکها یک خط قابل اعتماد را از یک درس گران قیمت جدا میکنند.
چه تجهیزات پوششی را پوشش می دهد
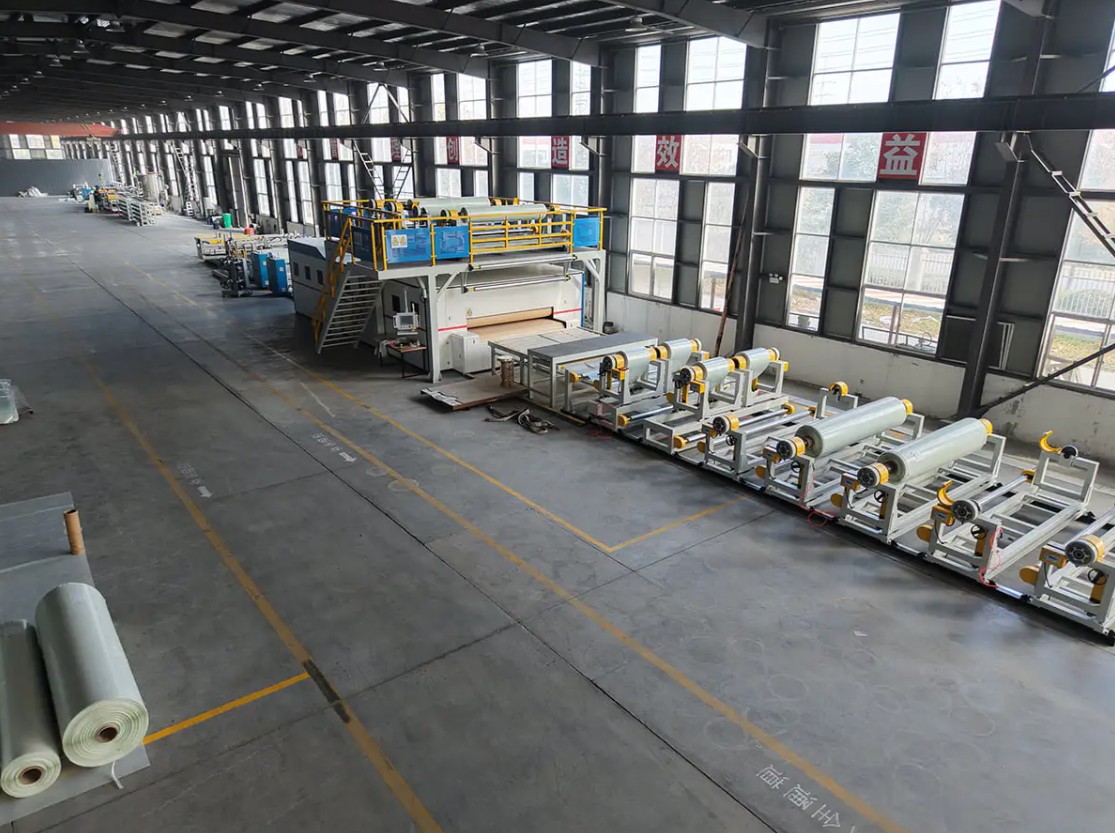
در فرآوری فلزات صنعتی، تجهیزات پوششی به ماشینهایی گفته میشود که یک لایه کاربردی یا تزئینی را روی یک بستر متحرک اعمال، پخت یا لمینت میکنند. برای تولیدکنندگان کویل و پانل، این خانواده معمولاً شامل موارد زیر است:
- روکش غلتکی و واحدهای چاپ، که پرایمر، روکش، پوشش پشتی یا الگوهای چاپی را روی کلاف آلومینیوم و فولاد اعمال می کنند.
- ایستگاه های پوشش اسپری، در جاهایی که نیاز به ساخت سنگین تر یا یکنواخت تر از یک پاس غلتکی است استفاده می شود.
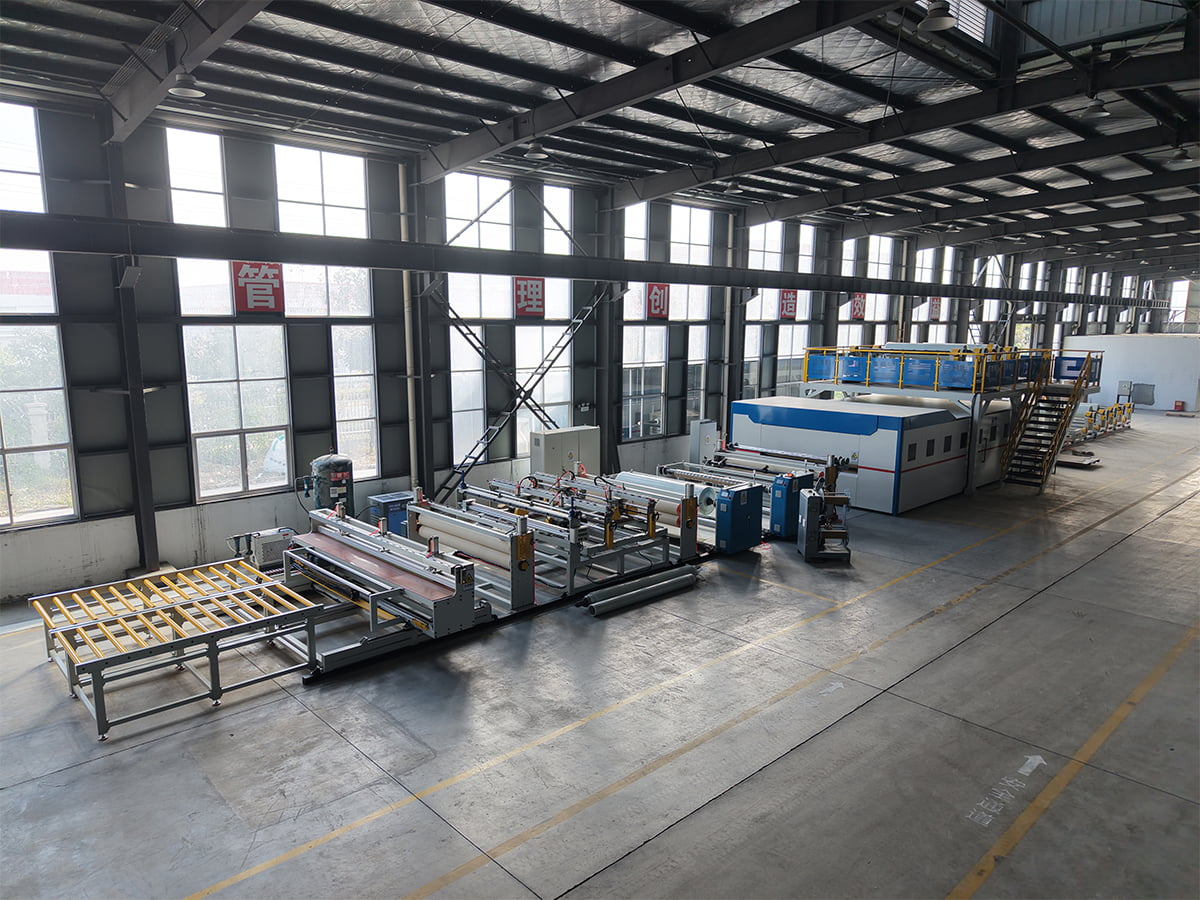
- واحدهای لمینیت PUR و فیلم، که فیلم محافظ یا تزئینی را با چسب پلی اورتان به سیم پیچ میپیوندند.
- خطوط پیش تصفیه و تمیز کردن، که سطح را قبل از پوشش، چربی زدایی، شستشو و غیرفعال می کنند.
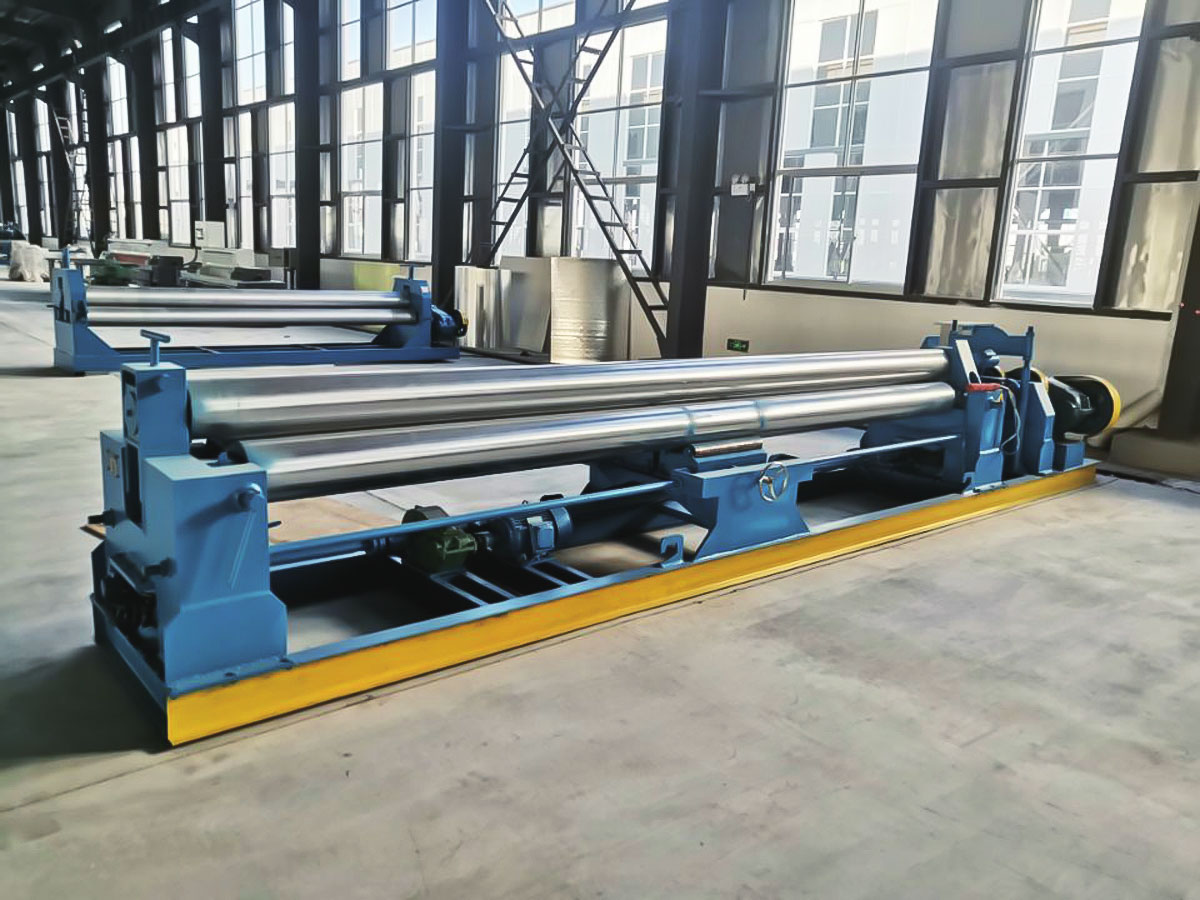
- تجهیزات تکمیلی مرتبط مانند ماشینهای برجسته، خطوط نورد مجدد کویل و سه دستگاه تسطیح غلتکی.
از همین عبارت برای تابه های پوشش قرص دارویی و روکش های بستر مایع نیز استفاده می شود. این یک خانواده تجهیزات جداگانه با مواد مختلف، الزامات اتاق تمیز و قوانین اعتبار سنجی است و هیچ چیزی در اینجا به آن صدق نمی کند.
تطبیق روش پوشش با محصول
اکثر استدلال های مشخصات به یک سوال خلاصه می شود: پوشش غلتکی، پوشش اسپری یا لمینیت. پاسخ به ضخامت لایه خشکی که باید نگه دارید، استاندارد ظاهری که مشتری شما بررسی می کند و اینکه چه مقدار از سیم پیچ خم می شود، تا می شود یا بعد از آن سوراخ می شود، بستگی دارد.
| روش | فیلم خشک معمولی | بهترین مناسب برای | محدودیت اصلی |
|---|---|---|---|
| پوشش مستقیم غلتکی | 5 تا 20 میکرون | پرایمرها و روکش های نازک با سرعت بالا | عیوب فیلم مستقیماً به دنبال عیوب سطح غلتک است |
| روکش غلتکی معکوس | 10 تا 25 میکرون | روکش های صاف که در آن ظاهر بسیار مهم است | به ویسکوزیته محکم و کنترل فشار نیپ نیاز دارد |
| پوشش اسپری | 20 تا 60 میکرون | ساختهای سنگینتر، سیستمهای دو جزئی، دورههای کوتاه | اسپری بیش از حد، استخراج غرفه و از دست دادن مواد |
| غلتک و اسپری ترکیبی | متغیر | خطوطی که باید هم کت های نازک و هم سنگین را اجرا کنند | هزینه سرمایه بالاتر و تغییر طولانی تر |
| PUR و لمینیت فیلم | چسب 3 تا 12 گرم در متر مربع | فیلم محافظ، فیلم تزئینی، لایه های اتصال | کنترل رطوبت و فشار نیش حباب ها را تعیین می کند |
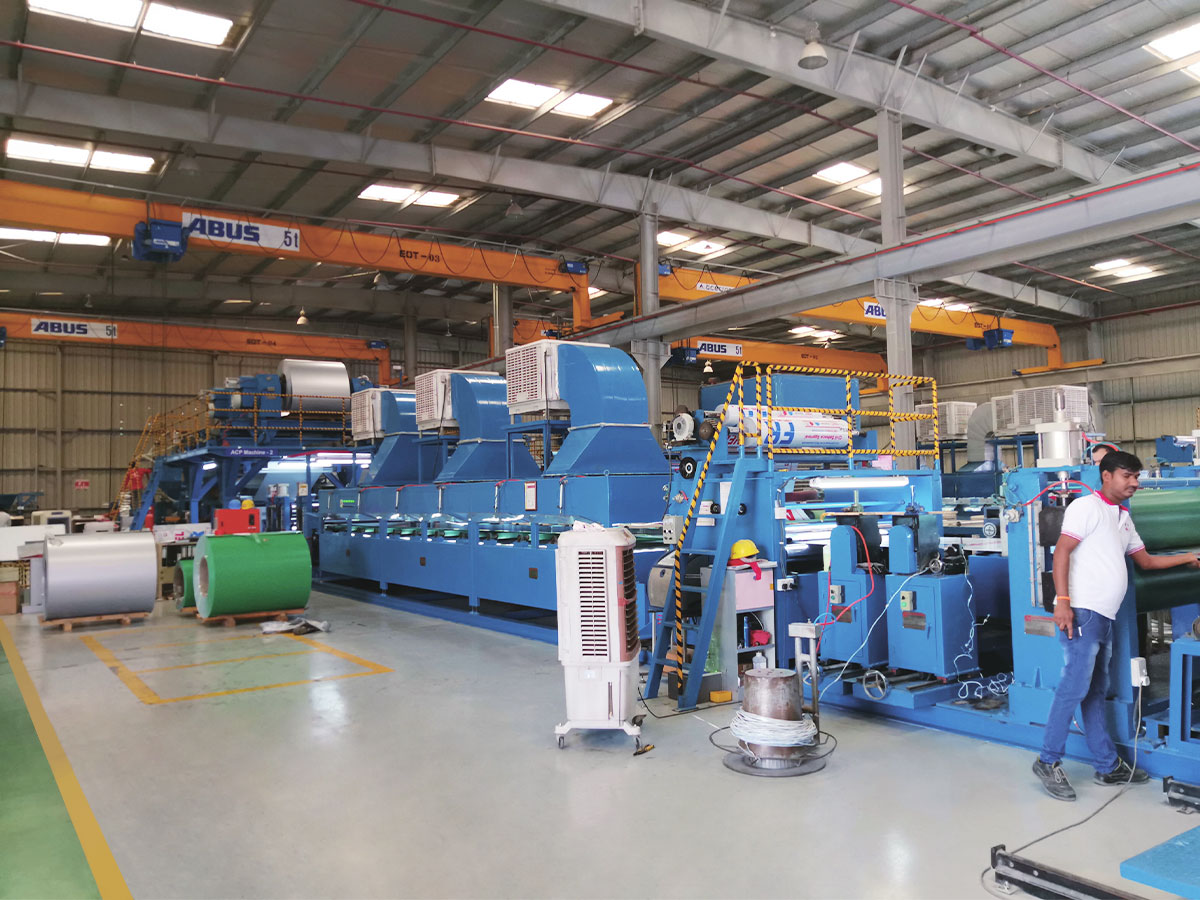
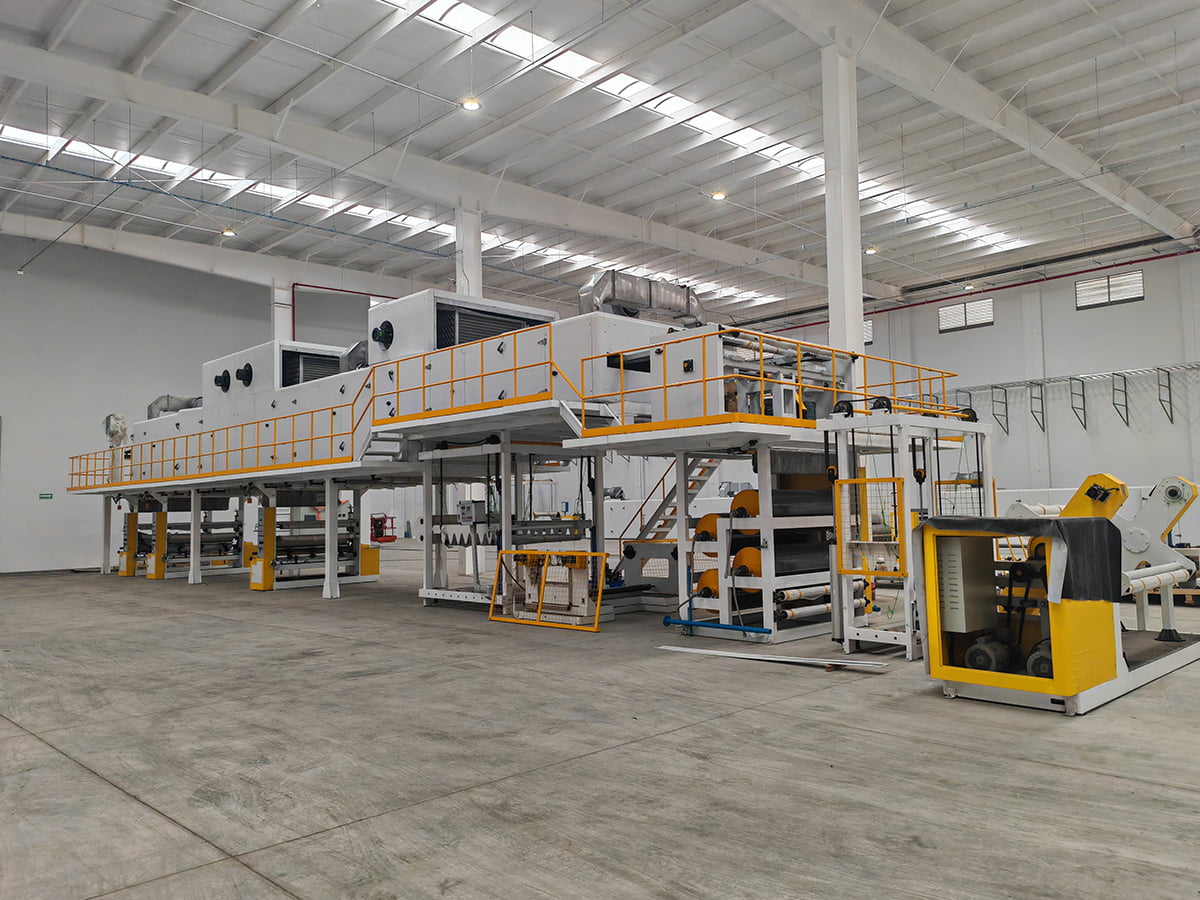
 خط پوشش رنگی خط تولید پوشش از طریق فرآیندهای خودکار و هوشمند، پوششهای سطحی زیبا، بادوام و کاربردی را برای طیف وسیعی از ... مشاهده محصول →
یک خط پوشش رنگی که کاربرد غلتکی را با یک کوره پخت چند ناحیه ای جفت می کند، کار استاندارد برای سیم پیچ آلومینیوم و فولاد از پیش روکش شده است. در جایی که یک خط باید هم پرایمر نازک و هم کار روکش سنگینتر را پوشش دهد، ترکیب غلتک و پیکربندی اسپری نیاز به دو ماشین را از بین میبرد و این به قیمت تعویض آهستهتر و مدیریت دقیقتر سیال است.
آماده سازی بستر و عمل آوری سقف را تنظیم کنید
شکست چسبندگی به ندرت از سر پوشش شروع می شود. آنها از سطح نوار شروع می شوند، جایی که روغن آسیاب، اکسید یا امولسیون نورد باقیمانده در مرحله تمیز کردن زنده مانده و بین فلز و پرایمر قرار می گیرد. خط تمیز کردن پیش تصفیه باید شامل چربی زدایی قلیایی، شستشوی دو مرحله ای، مرحله تبدیل یا غیرفعال سازی منطبق با سیستم رزین و خشک کن باشد که نوار را کاملاً بدون زنگ زدگی خشک کند.
پخت سقف دوم است. نقاط تنظیم کوره بر حسب درجه سانتیگراد کمتر از حداکثر دمای فلزی است که نوار به آن میرسد و زمانی که بالای آستانه فعالسازی رزین میماند. تحت درمان چسبندگی ضعیف و مقاومت ضعیف در حلال ایجاد می کند. درمان بیش از حد باعث شکننده شدن فیلم می شود، بنابراین در شعاع های خمش محکم ترک می خورد. پنجره حداکثر دمای فلز را برای ضخامت زیرلایه خود بخواهید، زیرا یک سیم پیچ آلومینیومی 0.3 میلی متری و یک سیم پیچ فولادی 1.2 میلی متری در همان سرعت خط به دمای یکسانی نمی رسند.
اعداد مشخصاتی که بازپرداخت را تعیین می کنند
قبل از مقایسه قیمتها، اعدادی را که کار را مشخص میکنند، مشخص کنید. این مقادیر در استعلام و بعداً در قرارداد تعلق دارند:
- محدوده عرض و ضخامت بستر، از جمله باریکترین گیج که خط باید بدون چروک اجرا شود.
- تحمل ضخامت پوشش در عرض و در امتداد سیم پیچ، به عنوان یک مقدار اندازه گیری شده به جای هدف بیان شده است.
- سرعت خط در ضخامت نامی، نه حداکثر سرعتی که درایو می تواند به آن برسد.
- محدوده دمای اوج فلز و زمان ماندن در هر منطقه فر.
- محدوده تنش وب و روش کنترل مورد استفاده برای نگه داشتن آن.
- وزن کویل، قطر داخلی و زمان تغییر بین محصولات.
- روش آزمون پذیرش، فراوانی نمونه گیری و اینکه چه کسی برای آزمایش ناموفق هزینه می کند.
نقل قولی که روش تساهل و پذیرش را حذف می کند، با آنچه که آنها را بیان می کند، قابل مقایسه نیست، هر چند که مجموع ها روی کاغذ به نظر نزدیک شوند.
جایی که پوشش در یک کارخانه پانل کامپوزیت قرار می گیرد
تجهیزات پوشش به ندرت به تنهایی می ایستند. در یک کارخانه پانل کامپوزیت آلومینیومی، خط پوشش سیم پیچی از پیش پوشش داده شده تولید می کند که بعداً با یک فیلم چسب و یک هسته در مرحله لمینیت ملاقات می کند. هر دو فرآیند باید در مورد انرژی سطح، شیمی پرایمر و ضخامت لایه توافق داشته باشند، زیرا پوششی که تست نوار را به تنهایی پشت سر می گذارد، پس از اتصال به یک هسته درجه آتش و خم شدن به یک پانل نما، همچنان می تواند لایه لایه شود.
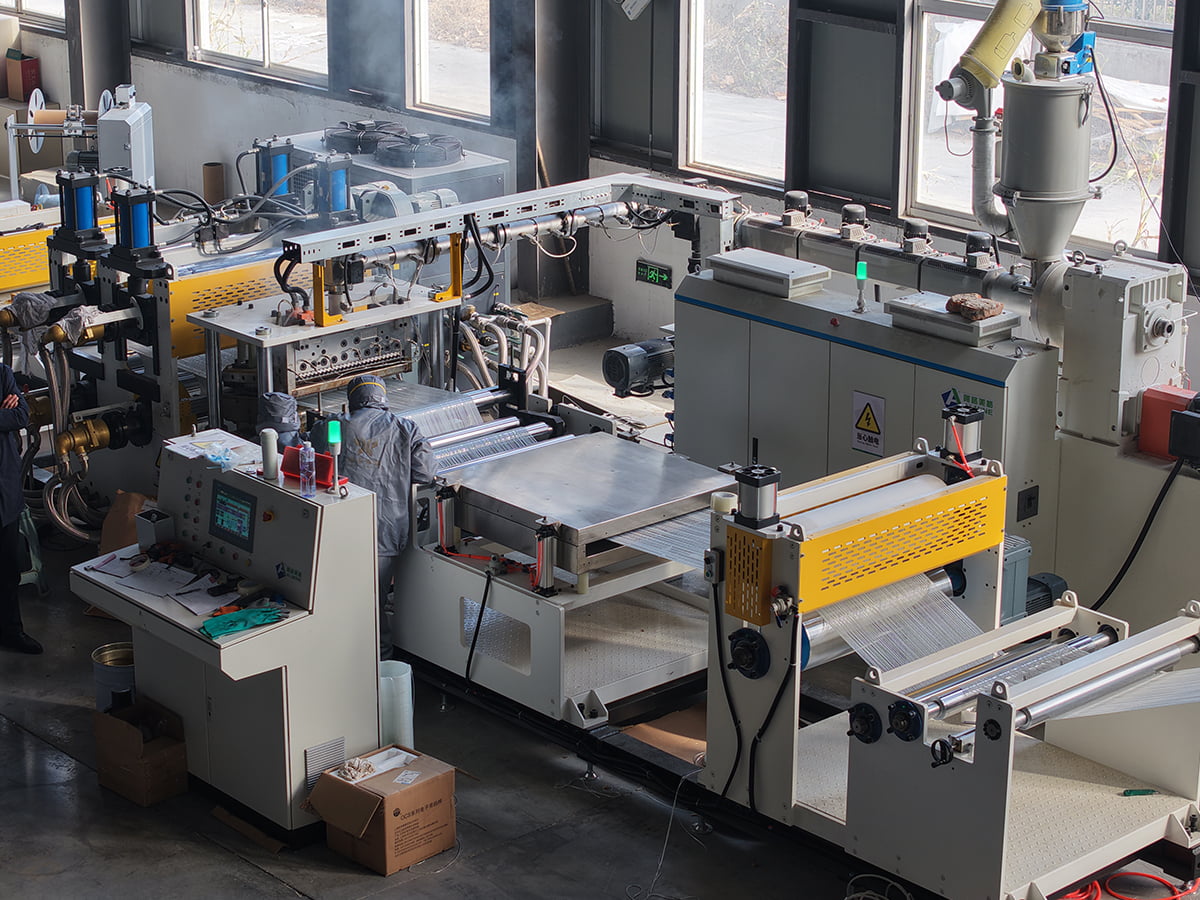
 پوشش PUR و فیلم لامین لاین خط پوشش و لمینیت PUR در درجه اول برای لمینیت با استحکام بالا انواع فیلم های کاربردی (مانند فیلم های تزئینی، فیلم های محافظ و عملکرد... مشاهده محصول →
برای تولید پانل کامپوزیت آلومینیوم با درجه آتش A2 و B1، مرحله پوشش و مرحله کامپوزیت معمولاً با هم مشخص می شوند. درجه هسته، لایه چسب و سیستم پوشش یک زنجیره را تشکیل می دهند و ضعیف ترین حلقه عملکرد آتش را تنظیم می کند که یک گزارش آزمایش می تواند پشتیبانی کند.
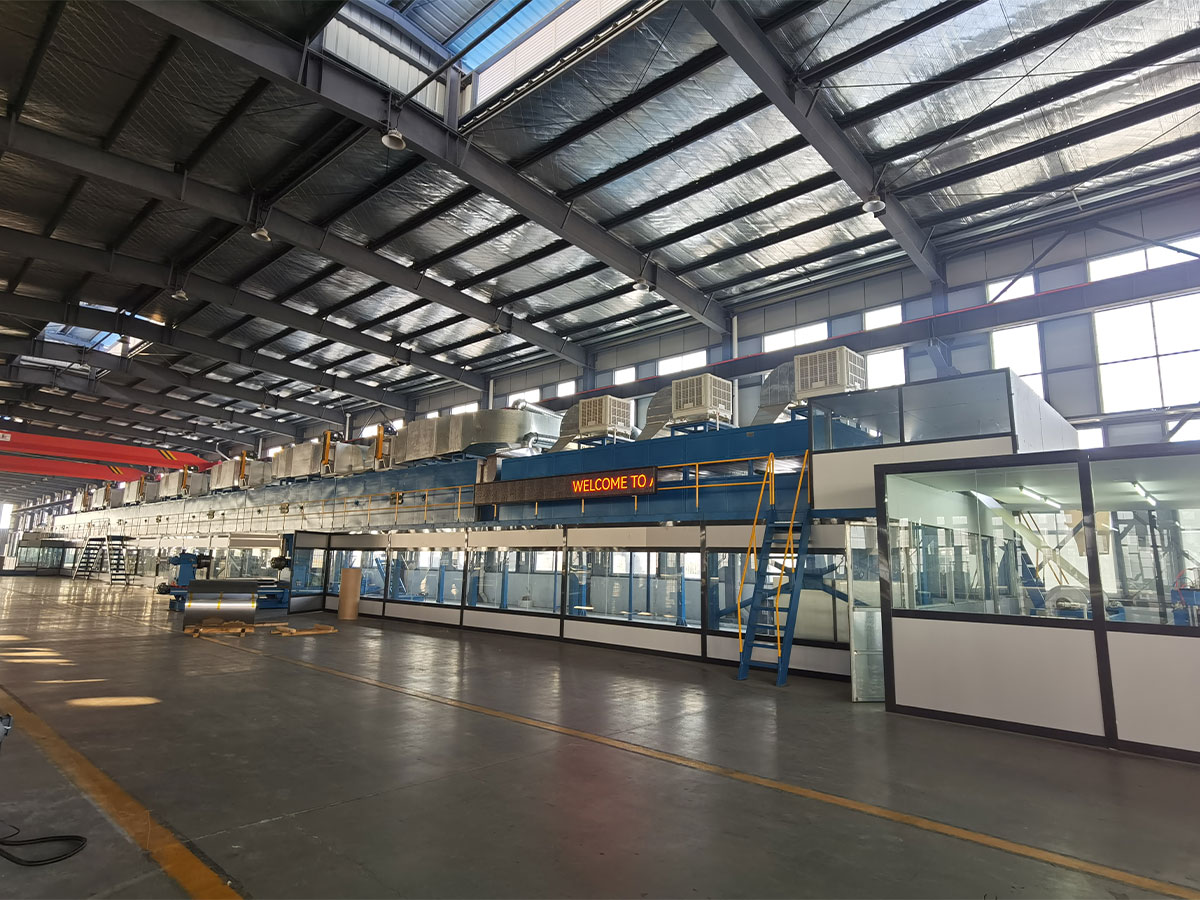
 خط تولید پنل کامپوزیت فلزی A2 در سال 2012، ما به طور مستقل خط تولید پنل کامپوزیت فلزی A2 را توسعه دادیم، یک خط لمینیت پیوسته نسل دوم که به طور خاص برای تولید کلر... مشاهده محصول →
گیاهانی که کفپوشهای SPC، چرم PVC و PU یا کامپوزیتهای گرمانرم تقویتشده با فیبر پیوسته را نیز اجرا میکنند، با منطق یکسانی با بسترهای مختلف روبرو هستند. واحد پوشش یا لمینیت، بخش کشش و تجهیزات برجسته سازی پایین دست به جای مونتاژ از پیشنهادات جداگانه، باید به عنوان یک خط مهندسی شوند.
بررسی تدارکات قبل از اینکه متعهد شوید
این چکها چند هفته هزینه دارند و معمولاً بسیار بیشتر از هزینهشان صرفهجویی میکنند:
- زیرلایه خود را، در محدوده ضخامت خود، روی خط مرجع سازنده یا در کارخانه شریک اجرا کنید.
- بپرسید که کدام پارامترها تضمین شده اند و چگونه هر یک در طول پذیرش اندازه گیری می شود.
- لیست قطعات یدکی شامل فواصل سنگ زنی مجدد غلتکی و مهر و موم پمپ را تأیید کنید.
- سختی غلتک و عملیات سطح را بررسی کنید، زیرا یک غلتک نرم طوقه خود را در عرض چند ماه روی بسترهای ساینده از دست می دهد.
- بارگذاری کف، الزامات فونداسیون و اتصالات تاسیساتی را که باید ارائه دهید را تأیید کنید.
- در مورد نصب، راه اندازی، آموزش اپراتور و ترتیب پشتیبانی پس از تحویل توافق کنید.
نقاط شکست متداول و نحوه اجتناب از آنها
- رانش ضخامت لبه: معمولاً تاج غلتکی، فشار نیپ یا ویسکوزیته پوشش، نه پمپ. عرض کامل را اندازه گیری کنید، نه مرکز را.
- پوست پرتقال و جریان ضعیف: تعادل حلال، دمای پوشش و سطح شیب دار در منطقه اول فر را بررسی کنید.
- از دست دادن چسبندگی پس از خم شدن: به طور معمول یک مشکل تحت درمان یا بیش از حد درمان همراه با باقیمانده قبل از درمان است.
- رگهها و خراشها: غلطکهای راهنما فرسوده، کشش نادرست شبکه، یا پوشش خشک شده روی غلتک.
- حباب های زیر لایه لایه شده: رطوبت در بستر، وزن بیش از حد پوشش چسب یا فشار ناپایدار نیپ.
ثبت وزن پوشش، دمای اوج فلز و کشش برای هر سیم پیچ ارزان ترین ابزار تشخیصی است که یک گیاه می تواند نگه دارد. هنگامی که یک نقص ظاهر می شود، گزارش معمولاً نشان می دهد که کدام پارامتر ابتدا منتقل شده است.
انتخاب سازنده ای که تمام خط را می فهمد
تجهیزات پوشش یک سیستم است، نه یک آیتم کاتالوگ. پیش تصفیه، کاربرد، پخت، کشش و جابجایی پایین دستی باید در برابر همان بستر و هدف تولید یکسان باشد. سازنده ای که خطوط پانل کامپوزیت، واحدهای لمینیت فیلم، ماشین های برجسته و تجهیزات تراز را نیز تامین می کند، برای حل و فصل رابط های بین آنها استفاده می شود، جایی که بیشترین تاخیر در راه اندازی منشا می گیرد. همچنین زمانی که همان تامین کننده بتواند مواد شما را آزمایش کند و مشخصات را قبل از برش فولاد تنظیم کند، کمک می کند.
مزایای تولید خط پوشش سیم پیچ فلزی به جای بروشور ماشین، در اعداد خروجی و ضایعات نشان داده شود، بنابراین به جای ظرفیت نصب شده، خروجی اندازه گیری شده در هر شیفت را بخواهید.
یک خط پوشش بر اساس سیم پیچ هایی که کارخانه را ترک می کنند، ارزیابی می شود، نه با سرعت چاپ شده در پیشنهاد. قبل از بحث در مورد قیمت، محدوده بستر، تحمل ضخامت پوشش، پنجره دمای اوج فلز و روش پذیرش را ثابت کنید. نقل قول ها را بر اساس آن مقایسه کنید، و تفاوت های مهم قابل مشاهده می شوند.
اگر در حال برنامه ریزی یک پوشش جدید، لمینیت یا خط پانل کامپوزیت هستید و می خواهید مشخصات مطابق با مواد شما بررسی شود، جزئیات زیرلایه و خروجی هدف را برای تیم مهندسی ارسال کنید و برای پیکربندی خط با تلورانس های نوشته شده در. درخواست کنید