
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

کلاف آلومینیومی نورد شده که دو درصد سنگین در قسمت انتهایی و یک درصد سبک در انتهای آن وارد می شود بسیار بیشتر از یک سیم پیچ رد شده است. روکش شروع به تعقیب سرعت خط برای نگه داشتن درمان می کند، اجاق گاز منحرف می شود و پانل های بریده شده از انتهای مخالف همان سیم پیچ با یک تفاوت رنگ قابل مشاهده به پایان می رسد که هیچ کس نمی تواند آن را برای مشتری توضیح دهد. کارخانجات نورد آلومینیوم گیج، صافی، کامبر و شرایط سطحی را که هر ماشین پایین دستی به ارث می برد، تنظیم می کند، به همین دلیل است که کیفیت سیم پیچ به جای خرید جزییات، یک مسئله تولید است.
نتیجه گیری اول: آسیاب نورد یک دستگاه کاهش ضخامت است، اما آنچه که خریدار در واقع خریداری می کند قابلیت تکرار است. آسیابی که تلورانس های محکمی روی هر کویل برقرار می کند، به یک پوشش یا خط کامپوزیت اجازه می دهد تا بر اساس دستور العمل ثابت اجرا شود. آسیابی که هر تغییری را به تمرین اصلاح دستی تبدیل نمی کند. صفحاتی که در ادامه میآیند توضیح میدهند که نورد گرم، سرد و فویل چگونه متفاوت است، کدام پارامترهای کویل در مشخصات خرید تعلق دارند، و چگونه این پارامترها از طریق پوشش، لمینیت و تکمیل پانل عبور میکنند.
آنچه که یک کارخانه نورد آلومینیوم واقعاً تغییر می کند
یک آسیاب نورد فلز را بین یک یا چند جفت رول عبور می دهد. هر پاس ضخامت را کاهش می دهد و در عین حال ساختار دانه، مزاج، صافی و بافت سطح را بازنویسی می کند. نورد گرم از یک دال ریختهگری شده در دمای تقریباً 300 تا 500 سانتیگراد شروع میشود و شمش را به یک گیج انتقال پایین میآورد. نورد سرد، معمولاً در آسیاب معکوس یا پشت سر هم، ضخامت نهایی را همراه با خواص مکانیکی سفارش مشتری ارائه می دهد. نورد فویل از رول های انباشته شده برای رسیدن به ضخامت های اندازه گیری شده در میکرون استفاده می کند، جایی که کیفیت سطح بیش از استحکام اهمیت دارد.
سهم ضخامت ورودی در یک پاس حذف شد
میلهها نشان میدهند که چه مقدار از ضخامت ورودی در یک پاس در هر مرحله ناپدید میشود، و تفاوتها توضیح میدهند که چرا خریداران پاییندستی باید کویل نورد گرم و نورد سرد را بهعنوان مواد متفاوت بهجای اندازههای متفاوت از یک ماده در نظر بگیرند. نورد گرم مقدار زیادی فلز را در هر گذر حذف میکند، اما سطحی را باقی میگذارد که همچنان دارای رسوب، علائم رول و نوار اندازهگیری بهطور قابل توجهی وسیعتر است. نورد سرد فلز کمتری را در هر گذر به صورت مطلق حذف می کند، با این حال مرحله ای است که در آن تلورانس گیج و صافی ایجاد می شود، به همین دلیل است که کلاف نورد سرد ماده اولیه اولیه برای خطوط پوشش و لمینیت است. نورد فویل سنگینترین درصد کاهشها را انجام میدهد، اما فقط به این دلیل که نوار از قبل نازک است و پشته رول آن را از هر دو طرف به خوبی پشتیبانی میکند. هنگامی که یک مشخصات به سادگی می گوید نورد سرد بدون نامگذاری یک کلاس تحمل، آسیاب آزاد است تا در هر نقطه ای از آن نوار پهن تحویل دهد، و خط پوشش به آرامی تفاوت را از طریق ضایعات و دوباره کاری جذب می کند.
پارامترهای سیم پیچ که عملکرد پایین دست را تعیین می کنند
شش عدد در هنگام رانش بیشترین آسیب را وارد می کنند. جدول زیر آنها را با مقادیری که یک آسیاب به خوبی کنترل شده می تواند در حالت عادی نگه دارد، همراه با علائمی که هنگام حرکت به خارج از باند در طبقه تولید ظاهر می شود، فهرست می کند.
| پارامتر | هدف عملی | علائم پایین دست زمانی که رانش می شود |
|---|---|---|
| تحمل سنج | در عرض 1 درصد اسمی در سراسر سیم پیچ | وزن پوشش و تغییر تغییر، سرعت خط سیم پیچ تنظیم شده توسط سیم پیچ |
| تاج | کمتر از 1 درصد عرض نوار | خطاهای ردیابی نوار، فشار لمینیت ناهموار، موج لبه |
| صافی | در 10 واحد I | چین و چروک در آکومولاتور، خراش روی رول های راهنما |
| کمبر | کمتر از 3 میلی متر بیش از 2 متر طول | رانش مورب روی خط، ثبت نامناسب در پرداخت های چاپ شده |
| بقایای سطحی | زیر 20 میلی گرم در هر متر مربع روغن | از دست دادن چسبندگی، ایجاد تاول پس از پخت، برداشتن پوشش |
| قطر و وزن داخلی کویل | مطابق با uncoiler و سنبه | توقف عقب، تلسکوپ، جابجایی ناایمن |
اندازه گیری انحراف در سراسر یک کمپین نورد ده سیم پیچ
این دو خط از انحراف سنج در طول یک کمپین از ده سیم پیچ پیروی می کنند و شکل منحنی ها بیش از هر قرائتی مهم است. خط بالایی نشاندهنده آسیابی است که کارزارهای طولانی را بین تغییرات رول انجام میدهد، بنابراین انحراف از داخل تلورانس شروع میشود و سپس با سایش رولهای کار و ایجاد روکش حرارتی به طور پیوسته بالا میرود. خط پایین متعلق به آسیابی است که رولها را بیشتر عوض میکند، که انحراف را ثابت نگه میدارد و به این معنی است که مشتری تقریباً همان محصول را در کویل ده دریافت میکند که در سیم پیچ یک. یک خط پوشش نمی تواند تفاوت بین این دو آسیاب را از یک نمونه واحد تشخیص دهد، زیرا هر دو ممکن است بازرسی ورودی را در اولین سیم پیچ یک کمپین انجام دهند. تفاوت فقط در نرخ ضایعات در طول یک ماه قابل مشاهده است، به همین دلیل است که بازرسی ورودی باید به جای آزمایش کامل یک سیم پیچ، از سر، وسط و دم چندین سیم پیچ که از یک کمپین گرفته شده اند، نمونه برداری کند.
جایی که کلاف نورد وارد خط پوشش و لمینیت می شود
برای اکثر کاربردهای معماری و حمل و نقل، کویل نورد محصول نهایی نیست. ابتدا از یک خط پوشش عبور می کند: تمیز کردن قلیایی، یک پوشش تبدیل، یک پرایمر، سپس یک لایه رویی که در کوره پخته می شود، با چاپ اختیاری یا لمینیت فیلم قبل از پس زدن. هر یک از این مراحل به سطح فلزی که آسیاب تحویل داده شده واکنش نشان می دهد، که دلیل عملی آن است که پیش تصفیه با دقت زیادی در نصب پوشش مدرن مشخص شده است.
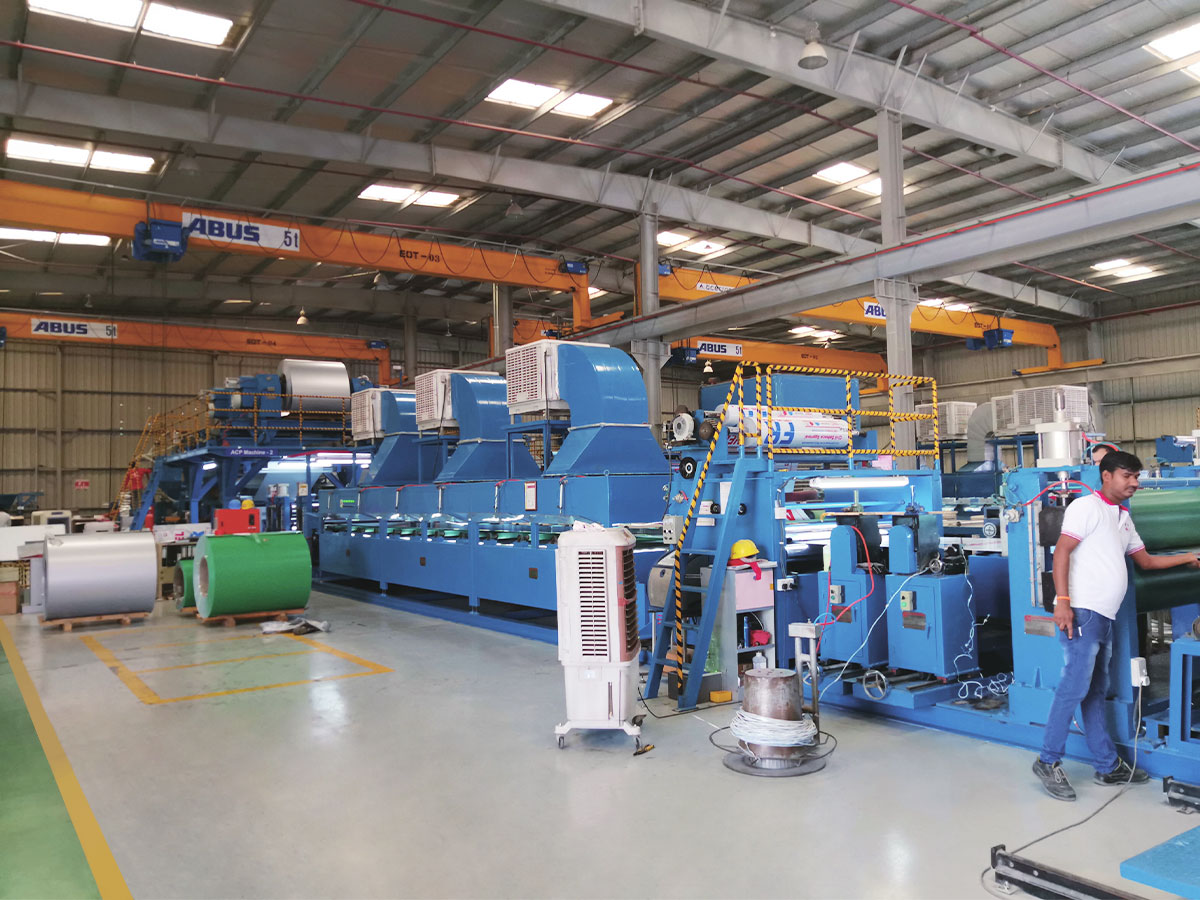
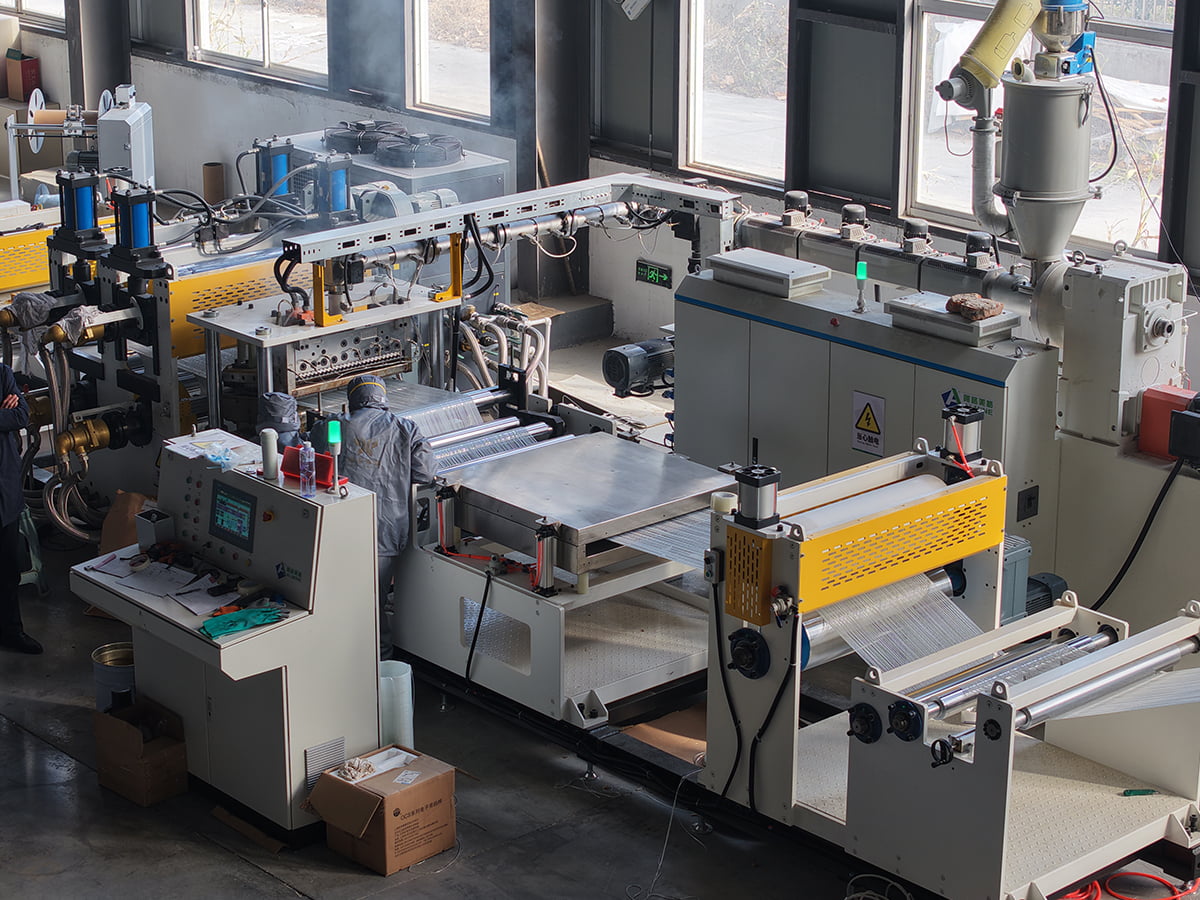
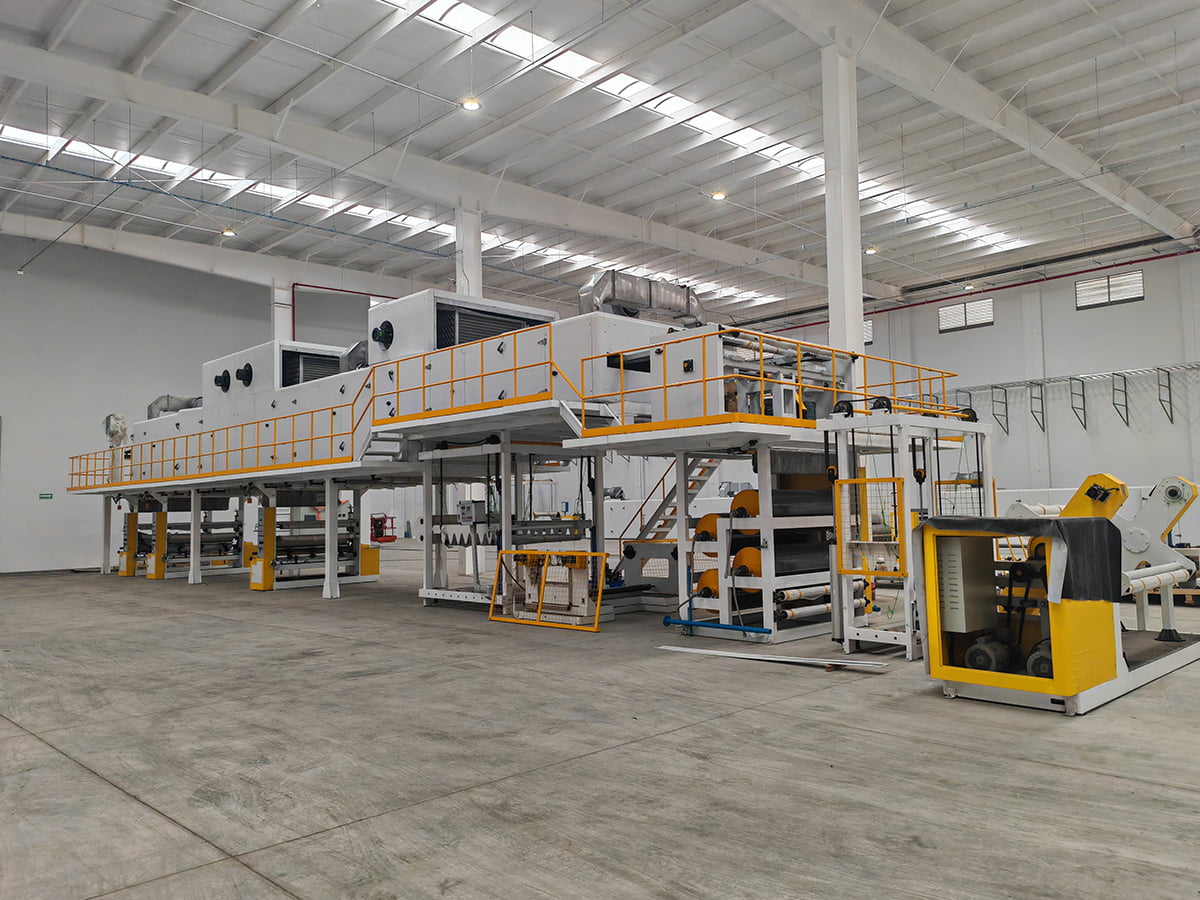
 پوشش و خط چاپ کویل آلومینیوم/فولاد لوازم جانبی تجهیزات مشاهده محصول →
روغن نورد باقیمانده که آسیاب برای مهر زنی کاملاً قابل قبول در نظر گرفته می شود، در لحظه رنگ آمیزی کویل به خطر چسبندگی تبدیل می شود. امولسیون منتقل میشود، تکههای اکسیدی و ناهمواریهای ناهماهنگ، همگی بهعنوان عیوب مرطوبکننده ظاهر میشوند که یک بخش تمیزکننده خوب میتواند برای مدتی پنهان کند و پس از افزایش سرعت خط به هیچ وجه نمیتواند پنهان کند. به همین دلیل است که مشخصات خط پوشش معمولاً هم شیمیایی پیش تصفیه و هم تمیزی سطح ورودی سیم پیچ را نشان می دهد، زیرا یک خط نمی تواند سطحی را که هرگز به طور کامل تمیز نمی کند، جبران کند.
علل خرابی سیم پیچ در خط پوشش
نمودار ستونی دلایل توقف یا کند شدن خط پوشش سیم پیچ را رتبه بندی می کند، فقط بر اساس دلایلی که به سیم پیچ ورودی به جای خود خط بازمی گردد. آسیب لبه بزرگترین عامل منفرد است، زیرا لبه های سیم پیچ نازک ترین قسمت مقطع را تشکیل می دهند و در هنگام جابجایی و حمل و نقل به راحتی فرو می روند. تغییر گیج در درجه دوم قرار می گیرد: هر سیم پیچ جدید با میانگین سنج متفاوت، سرعت و نقطه تنظیم کوره جدیدی را ایجاد می کند، و سیم پیچ های انتقال معمولاً به عنوان ضایعات ختم می شوند. باقیمانده سطح در رتبه سوم قرار دارد و فریبنده ترین گروه است، زیرا سیم پیچ روی زمین تمیز به نظر می رسد و خرابی تنها پس از پخت یا پس از خم شدن پانل تمام شده ظاهر می شود. Camber و wraps با هم تقریباً یک چهارم از حوادث را تشکیل می دهند و هر دو به همان اندازه که مشکلات چرخش هستند، مشکلات حمل و نقل، ذخیره سازی و جابجایی هستند.
از سیم پیچ پوشش داده شده تا یک پانل کامپوزیت تمام شده
هنگامی که سیم پیچ رنگ می شود، یک خط پانل کامپوزیت آن را به یک هسته لمینیت می کند و ورق تخت مورد استفاده در نماها، تابلوها، فضای داخلی حمل و نقل و سیستم های روکش را تولید می کند. محصولات درجه بندی آتش مانند پانل های A2 و B1 به یک هسته پر از مواد معدنی و یک لایه چسب کنترل شده نیاز دارند و خط باید ضخامت و استحکام پیوند را به طور همزمان در سرعت تولید حفظ کند. سهم آسیاب نورد در این مرحله غیرمستقیم میشود اما قابل مشاهده است: یکنواختی سنج تعیین میکند که آیا هر دو پوسته در یک کشش لمینیت میشوند یا خیر، و صافی تعیین میکند که آیا پانل تمام شده پس از بخش خنککننده همچنان صاف است یا خیر. اگر گزینههای تجهیزات را وزن میکنید، این راهنما را ادامه دهید نحوه انتخاب خط تولید پانل کامپوزیت فلزی با کارایی بالا مبادلات سطح خط را توضیح می دهد که بالاتر از کیفیت سیم پیچ است.
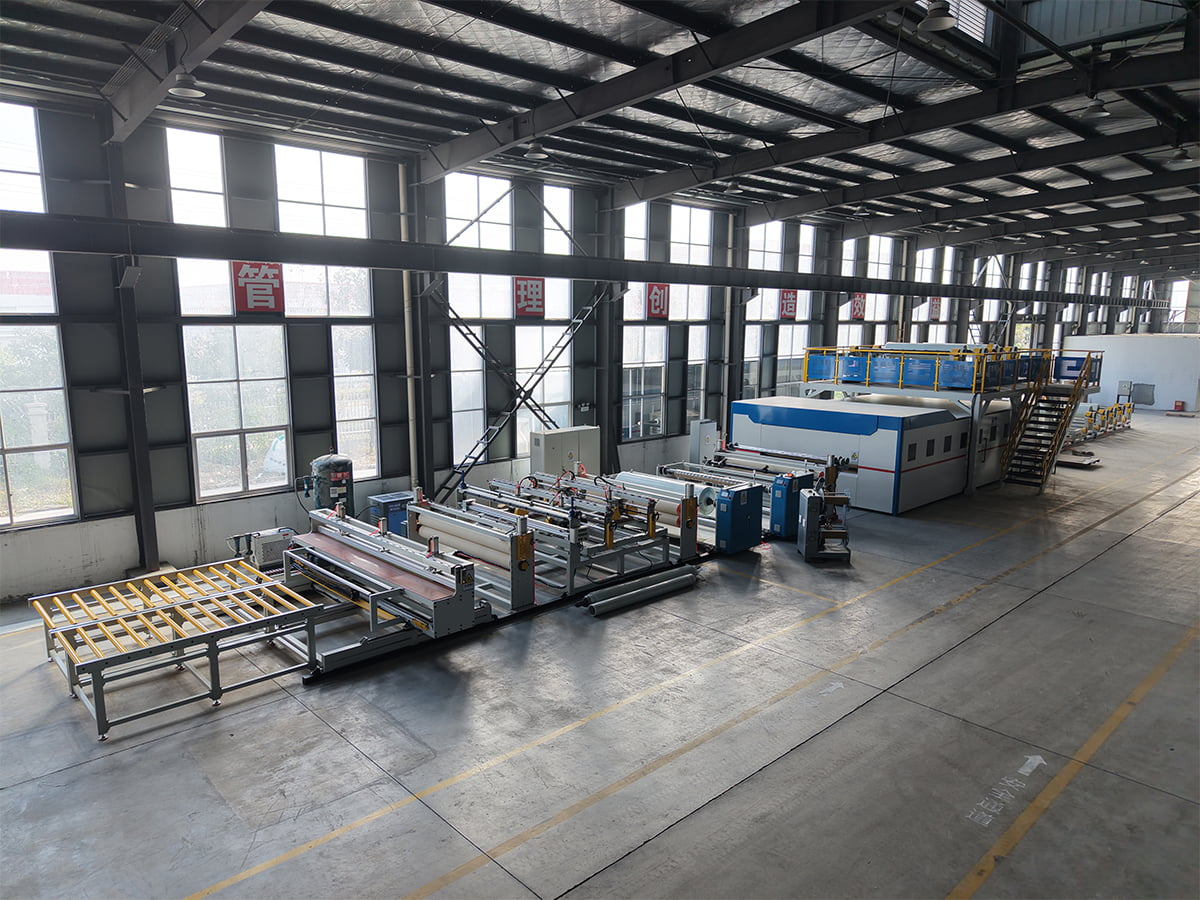
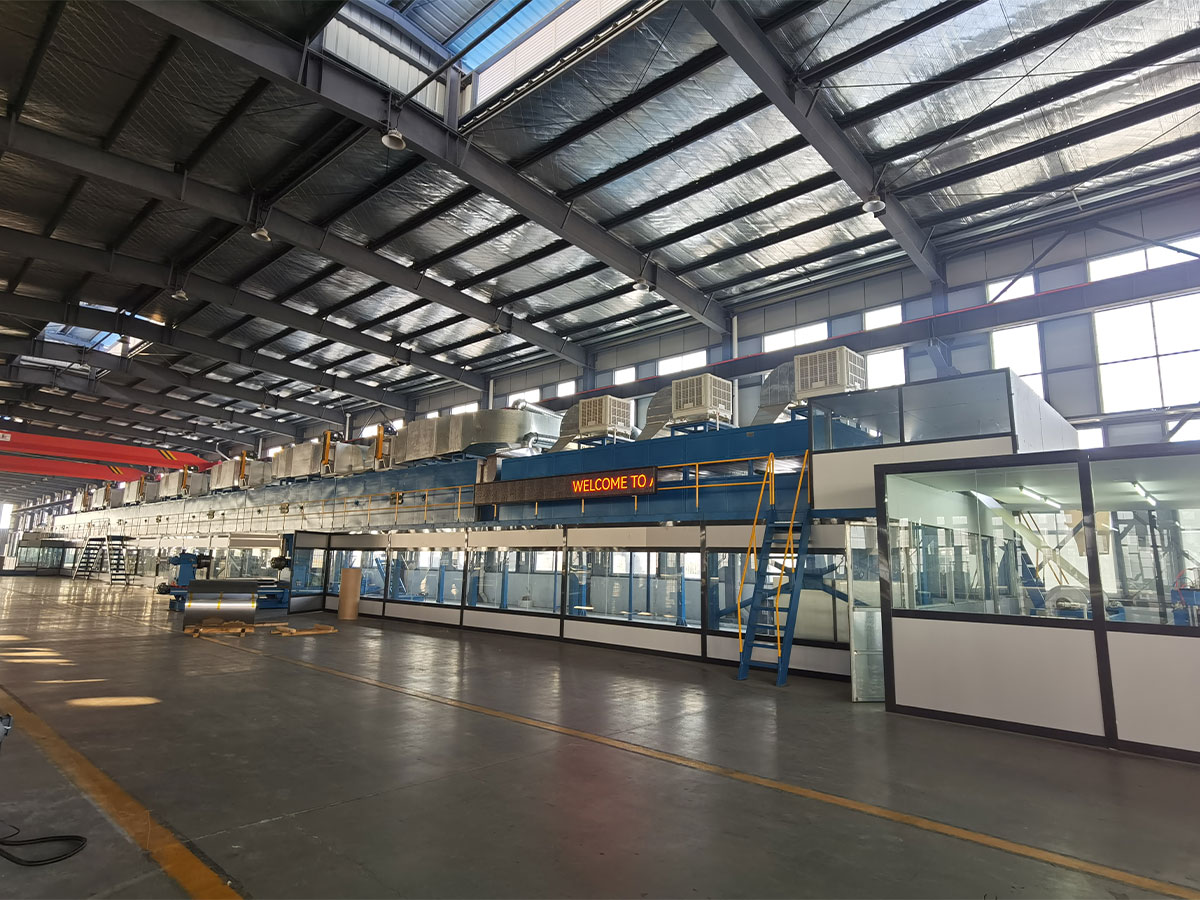
 خط تولید پنل کامپوزیت فلزی A2 در سال 2012، ما به طور مستقل خط تولید پنل کامپوزیت فلزی A2 را توسعه دادیم، یک خط لمینیت پیوسته نسل دوم که به طور خاص برای تولید کلر... مشاهده محصول →
تجربه عملی در این خطوط بارها و بارها به همین نتیجه اشاره میکند: خریدارانی که قبل از راهاندازی خط، تلورانسهای کویل را قفل میکنند، سال اول خود را صرف بهبود بازدهی میکنند، در حالی که خریدارانی که کویل را به عنوان یک کالا در نظر میگیرند، آن را صرف اطفای حریق میکنند. رد کردن یک سیم پیچ در کالاها به سمت داخل ارزان تر از رد پانل تمام شده در یک نما است.
مقایسه منابع سیم پیچ قبل از امضا
اکثر تولید کنندگان از بیش از یک منبع خرید می کنند و پروفیل ها به گونه ای متفاوت هستند که فقط تحت فشار تولید ظاهر می شوند.
مشخصات منبع سیم پیچ در پنج معیار خرید
نمودار رادار دو منبع سیم پیچ معمولی را در پنج معیاری که بیشترین اهمیت را برای یک خط پوشش یا لایه لایه بندی دارند، مقایسه می کند و حلقه بیرونی بهترین عملکرد را در کلاس دارد. شکل تیره تر، آسیاب یکپارچه ای است که ریخته گری، غلتش و ارسال را از یک سایت انجام می دهد، و امتیاز بالایی در کنترل گیج دارد، زیرا برنامه نورد و متالورژی توسط یک تیم مدیریت می شود. شکل سبکتر یک معامله گر یا مرکز خدماتی است که کویل را در بازار آزاد خریداری می کند و آن را مجدداً می فروشد و مشخصات آن به طور طبیعی در کنترل گیج و صافی ضعیف تر است زیرا تأثیری بر برنامه عبور نورد ندارد. ثبات تحویل تنها محوری است که معاملهگر میتواند با آسیاب مطابقت یا شکست دهد، زیرا یک مرکز خدمات اغلب انبار دارد و میتواند یک سیم پیچ را سریعتر از زمانبندی یک کارخانه ارسال کند. خواندن عملی ساده است: معامله گران برای اجراهای کوچک و سیم پیچ های جایگزین فوری مناسب هستند، در حالی که نماهای دارای درجه آتش سوزی، پرداخت های چاپ شده و پانل های ساختاری معمولاً قیمت بالاتر کویل را با سابقه نورد مستند توجیه می کنند.
- گواهی سیم پیچ با شماره حرارت، آلیاژ، دما و نوار تحمل سنج اعلام شده را بخواهید.
- نمونه سر، وسط و دم حداقل دو سیم پیچ از یک کمپین به جای آزمایش کامل یک سیم پیچ.
- بپرسید که کمپین بین تغییرات رول چقدر طول می کشد، زیرا این پاسخ واحد، انحراف سنج را پیش بینی می کند.
- قبل از اولین تحویل، قطر داخلی کویل، وزن و جهت چشم را در مقابل کویلر خود تأیید کنید.
- چمبر را با یک لبه مستقیم روی زمین، نه روی دستگاه، بررسی کنید، بنابراین آسیب وارده آن را پنهان نمی کند.
مشخصات را حول خط خود بسازید، نه کارخانه
اکثر اختلافات در مورد آلومینیوم نورد از مشخصاتی است که برای راحتی کارخانه نورد نوشته شده است تا واقعیت خط پایان. نوار تحملی که برای یک تولیدکننده عمومی مناسب است، برای خطی که دستور پوشش ثابت را با سرعت ثابت اجرا میکند، مناسب نیست و شکاف همیشه در پایان فرآیند پرداخت میشود. عکس این موضوع نیز صادق است، زیرا بیش از حد مشخص کردن گیج و صافی محصولی که به قطعات کوچک بریده میشود، صرفاً هزینه را بدون افزایش بازده اضافه میکند.
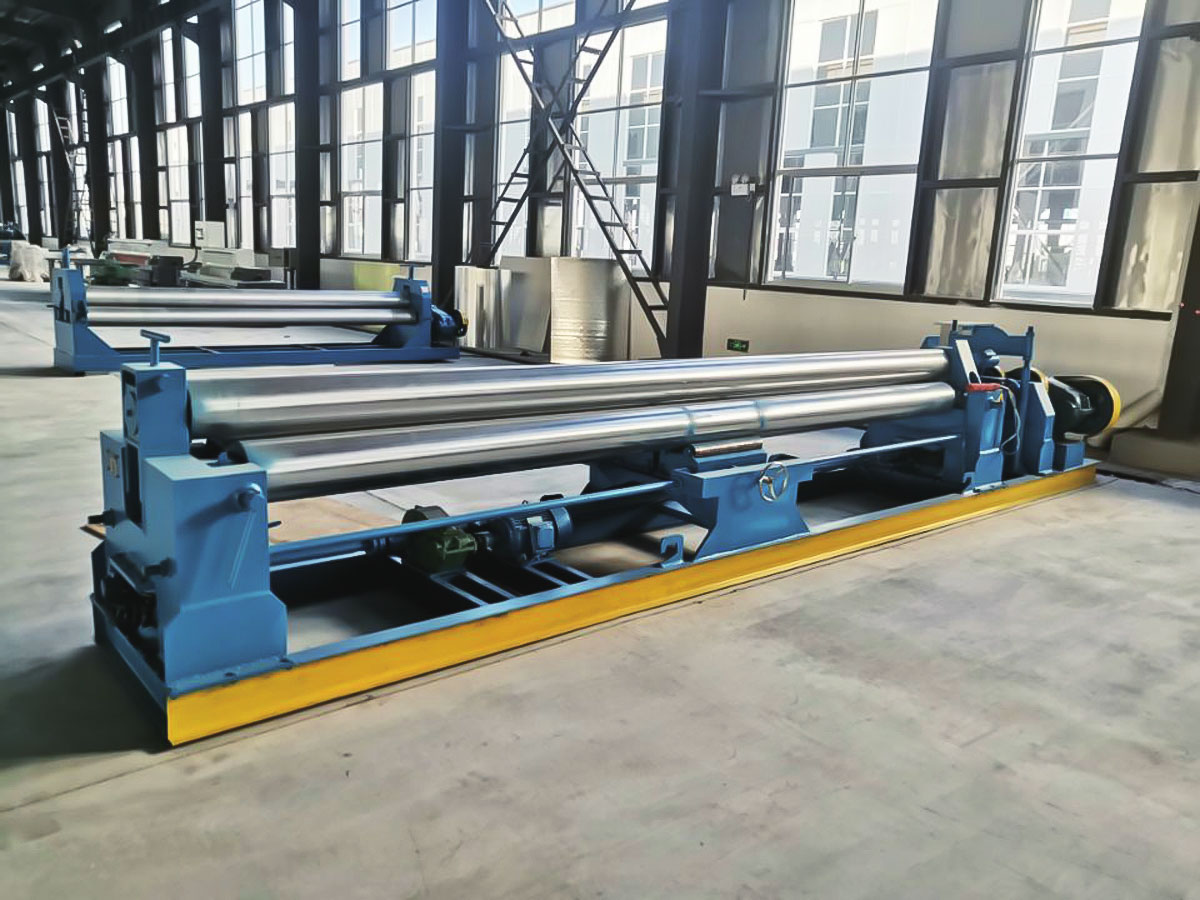
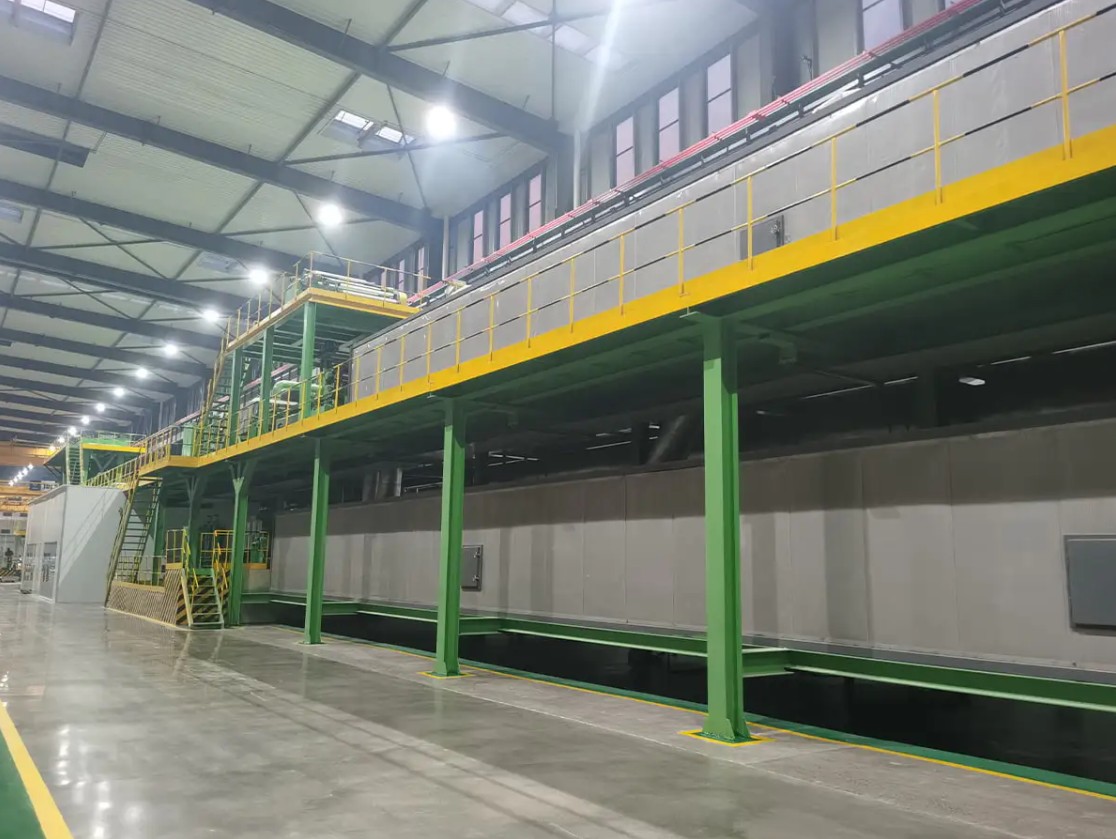
 خط تولید رولینگ مجدد کویل معرفی محصول: پس از پردازش و تکمیل مواد کویل، پیوندهای مهمی برای تضمین کیفیت محصول است. خط تولید خط عقب یک نوع خاص است... مشاهده محصول →
همچنین ارزش برنامه ریزی برای سیم پیچ ناقص را دارد تا اینکه آن را دور فرض کنید. در جایی که مواد ورودی به طور منظم با مجموعه سیم پیچ، تلسکوپی یا یک پوشش ناپایدار وارد می شود، یک مرحله نورد مجدد که نمایه کشش را بازیابی می کند، معمولاً ارزان تر از از بین بردن پانل های تمام شده یا اجرای خط پوشش با سرعت کم برای یک شیفت کامل است. همین منطق در مورد شرایط لبه نیز صدق میکند: یک ایستگاه برش و لایهبرداری لبه آنلاین میتواند موادی را که در غیر این صورت کاهش مییابد، نجات دهد، مشروط بر اینکه نقص به جای تصادفی سازگار باشد.
الگویی که در هر ماده ای که با آن کار می کنیم وجود دارد این است. کیفیت نورد سقف عملکرد را تعیین می کند، کیفیت تجهیزات تعیین می کند که شما واقعاً چقدر به سقف نزدیک می شوید و این دو باید با هم مشخص شوند. اگر یک پوشش یا خط کامپوزیت جدید را با منبع سیم پیچی که از قبل وجود دارد تطبیق می دهید یا برعکس، با مهندسان ما صحبت کنید قبل از صدور سفارش خرید، زیرا ارزان ترین لحظه برای رفع عدم تطابق تحمل قبل از برش فولاد یا آلومینیوم است.