
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

دو خط کامپوزیت PET/PP CFRT می توانند قیمت یکسان، عرض کاری یکسان و وعده مشابه تا 1200 کیلوگرم در ساعت را داشته باشند و همچنان در طبقه مغازه رفتار بسیار متفاوتی دارند. این تفاوت معمولاً در سیستم اکستروژن است: قطر پیچ و نسبت طول به قطر، اینکه آیا پمپ مذاب فشار را تثبیت می کند، چگونه لبه های قالب تنظیم می شوند و چگونه پشته رول گرما را از بین می برد. هر مرحله پایین دست، از خیس شدن فیبر تا کشش سیم پیچ، تنها می تواند کیفیتی را که اکسترودر ارائه می دهد حفظ کند.
بنابراین قانون عملی ساده است: ابتدا سیستم اکستروژن را تعریف کنید و بقیه خط اطراف آن را اندازه بگیرید. مرحله پوشش، لمینیت یا برجسته سازی که سریعتر از آن چیزی است که اکسترودر می تواند آن را تغذیه کند، ظرفیتی است که شما برای آن هزینه می کنید و هرگز استفاده نمی کنید. یک اکسترودر با اندازه خروجی، اما نه برای موادی که در واقع اجرا میکنید، باعث دریفت سنج، لکههای ژل و سایش زودرس پیچ برای طول عمر دستگاه میشود. این مقاله شامل مواردی است که یک سیستم اکستروژن روی یک خط کامپوزیت شامل می شود، نحوه تطبیق آن با PET، PP، PVC و ترکیبات پر شده، وزن تجاری کدام تلورانس ها و آنچه قبل از پرداخت نهایی باید آزمایش شود.
آنچه به عنوان یک سیستم اکستروژن در یک خط مرکب به حساب می آید
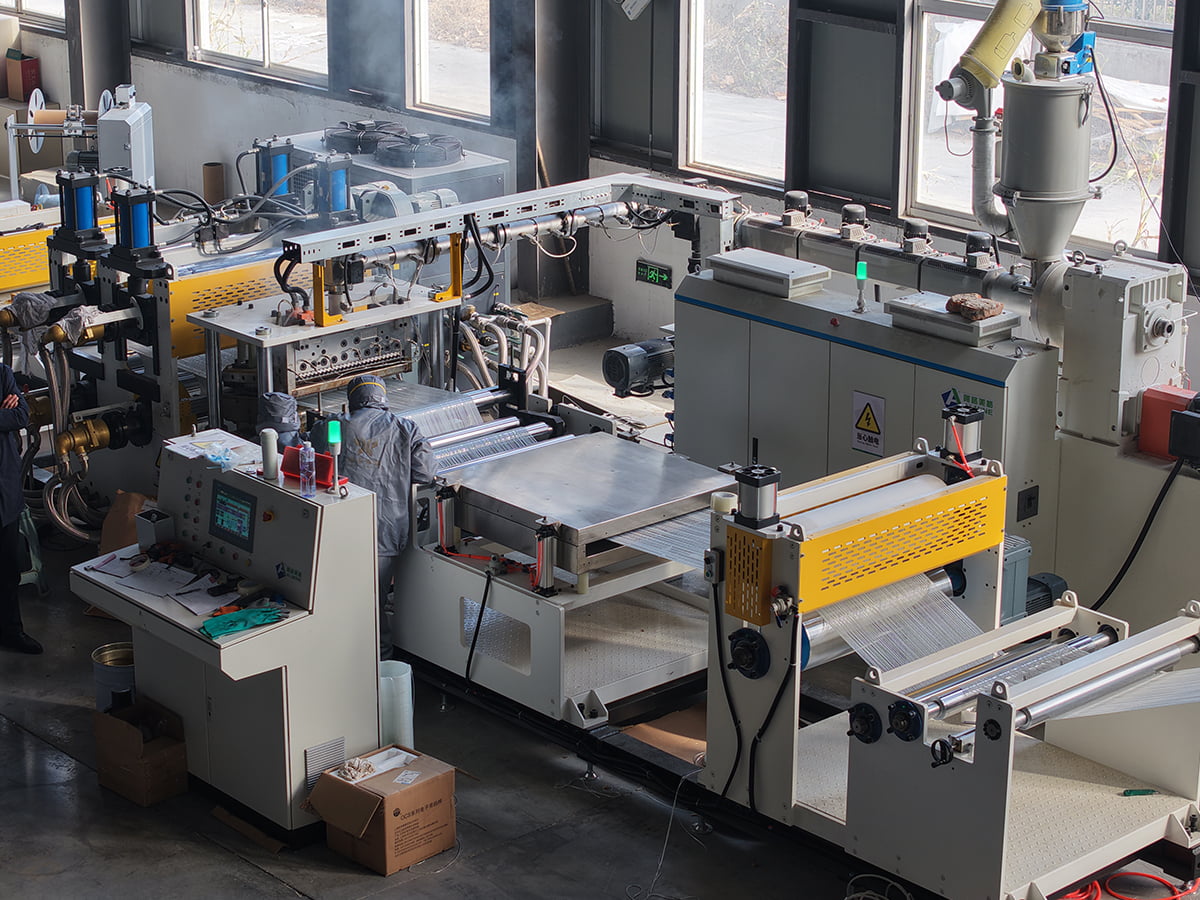
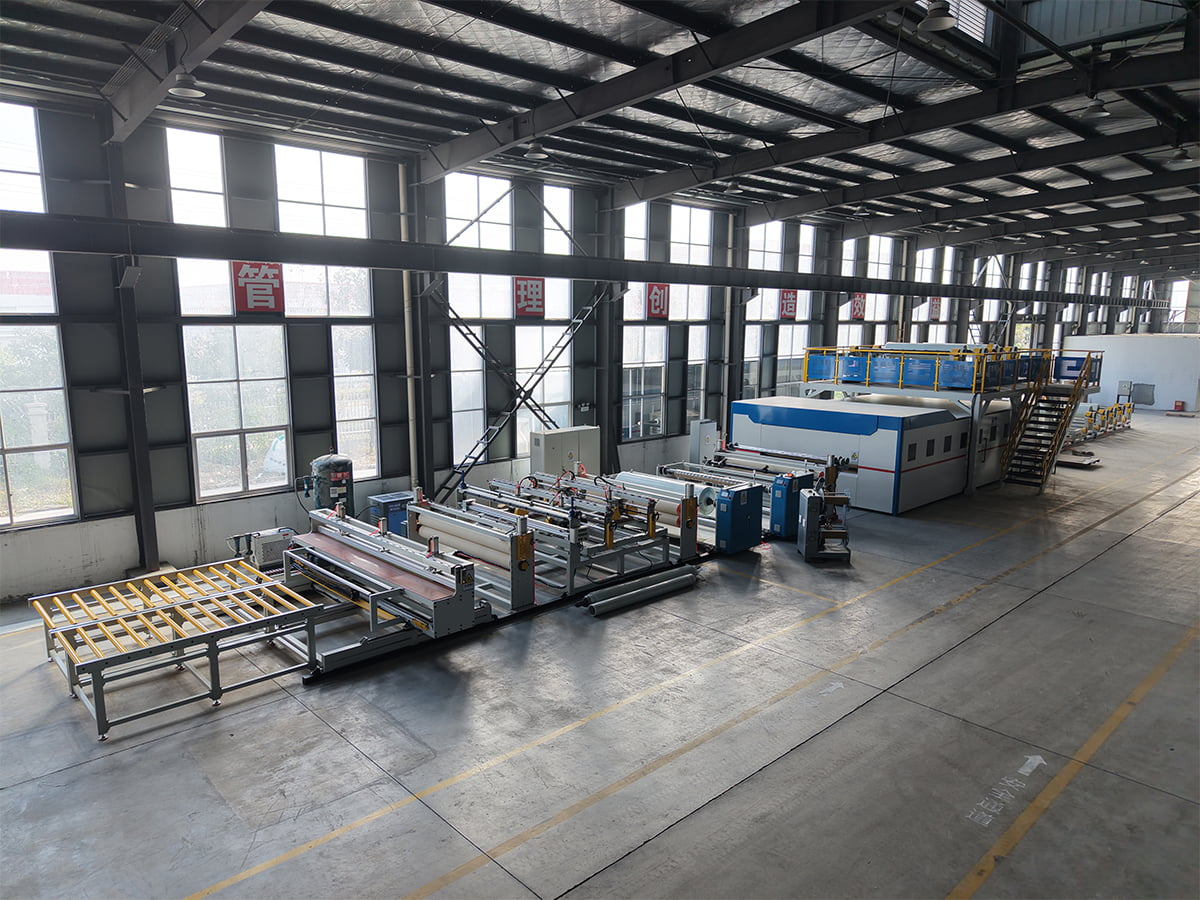
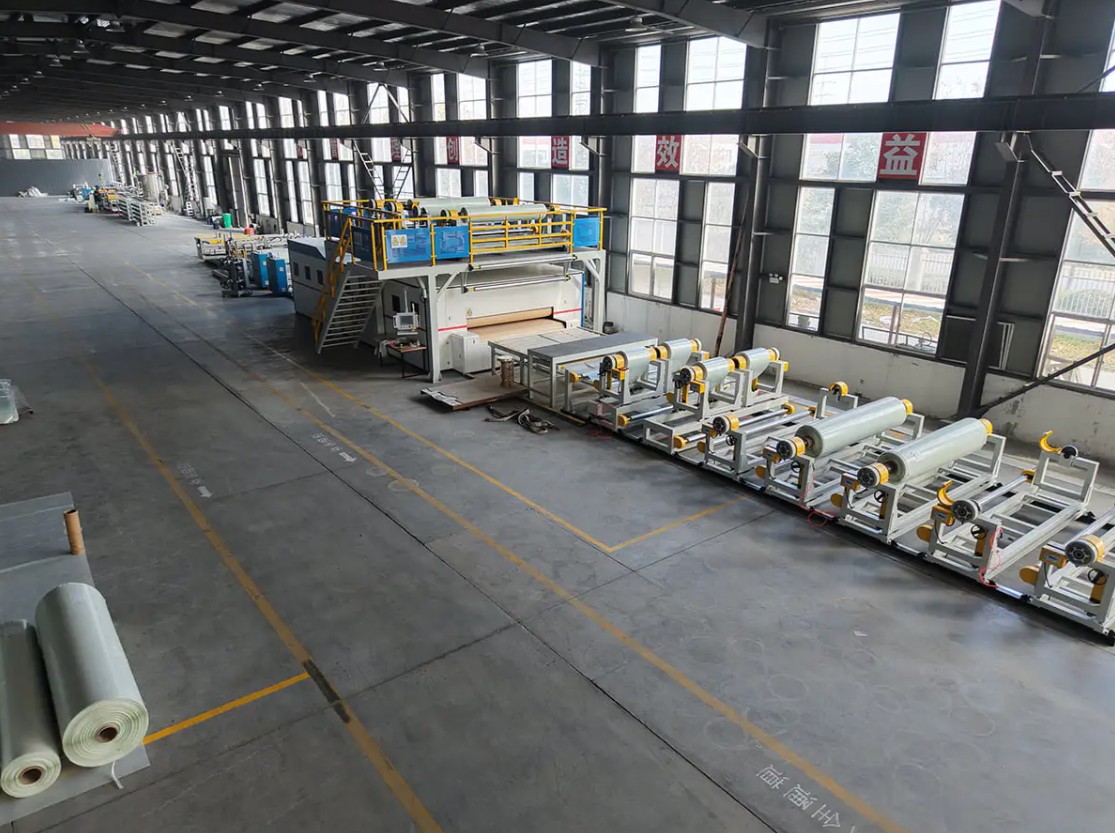
در خط تولید کامپوزیت، سیستم اکستروژن یک ماشین نیست، بلکه زنجیره ای از واحدها است که باید همان نقطه تنظیم را در کنار هم نگه دارد: جابجایی و خشک کردن مواد، پیچ و بشکه، پمپ مذاب یا حلقه کنترل فشار، قالب، پشته رول یا بخش خنک کننده، و حمل و نقل که سرعت خط را تعیین می کند. ضخامت در قالب ایجاد می شود، در مرحله سرد شدن منجمد می شود و سپس لمینیت، برجسته یا پوشش داده می شود.
وظیفه با محصول تغییر می کند. یک خط CFRT یک مذاب نازک و داغ را که باید فیبر پیوسته را خیس کند بیرون میکشد، در حالی که یک خط کفپوش یک ورق به شدت پر شده را بیرون میکشد که بعداً به گیج نهایی تبدیل میشود. جدول زیر نشان می دهد که چگونه همان دسته سخت افزاری در اولویت از محصول به محصول تغییر می کند.
| نوع خط | وظیفه اکستروژن | پلیمر معمولی | ابتدا تأیید کنید |
|---|---|---|---|
| خط کامپوزیت PET/PP CFRT | اشباع مذاب الیاف پیوسته، سپس تشکیل ورق و لمینیت | PET، PP، گاهی اوقات PA | یکنواختی دمای مذاب در عرض قالب و خیس شدن فیبر در سرعت خط هدف |
| خط تولید کفپوش SPC | اکستروژن ورق پی وی سی پر شده، کلندرینگ و لمینیت به لایه سایش | پی وی سی با پرکننده کربنات کلسیم | مقاومت در برابر سایش پیچ و بشکه، خروجی در عرض قالب، کنترل سنج پس از کلندرینگ |
| خط منبت و پوشش چرم PVC/PU | پلاستیک سازی و پوشش دادن ترکیبی روی کاغذ یا پارچه | ترکیب پی وی سی، PU | تکرارپذیری ضخامت پوشش، پایداری دمای رول، نرخ عیب سطحی |
| خطوط پوشش کامپوزیت فلزی و کویل | لایه های چسب و پوشش به جای اکستروژن توده ای | چسب های PE، PUR، فیلم | این که آیا ورق هسته در خانه خریداری شده یا در خانه تولید می شود و چگونه چسبندگی تایید می شود |
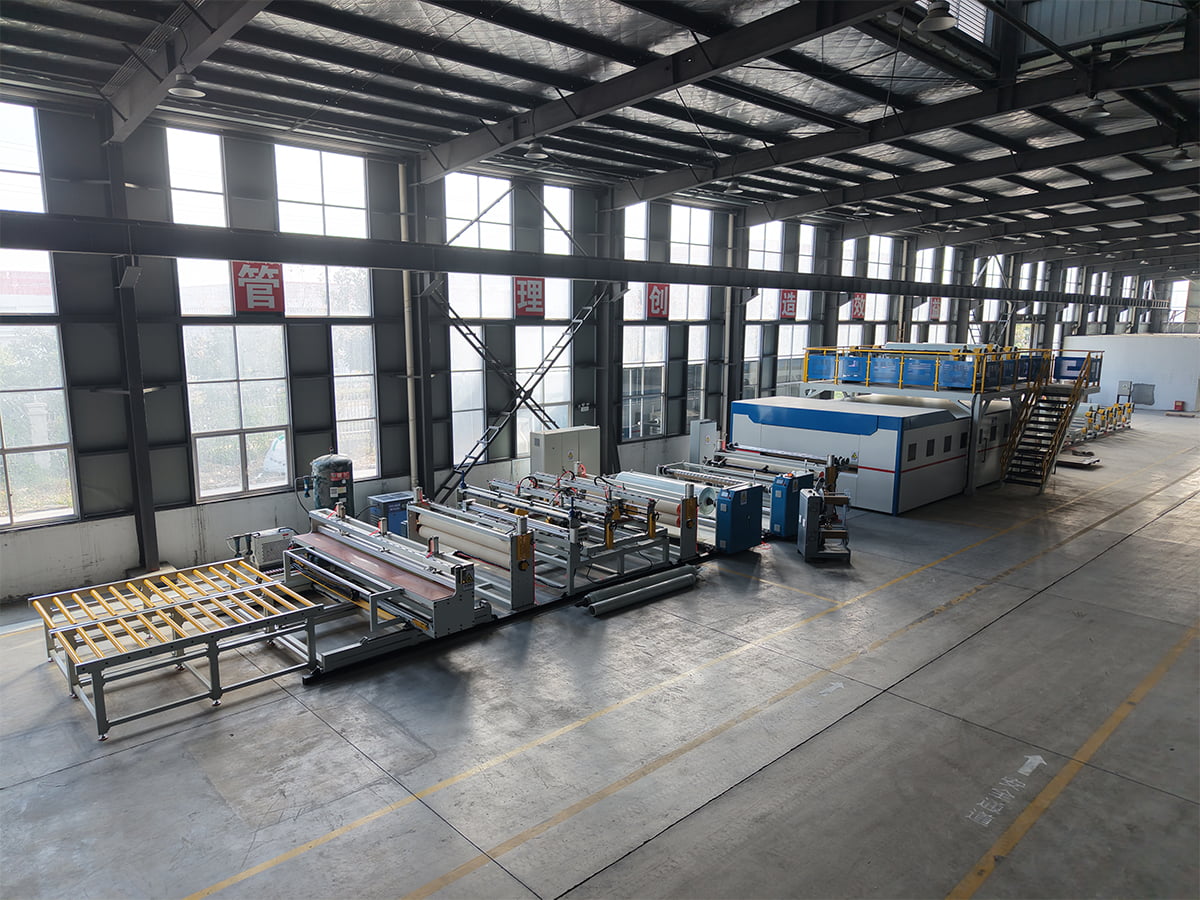 خط تولید مواد کامپوزیت PET/PP CFRT یک خط کامپوزیت CFRT برای PET/PP، مربوط به زمانی است که وظیفه اکستروژن باید فیبر پیوسته را خیس کند نه اینکه ورق کف پر شده را اجرا کند. مشاهده محصول →
اکسترودر را با رفتار مواد مطابقت دهید، نه تنها با خروجی
قیمت ها معمولا بر اساس کیلوگرم در ساعت مقایسه می شوند. این عدد تنها زمانی معنادار است که برای یک پلیمر خاص، یک هندسه پیچ خاص و یک ضخامت محصول خاص ذکر شود. پیچی که PET را به راحتی اجرا میکند، میتواند روی یک ترکیب PVC پر شده از بین ببرد، و یک پیچ بهینهشده برای ترکیبات پر شده، میتواند مذاب حساس به حرارت را بیش از حد برش دهد.
نقاطی که تعیین می کنند آیا اکسترودر کارایی دارد یا خیر
- تغذیه و خشک کردن: PET رطوبت را جذب می کند و باید تا نقطه شبنم کنترل شده خشک شود، در غیر این صورت هیدرولیز به صورت کاهش قدرت و حباب ظاهر می شود. PP به خشک شدن بسیار کمتری نیاز دارد اما نسبت به افزایش دمای مذاب حساس تر است.
- هندسه پیچ: نسبت تراکم، بخش های مانع و عناصر اختلاط از ویسکوزیته مذاب و بار پرکننده پیروی می کنند. نقشه پیچ را بخواهید، نه فقط قطر.
- محافظت در برابر سایش: کربنات کلسیم، فیبر شیشه و پرکننده های معدنی ساینده هستند. بشکه های دو فلزی و پیچ های سخت شده عمر کاری را افزایش می دهند و این تفاوت در قوام گیج دو یا سه سال بعد ظاهر می شود.
- پایداری فشار: پمپ مذاب بین اکسترودر و قالب، تغییرات ضخامت را کاهش می دهد و فشار قالب را از نوسانات سرعت پیچ جدا می کند. روی ورق نازک و با ارزش بالا، این معمولا ارزش سرمایه گذاری را دارد.
- طراحی قالب: یک قالب آویز با لبههای قابل تنظیم بهصورت جداگانه مناسب ورقهای پهن است، در حالی که یک قالب با هندسه داخلی محکمتر برای پوششهای نازک مناسب است. عرض قالب باید با عرض تمام شده به اضافه تریم اضافی مطابقت داشته باشد.
قبل از تایید سفارش، آزمایشی را با رزین و پرکننده خود در ضخامت هدف خود اجرا کنید. عملکرد پیچ در مواد مرجع تامین کننده کمتر از آنچه می خواهید به شما می گوید.
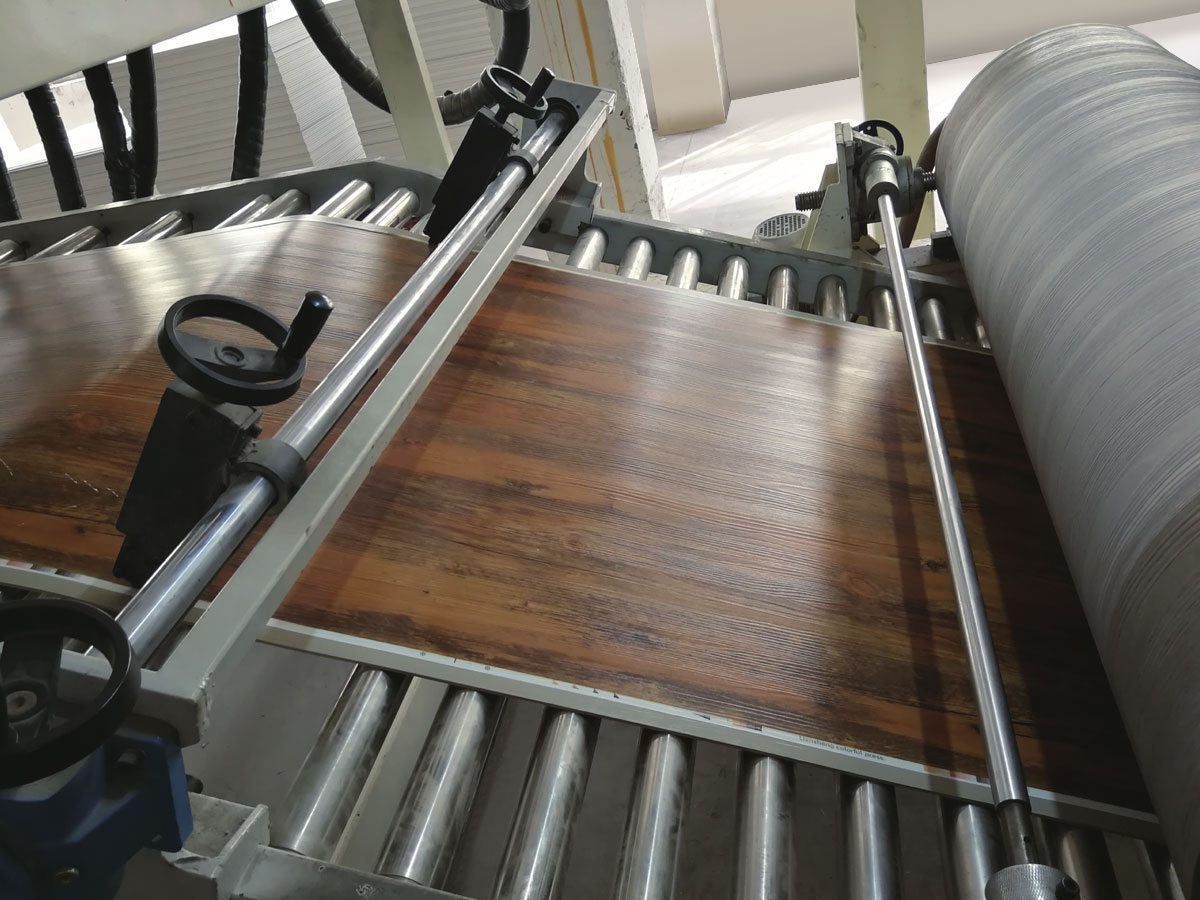
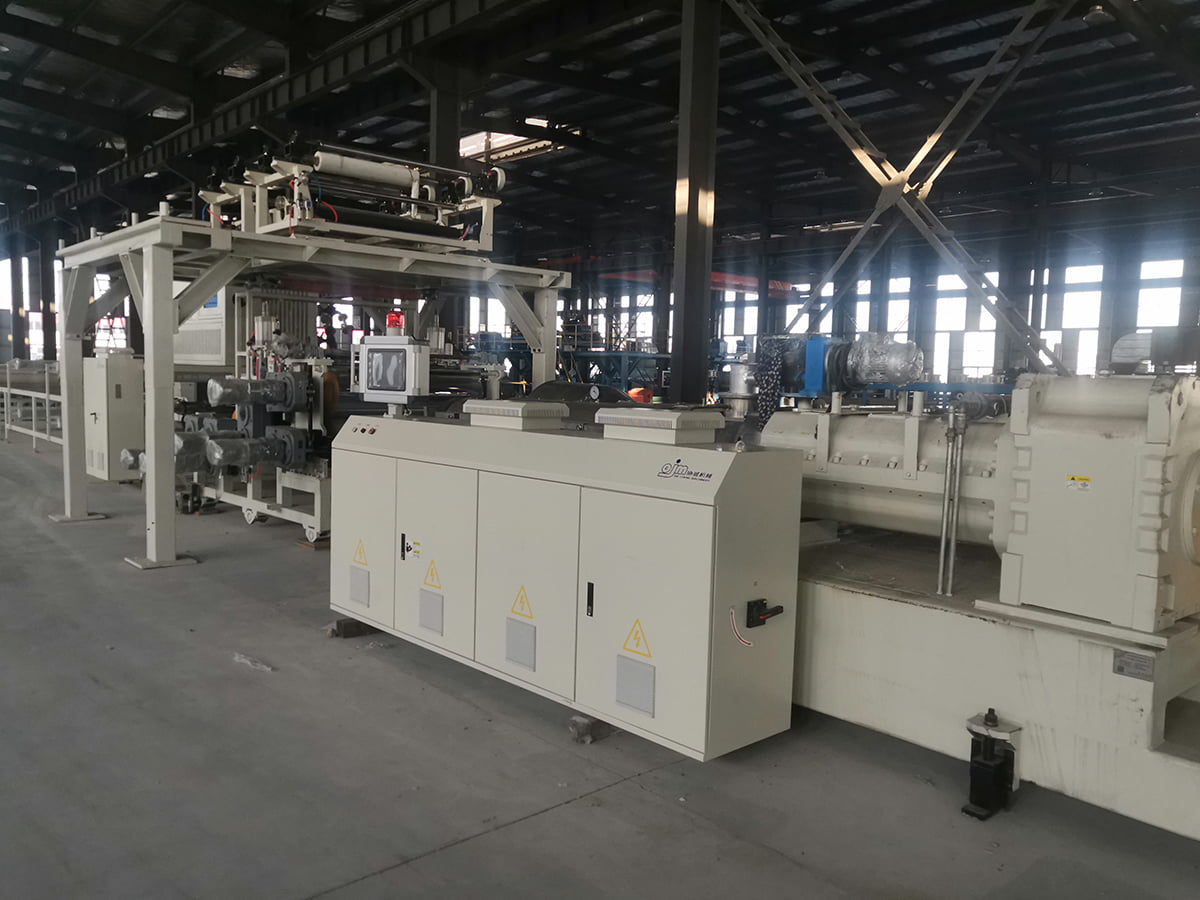 خط تولید کامپوزیت کفپوش پلاستیکی SPC Stone خط کامپوزیت کفپوش SPC اکسترود کننده پی وی سی و هسته کربنات کلسیم، سپس لایه لایه، لایه سایش و برجسته سازی. کنترل سنج آن بر استفاده از مواد تأثیر می گذارد. مشاهده محصول →
تحمل هایی که هزینه مواد را تعیین می کنند
تحمل ضخامت جایی است که کیفیت اکستروژن به پول تبدیل می شود. یک ورق پی وی سی پر شده با گیج اسمی 1.0 میلی متر و چگالی حدود 1.4 گرم در سانتی متر مکعب بگیرید: وزن یک متر مربع ورق خوب تقریباً 1.4 کیلوگرم است. اگر اکسترودر و پشته رول 2 درصد مثبت یا منفی را نگه دارند، میانگین مصرف نزدیک به اسمی باقی می ماند. اگر تغییرات در مثبت یا منفی 5 درصد باشد و اپراتورها نیمه بالایی باند را برای جلوگیری از لکه های نازک هدف قرار دهند، میانگین وزن حدود 3 درصد افزایش می یابد. در 1,000,000 متر مربع تولید سالانه که تقریباً 42 تن ترکیب اضافی است، قبل از قیمت رزین، حمل و نقل و انرژی مورد استفاده برای ذوب آن.
تغییر در عرض به اندازه ضخامت متوسط اهمیت دارد. ورقی که در مرکز روی گیج قرار دارد و در هر دو لبه نازک است، شما را مجبور میکند که پهنتر را اصلاح کنید، و مواد بریده شده محصول نهایی است که نمیتوانید بفروشید. محدوده تنظیم لبه قالب، تعادل جریان داخلی و رول روکش دلایل معمولی هستند و در مرحله مشخصات، اصلاح ارزانترین آنها هستند.
رفتار راه اندازی نیز هزینه دارد. یک سیستم اکستروژن با پاسخ حرارتی سریع و کنترل فشار پایدار، زودتر پس از تغییر به محصول قابل فروش می رسد، که باعث کاهش ضایعات در دوره های کوتاه می شود و تولید دسته ای کوچک از گریدهای ویژه را از نظر تجاری منطقی می کند.
مراحل پایین دستی باید به اندازه اکسترودر باشد
سیستم اکستروژن سرعت را تعیین می کند، اما نمی تواند کار را به تنهایی تمام کند. پشته رول خنک کننده که گرما را خیلی آهسته از بین می برد، شما را مجبور می کند خط را کند کنید، که زمان ماند مذاب را افزایش می دهد و خطر تخریب را به دنبال دارد. نوک لمینت باید با سرعت حمل و نقل هماهنگ شود تا کشش از قالب تا سیم پیچ ثابت بماند، و ضخامت سنج در خط تنها زمانی مفید است که حلقه کنترل بتواند سرعت پیچ یا پیچ و مهره ها را به اندازه کافی سریع تنظیم کند که اهمیت داشته باشند.
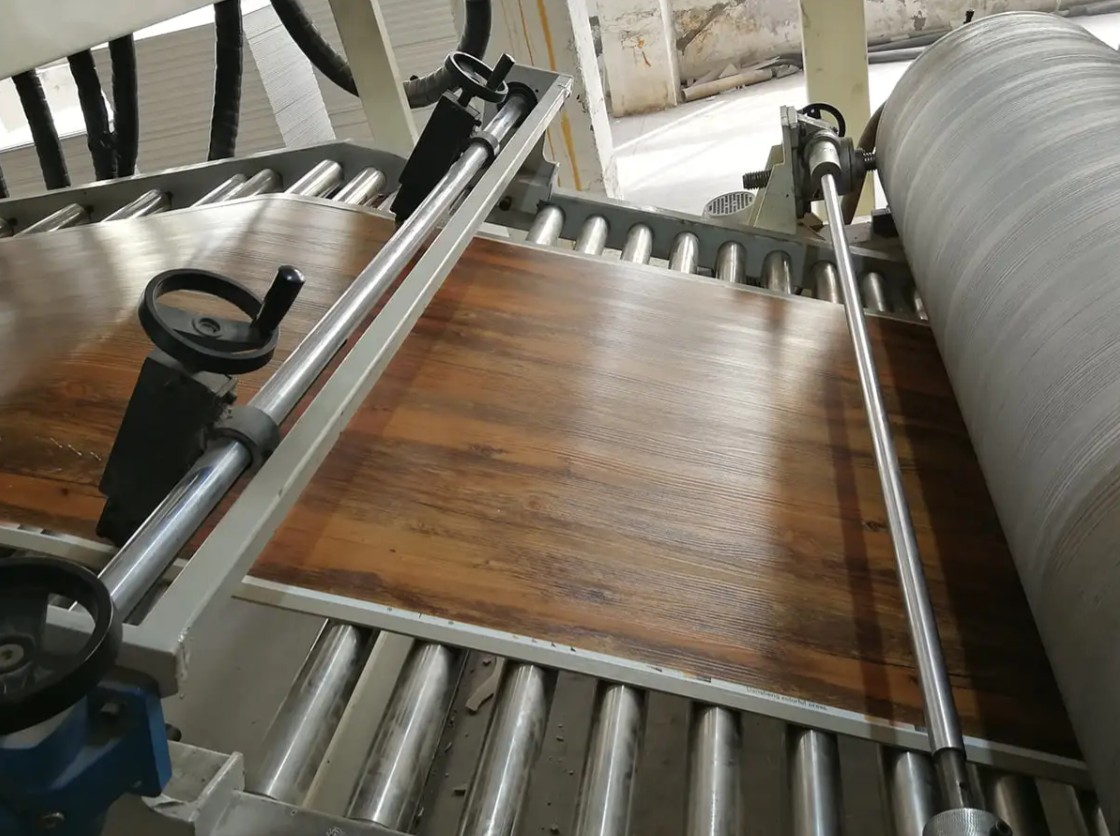
برای کفپوش، مراحل لایه برجستگی و سایش کیفیت سطح و مقاومت در برابر لغزش را مشخص می کند، بنابراین کنترل دمای آنها باید به اندازه اکسترودر محکم باشد. برای چرم PVC و PU، تکرارپذیری ضخامت پوشش و پایداری دمای رول هم ظاهر و هم استفاده از مواد را به همراه دارد، به همین دلیل است که این پارامترها به جای بروشور در آزمون پذیرش تعلق دارند. اگر پروژه کفپوش یا پانل را به طور گسترده تری وزن می کنید، به درک آن کمک می کند خط تولید پانل لمینت پی وی سی شامل چه چیزی است قبل از تثبیت ظرفیت اکستروژن
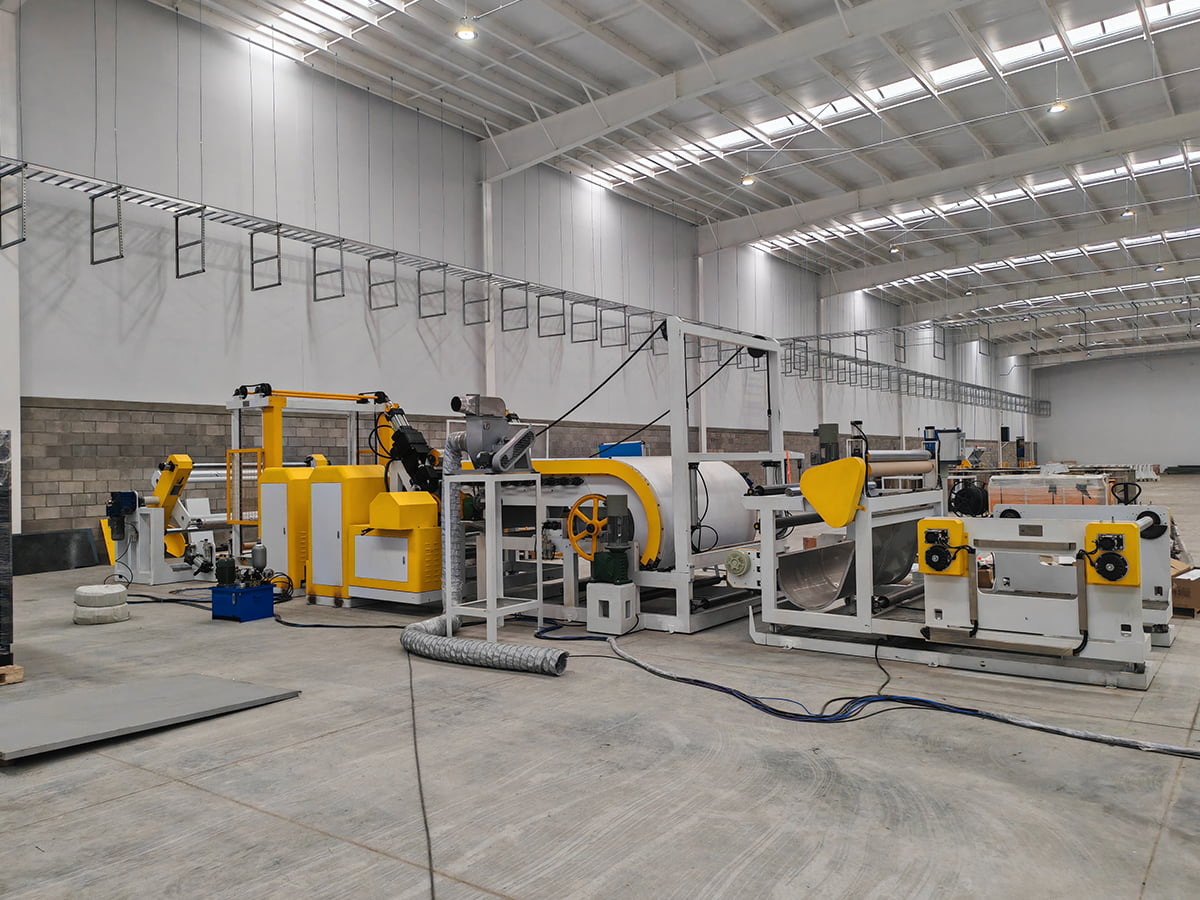 خط منبت کاری و پوشش کامپوزیت چرم PVC/PU یک کامپوزیت چرم PVC/PU، نقش برجسته و خط پوشش مربوط به تکرارپذیری ضخامت پوشش و پایداری دمای رول باید قبل از تعیین مشخصات بررسی شود. مشاهده محصول →
چک لیست تدارکات و پذیرش
هنگام تعیین یک خط جدید یا جایگزینی اکسترودری که دیگر گیج را نگه نمی دارد از دنباله زیر استفاده کنید.
- بسته بندی پلیمر، پرکننده و افزودنی را همراه با داده های جریان مذاب یا ویسکوزیته ذکر کنید.
- ضخامت تمام شده و نوار تحمل آن، به اضافه عرض و تریم کمک هزینه را ذکر کنید.
- خروجی مورد نیاز در آن ضخامت و سرعت خط مورد نیاز برای رسیدن به آن را حالت دهید.
- نقشه های پیچ و بشکه، نسبت طول به قطر، نسبت تراکم و حفاظت از سایش را درخواست کنید.
- عرض قالب، محدوده تنظیم لب و طراحی جریان داخلی را تأیید کنید.
- ظرفیت خنک کننده و پیکربندی پشته رول را با حداکثر سرعت خط تأیید کنید.
- با یک آزمایش با مواد خود و یک طرح نمونهبرداری موافقت کنید: ضخامت در عرض، خروجی، انرژی در هر کیلوگرم، عیوب سطح و نرخ ضایعات راهاندازی.
- محدوده قطعات یدکی و زمانهای سرب برای پیچها، بشکهها، لبههای قالب و رولپوشها را به توافق برسانید.
- محدوده خدمات موافقت: پشتیبانی از راه دور، راه اندازی در محل، آموزش اپراتور و شرایط گارانتی.
خطوط سفارشی، خدمات و قطعات یدکی
یک پیکربندی استاندارد به ندرت هر محصول را پوشش می دهد. هنگامی که یک مشتری به یک ساختار لایه متفاوت، یک عرض غیرمعمول یا یک چیدمان هم اکستروژن اختصاصی نیاز دارد، یک خط ساخته شده سفارشی بیشتر از به خطر انداختن یک مدل کاتالوگ منطقی است. تجهیزات هوشمند Jiangsu XieCheng، مستقر در منطقه توسعه اقتصادی Jinhu در Huai'an، Jiangsu، خطوط تولید استاندارد و غیر استاندارد را ایجاد می کند. گروهی که به آن تعلق دارد به عنوان یک مرکز تحقیقات مهندسی استانی برای پانل های کامپوزیت آلومینیومی درجه آتش A2 و تجهیزات تولید آنها و به عنوان یک شرکت اعتباری با کیفیت درجه AA شناخته شده است، که زمانی مفید است که عمق مهندسی را به جای قیمت به تنهایی ارزیابی می کنید.
پس از تحویل، پشتیبانی بیشتر از یک برگه مشخصات مهم است. کمک از راه دور، خدمات در محل و تامین قطعات یدکی خط را در هنگام سایش پیچ یا نیاز به تعویض یک خط نگه میدارد و این زمانهای پاسخ باید در قرارداد نوشته شود. شما می توانید از طریق صفحه تماس با تیم مهندسی تماس بگیرید با داده های مواد، ضخامت هدف و خروجی مورد نیاز.
سیستم های اکستروژن به تصمیمات اولیه پاداش می دهند. پیچ، قالب، کنترل فشار و ظرفیت خنککننده را در برابر موادی که در واقع اجرا میکنید و تحملی که مشتریان شما واقعاً میپذیرند، انتخاب کنید، سپس اندازههای لایهگذاری، برجستهسازی و سیمپیچ را متناسب با آن انتخاب کنید. این ترتیب هزینه سرمایه را به جای اعداد بروشور با خروجی قابل استفاده مرتبط نگه می دارد و باعث می شود میزان مصرف، ضایعات و مواد از اولین تغییر تولید قابل پیش بینی باشد.