
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

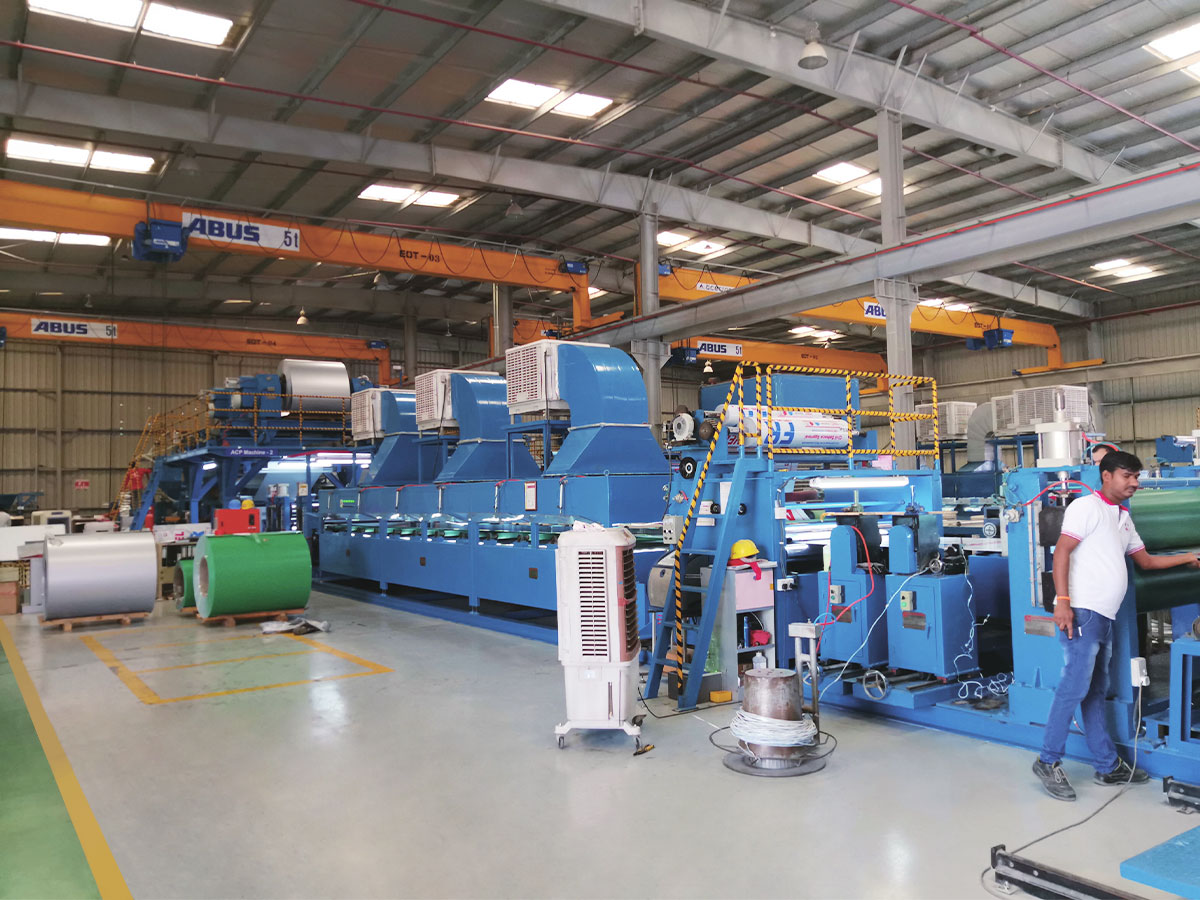
یک خط کامپوزیت فلزی پیوسته را با سرعت 12 متر در دقیقه تصور کنید. بخش لمینیت سرعت خود را حفظ می کند، با این حال اولین سیم پیچ ها رگه های سطحی، موج دار بودن لبه ها و گهگاه لایه لایه شدن را نشان می دهند. خطا در مطبوعات اصلی نیست. دمای هسته تغییر می کند، نوار آلومینیومی به درستی تمیز نشده است، و کشنده کشش ناهموار اعمال می کند. اینها همه کارهایی هستند که به تجهیزات کمکی اختصاص داده شده اند، سیستم های پشتیبانی که تصمیم می گیرند آیا ماشین اصلی واقعاً می تواند خروجی قابل فروش را با سرعت طراحی خود ارسال کند یا خیر.
تجهیزات کمکی در ساخت به چه معناست؟
به طور رسمی، تجهیزات کمکی به هر ماشین یا سیستمی اطلاق می شود که به جای انجام خود آن فرآیند، از یک فرآیند اولیه پشتیبانی می کند. در قالب گیری تزریق پلاستیک، تجهیزات کمکی شامل خشک کن هاپر، لودر خلاء، چیلر، کنترل کننده دمای قالب و گرانولاتور می باشد. در لایروبی، شامل پمپ های تقویت کننده، خطوط لوله شناور، و سیستم های کنترلی است که لایروبی را در حال کار نگه می دارد. در خودروهای تجاری، شامل بالابرهای دم، وینچ ها، کمپرسورها و سیستم های ابزار هیدرولیک است. در هر مورد الگوی یکسان است: واحد اصلی محصول را شکل میدهد، شکل میدهد یا حرکت میدهد، و واحدهای کمکی مواد اطراف آن را آماده، تغذیه، خنک، خشک، تکمیل، بازرسی یا رسیدگی میکنند.
فراخوانی یک سیستم کمکی به معنای اختیاری بودن آن نیست. در یک خط پانل کامپوزیت فلزی، لمیناتور اصلی نمی تواند چسبندگی تمیز ایجاد کند اگر کویل آلومینیومی روغن نورد را به داخل سوراخ حمل کند. اگر ورق هسته خیس برسد، نمی تواند استحکام باند را حفظ کند. اگر کشش سیم پیچ هر چند دقیقه تغییر کند، نمی تواند یک پانل مربعی تولید کند. توابع کمکی، پاکت کاری عملی کل خط را تعریف می کنند.
چهار گروه تجهیزات کمکی در خطوط پیوسته پانل و سیم پیچ
یک خط پیوسته برای پانلهای کامپوزیت فلزی یا کویلهای پوششدادهشده از دنبالهای یکسان در هر کارخانه پیروی میکند: ورود نوار، عملیات سطح، پوشش یا لمینیت، پخت، تکمیل، و پس زدن. چهار گروه کمکی تقریباً در هر طرح ظاهر می شوند. آنها تصمیم میگیرند که نوار چقدر تمیز باشد، دمای فرآیند چقدر پایدار باشد، محصول چقدر تمام شود و سیم پیچ نهایی چقدر خوب پیچیده شود.
| گروه | وظیفه اصلی | سخت افزار معمولی | نتیجه زمانی که نادیده گرفته شود |
|---|---|---|---|
| آماده سازی مواد | قبل از پوشش یا لمینیت، نوار را تمیز، گرم و تراز کنید | Uncoilers، آکومولاتورها، خطوط تمیز کردن قبل از تصفیه | از بین رفتن پوشش، حفره های لمینیت، خیس شدن ناسازگار چسب |
| شرطی سازی فرآیند | کنترل دما، پخت و حرارت ورودی در طول پوشش | کوره ها، چیلرها، واحدهای کنترل دما، مناطق گرمایشی | پوشش کم کار شده، پانل های خمیده، کاهش سرعت خط اجباری |
| تکمیل و تبدیل سطح | بافت، نمایه، فیلم، یا فرمت های برش به طول را اضافه کنید | دستگاه های منبت، لمینت فیلم، خطوط شیار، قیچی | ارزش افزوده کم، حمل و نقل اضافی، ناتوانی در تحویل پانل های تمام شده |
| پس زدن و جابجایی | کشش را حفظ کنید، شکل صحیح را حفظ کنید و سیم پیچ های نهایی محکم بسازید | خطوط چرخش مجدد کویل، تراز کننده های کشش، کویل کننده ها | سیم پیچ تلسکوپ، آسیب لبه، شکستگی نوار مکرر |
آماده سازی و تمیز کردن مواد
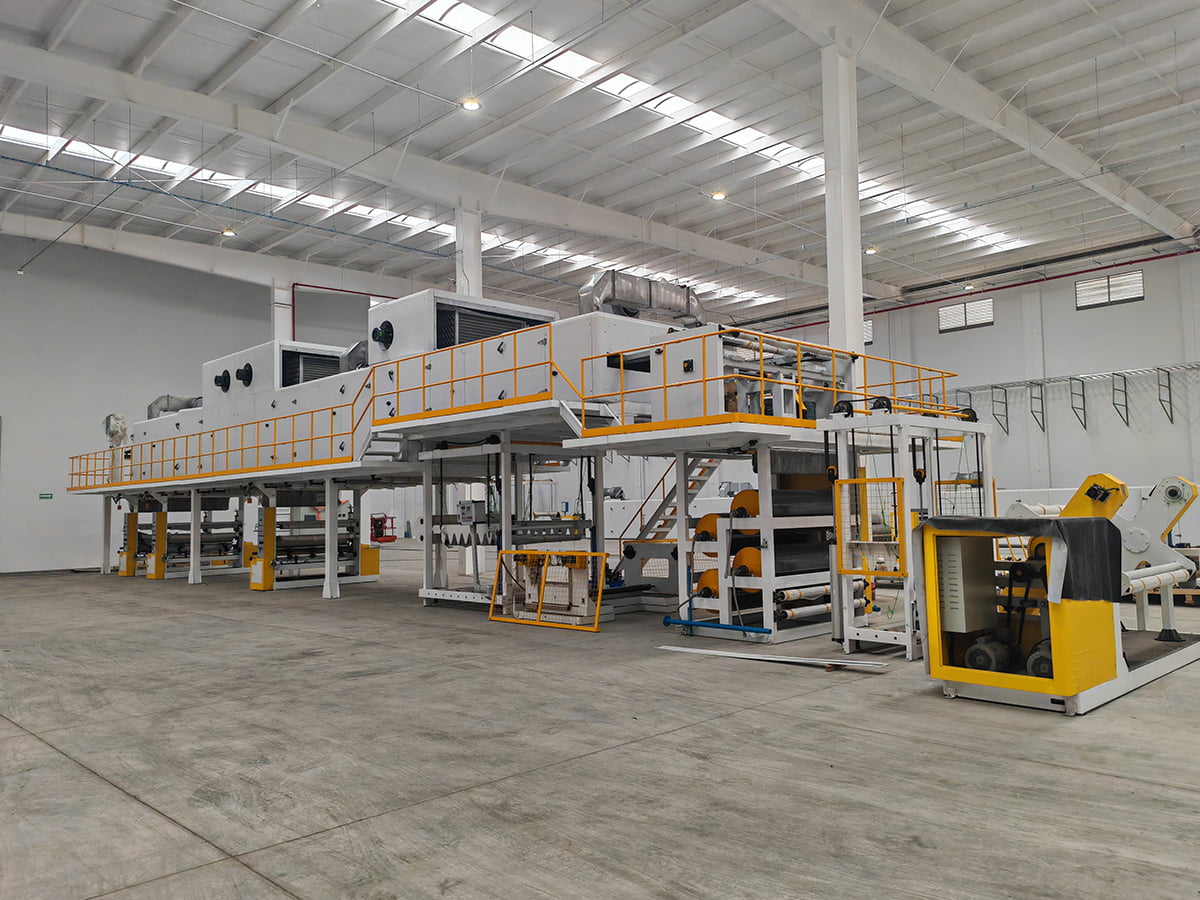
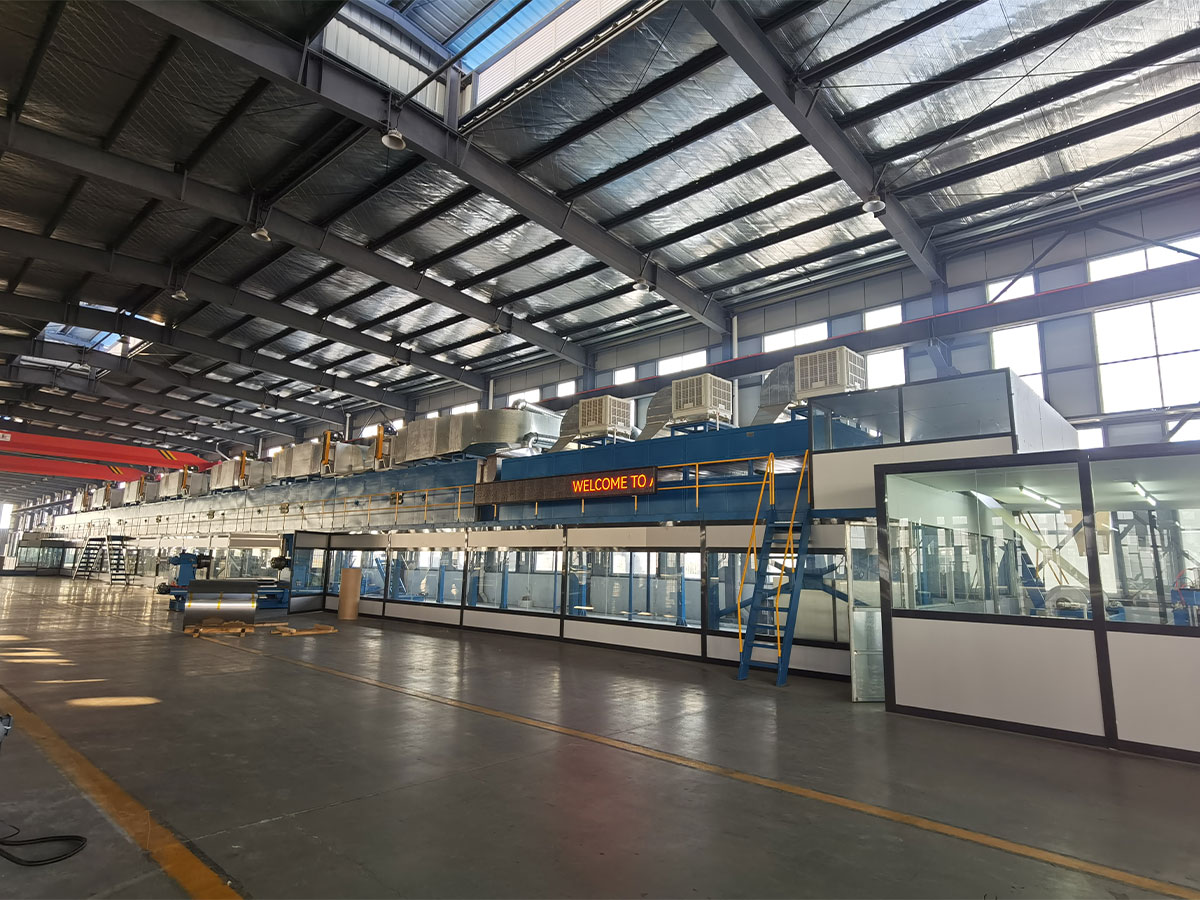
قبل از اینکه پوشش بتواند به طور قابل اعتماد چسبیده شود، سطح آلومینیوم یا فولاد باید عاری از روغن نورد، گرد و غبار و اکسید باشد. یک خط تمیز کننده قبل از درمان غلظت حمام شیمیایی، دمای آب شستشو و بخش خشک کردن را کنترل می کند. خروجی آن مستقیماً چسبندگی پوشش و مقاومت نهایی در برابر خوردگی را تغییر می دهد. یک جابجایی کوچک pH می تواند وزن لایه تبدیل را به اندازه ای کاهش دهد که پوشش پس از چند روز در مزرعه شروع به کنده شدن کند.
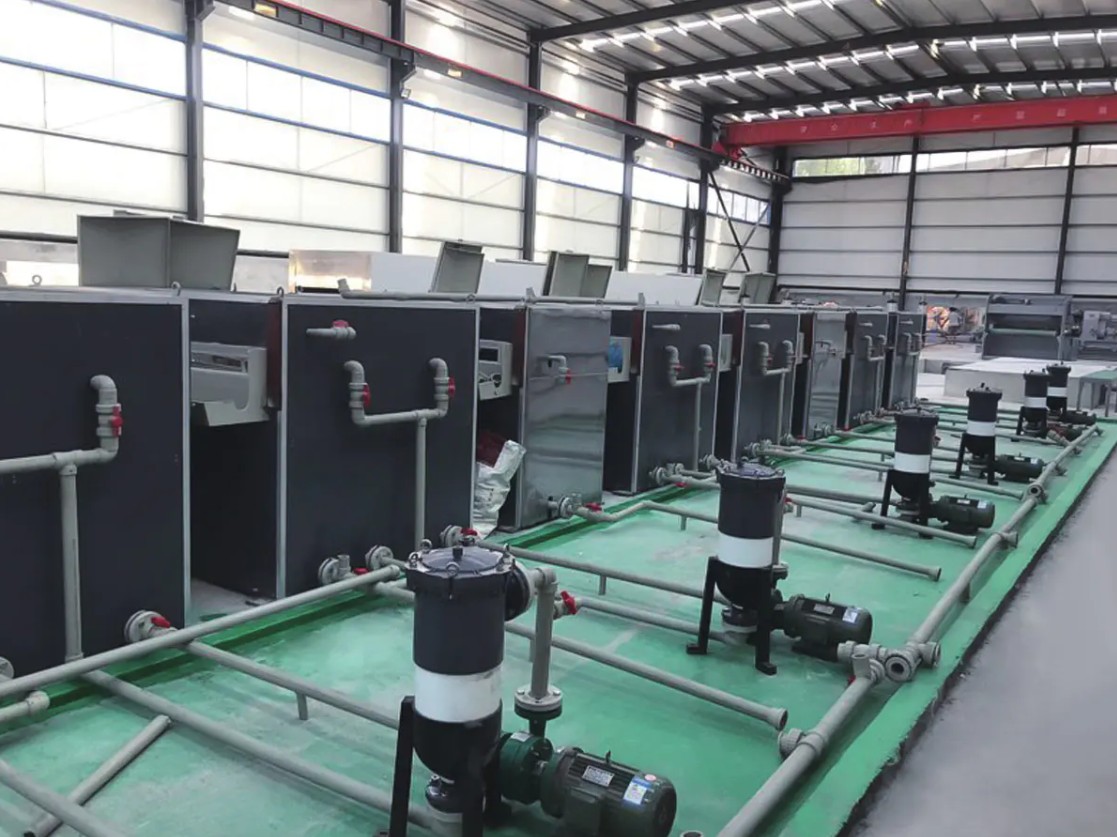
 خط تمیز کردن پیش تصفیه برای درمان سطح سیم پیچ فلزی این خط تمیز کننده روغن نورد، گرد و غبار و اکسیدها را قبل از پوشش حذف می کند و مستقیماً بر چسبندگی و مقاومت در برابر خوردگی تأثیر می گذارد. متن تاکید می کند که حتی تغییر جزئی pH می تواند باعث خرابی پوشش شود و این تجهیزات را برای کیفیت پایین دست حیاتی می کند. مشاهده محصول →
تکمیل و تبدیل سطح
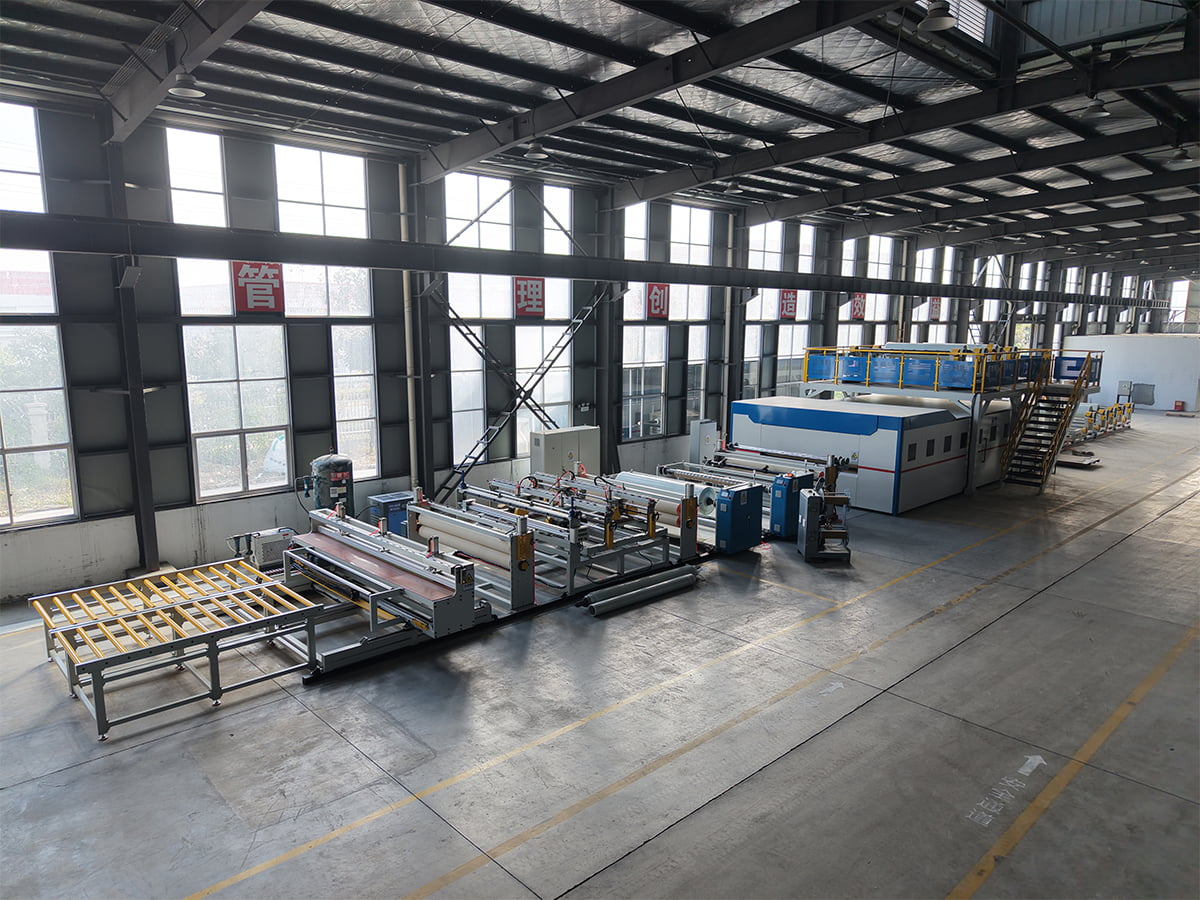
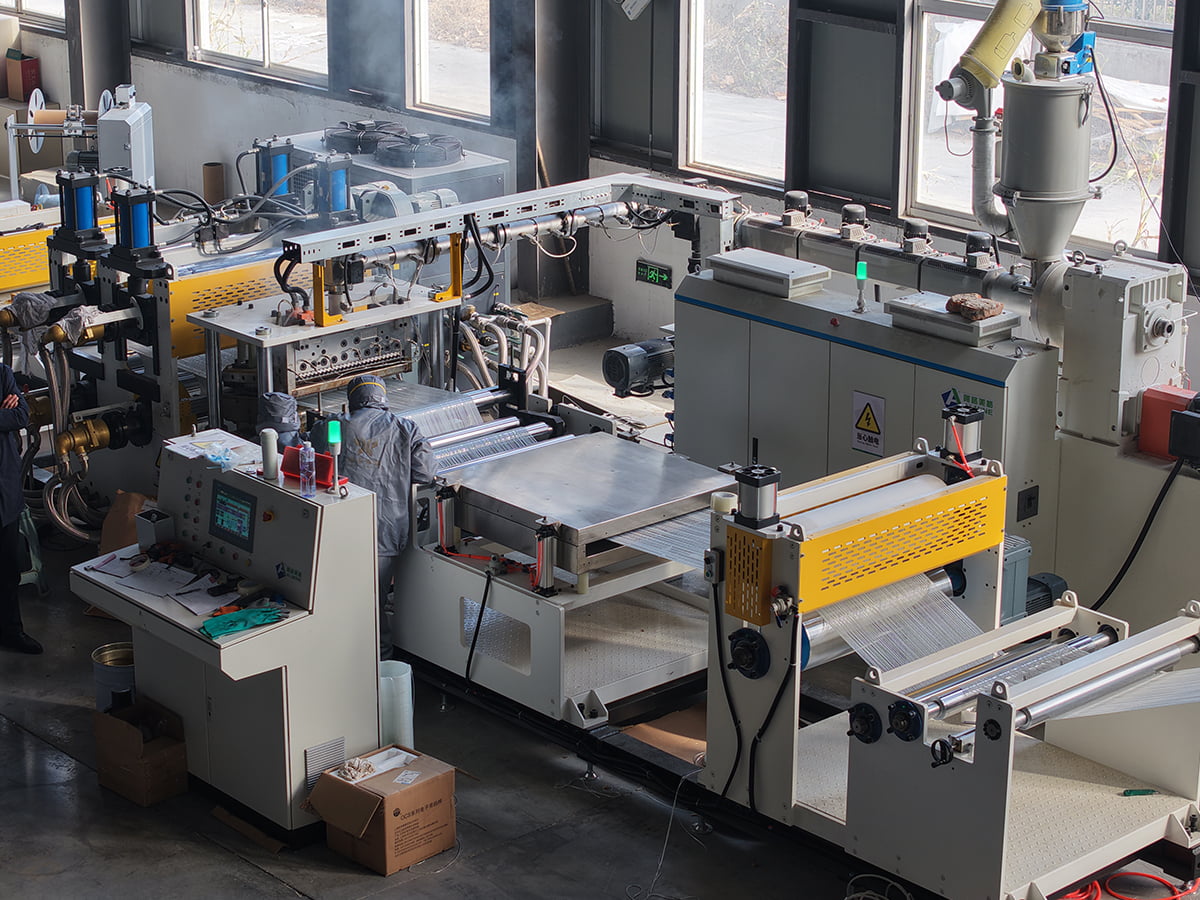
پس از لمینیت یا پوشش، مواد همچنان باید به یک محصول تبدیل شوند. ماشینهای منبت بافت را اضافه میکنند، لمینتکنندههای فیلم از فیلمهای محافظ یا تزئینی استفاده میکنند و تجهیزات شیار و برش عرض و فرمتهایی را که مشتریان سفارش میدهند ایجاد میکنند. این ماشین ها معمولاً در پایین دست فرآیند اصلی قرار می گیرند، اما ارزش تحویلی هر متر مربع را کنترل می کنند.
دستگاه منبت برای افزودن بافت و استحکام به پانل ها پس از پوشش، برجسته سازی الگوهای سه بعدی اضافه می کند که زیبایی و استحکام ساختاری را افزایش می دهد. این دستگاه ارزش تحویلی هر متر مربع را کنترل می کند و بافت های قابل تنظیم و دقتی را ارائه می دهد که با مشخصات مشتری مطابقت دارد. مشاهده محصول → پس زدن و جابجایی
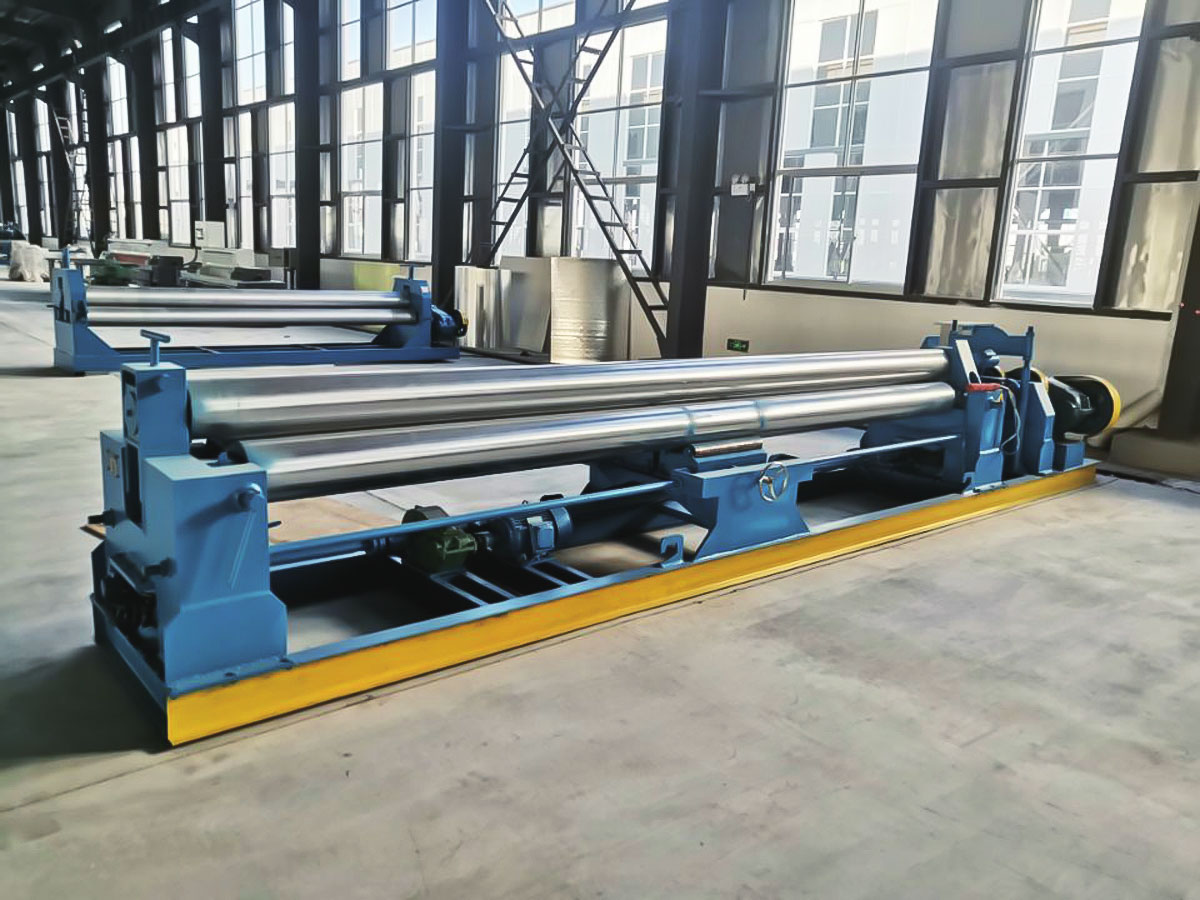
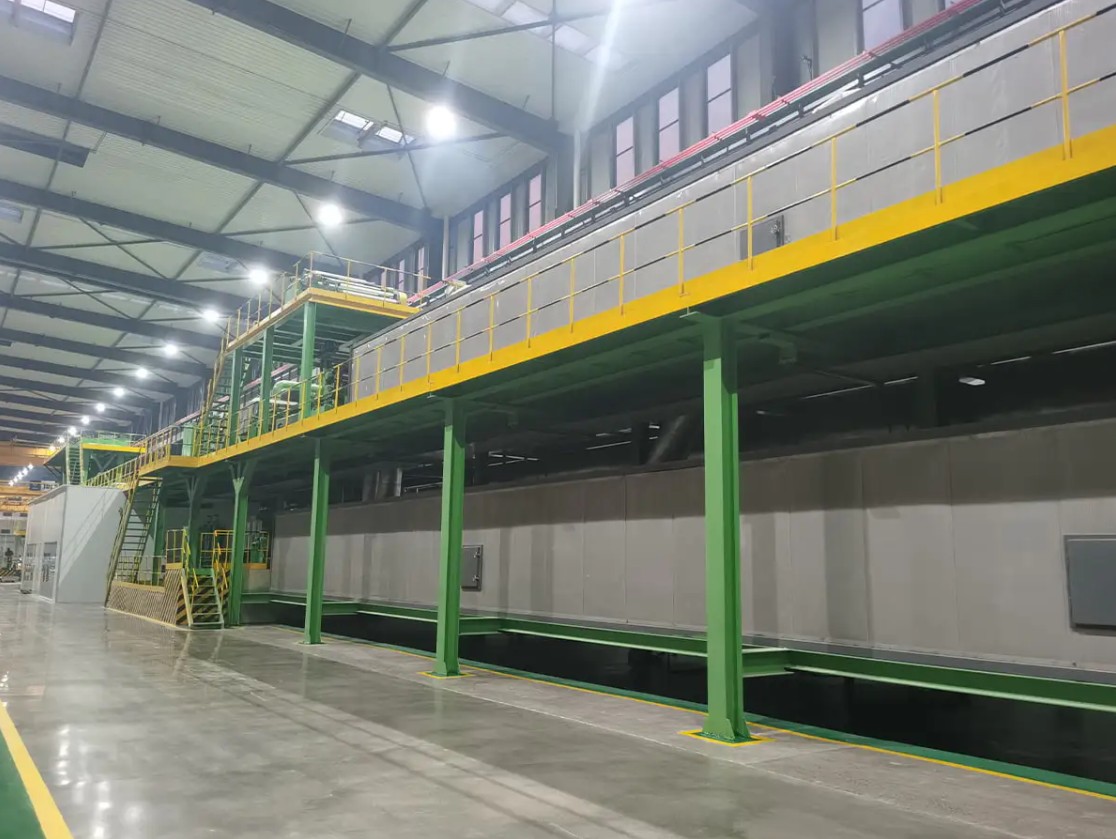
خطوط فرآیند پیوسته کویل تولید می کنند، نه محصولات نهایی. یک خط چرخش مجدد سیم پیچ سیم پیچ های شکاف یا پوشش داده شده را به عقب می پیچد تا عیوب را برطرف کند، تلسکوپی را بهبود بخشد و طول دقیق یا فیلم مورد نیاز برای مرحله تولید بعدی را تنظیم کند. کنترل تنش حیاتی است. کشش ناهموار میتواند آلومینیوم نازک را برای همیشه کشیده و یک سیم پیچ قابل فروش را به قراضه تبدیل کند.
خط تولید رولینگ مجدد سیم پیچ برای تکمیل و بازرسی این خط چرخش مجدد سیم پیچ ها را به عقب می پیچد، شکاف می دهد و برای رفع عیوب و تعیین طول دقیق سیم پیچ ها را بررسی می کند. کنترل کشش حیاتی است زیرا کشش ناهموار می تواند به طور دائم به آلومینیوم نازک آسیب برساند، بنابراین این تجهیزات به طور مستقیم تعیین می کند که آیا یک سیم پیچ به محصول قابل فروش تبدیل می شود یا خیر. مشاهده محصول → چرا تجهیزات کمکی عملکرد خروجی واقعی را دیکته می کنند
ماشین اولیه سرعت تولید نظری را تعیین می کند. تجهیزات کمکی تصمیم میگیرد که چند درصد از آن سرعت تئوری به محصول پذیرفته شده تبدیل شود. به همین دلیل است که هر گروه کمکی مستحق همان توجه مهندسی به عنوان پرس اصلی یا سر پوشش است.
این را به عنوان یک شکل معمولی از مشارکت بخوانید، نه به عنوان اعدادی که می توانید با هم جمع کنید. آماده سازی مواد معمولاً ابتدا ظاهر می شود زیرا آلودگی در قسمت ورودی، عیوب بعدی را چند برابر می کند. کنترل دما و پخت در رتبه دوم قرار دارد زیرا پوشش و لمینیت به یک منحنی حرارت پایدار بستگی دارد. تکمیل و تبدیل سطح ارزش مستقیم محصول را اضافه می کند. برش و عقب نشینی بر عملکرد و از دست دادن جابجایی تأثیر می گذارد. هنگامی که گروه های کمکی با هم کار می کنند، خط می تواند به طور مداوم نزدیک به سرعت طراحی واقعی خود کار کند. وقتی این کار را نمی کنند، حتی بهترین مطبوعات اصلی هم نمی توانند جبران کنند.
غفلت از هزینه پنهان تجهیزات کمکی
یک خط پوشش کویل را در نظر بگیرید که در آن شیمی حمام قبل از درمان فقط یک بار در هفته بررسی می شود. pH به آرامی تغییر می کند، لایه تبدیل ناهموار می شود و سرعت خط باید کاهش یابد تا کیفیت پوشش حفظ شود. نتیجه نه به صورت یک خرابی ناگهانی، بلکه ماه به ماه از دست رفتن خروجی نشان داده می شود.
خط نارنجی نشان میدهد که وقتی تجهیزات نادیده گرفته میشوند چه اتفاقی میافتد: زمان از کار افتادگی از پانزده ساعت به بیش از هشتاد ساعت در عرض شش ماه میرسد. خط آبی، با بررسی های معمول و تعویض قطعات اولیه، زیر بیست ساعت باقی می ماند. در یک خط تولید، هر ساعت از دست رفته، حاشیه ناخالص کل خروجی آن ساعت را به همراه دارد. خط نادیده گرفته شده همچنین پس از از کار افتادن یاتاقان ها و آب بندی ها به دلیل کار زیاد مداوم، قطعات یدکی بیشتری مصرف می کند. علائم هشدار دهنده به راحتی قابل خواندن هستند: تاخیر در گرم شدن، تنش متغیر، رگه های پوشش و سرعت پایین خط. قبل از اینکه این علائم به آسیب مکانیکی سخت تبدیل شوند اقدام کنید.
پیکربندی های کمکی متمرکز یا مستقل
دو طرح کاربردی برای تجهیزات کمکی وجود دارد. در یک پیکربندی متمرکز، یک گروه از پمپ ها، خشک کن ها، چیلرها یا مانیتورها چندین خط را از طریق یک شبکه توزیع سرویس می دهند. در یک پیکربندی مستقل، هر خط ماشین اختصاصی خود را حمل می کند. این انتخاب ردپای کارخانه، هزینه عملیاتی و روش نگهداری را تغییر می دهد.
نمودار رادار دو پیکربندی معمولی را بر اساس شش معیار عملی مقایسه می کند. تجهیزات کمکی متمرکز امتیازات بالایی در فضای کف، بهره وری انرژی، سهولت کار و مقیاس پذیری کسب می کنند زیرا زیرساخت مشترک آن هزینه را در بسیاری از خطوط توزیع می کند. تجهیزات مستقل امتیازات بالایی را در مقرون به صرفه بودن و افزونگی به دست میآورند زیرا از شبکههای توزیع طولانی جلوگیری میکنند و خرابیها را محلی نگه میدارند. برای یک کارخانه با ترکیب محصول پایدار و عملکرد مداوم، سیستم های متمرکز معمولا هزینه عملیاتی کمتری را ارائه می دهند. برای کارخانهای که تغییرات کوتاهمدت یا مواد خاص را اجرا میکند، ماشینهای مستقل از زمان کارکرد بهتر محافظت میکنند. انتخاب صحیح به تعداد خطوط، طرح شیفت و محدوده مواد شما بستگی دارد.
| معیار | متمرکز | مستقل |
|---|---|---|
| فضای کف | فشرده، یک ایستگاه به چندین خط خدمات می دهد | ردپای بزرگتر زیرا هر خط واحد خود را دارد |
| مصرف انرژی | بهتر است زیرا پمپ ها و درایوها مشترک هستند | اتلاف انرژی ساده تر اما اغلب بیشتر در هر خط |
| تعمیر و نگهداری | به تعمیر و نگهداری مرکزی برنامه ریزی شده نیاز دارد | واحد را می توان به سرعت ایزوله و تعمیر کرد |
| افزونگی | پایین تر؛ خرابی واحد مرکزی بسیاری از خطوط را متوقف می کند | بالا؛ هر خط حاشیه پشتیبان خود را دارد |
| مقیاس پذیری | پس از تعمیر لوله کشی، گسترش آن سخت تر است | آسان است، یک دستگاه اختصاصی دیگر اضافه کنید |
معیارهای انتخاب تجهیزات کمکی در خطوط کامپوزیت فلزی و پوشش کویل
تجهیزات کمکی را با همان رشته ای که برای واحد اصلی استفاده می کنید انتخاب کنید. فرآیند انتخاب معمولاً شش حوزه را در بر می گیرد.
- تطبیق سرعت: سیستم کمکی باید سریعترین سرعت خط به اضافه 10 درصد ذخیره را پوشش دهد.
- سازگاری مواد: قبل از درخواست قیمت، آلیاژ آلومینیوم، ضخامت فولاد، عرض سیم پیچ و شیمی سطح را تعریف کنید.
- سطح اتوماسیون: تصمیم بگیرید که آیا اپراتورها کویل ها را به صورت دستی بارگیری کنند یا از یک اتاق کنترل مرکزی شروع و متوقف کنند.
- دسترسی به تعمیر و نگهداری: اشتراک اجزا و اینکه آیا واحد می تواند برای تعمیرات جدا شود را بررسی کنید.
- پاسخ خدمات: تشخیص از راه دور و در دسترس بودن قطعات یدکی محلی را تأیید کنید.
- انعطاف پذیری آینده: فضایی برای سیم پیچ گسترده تر، بستر ضخیم تر یا سر پوشش اضافی باقی بگذارید.
نمودار یک خط پوشش سیم پیچ معمولی را نشان می دهد که در یک ایستگاه پیش تصفیه بهتر، مناطق خشک کن اضافی و یک کویل کننده جدید سرمایه گذاری کرده است. هزینه نقص از 120000 دلار در سال به 35000 دلار کاهش یافت زیرا تمیز کردن و کنترل دما منابع اصلی خرابی پوشش را حذف کرد. ضایعات مواد از 95000 دلار به 30000 دلار کاهش یافت زیرا این خط تولید سیم پیچ های خارج از مشخصات را در طول راه اندازی و تغییر تغییر داد. هزینه انرژی کاهش یافت زیرا خط دیگر مجبور نبود نوار را بیش از حد گرم کند تا عمل آوری ناپایدار را جبران کند. هزینه خرابی از 140000 دلار به 38000 دلار کاهش یافت زیرا واحدهای کمکی جدید شامل نظارت از راه دور و دسترسی سریعتر بودند. کل پس انداز سالانه حدود 290000 دلار است که معمولاً در عرض دو سال هزینه ارتقا را پرداخت می کند.
با همان چشمانی که برای سرمایه گذاری جدید به کار می برید، به خط خود نگاه کنید. مشخص کنید کدام عملکرد کمکی بیشترین دفعات یا توقف را ایجاد می کند و آن را با قابلیت ماشین اصلی مقایسه کنید. این مقایسه واحد اغلب صرفه جویی بیشتری را نسبت به جایگزینی تجهیزات اصلی نشان می دهد. برای درک عمیق تر از انتخاب خط، بررسی کنید راهنمای کامل برای انتخاب خط تولید پانل کامپوزیت فلزی با کارایی بالا . شما همچنین می توانید مستقیم با سازنده صحبت کنید در مورد یک پیکربندی برای ترکیب مواد خاص و پلان طبقه.