
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

پردازش سیم پیچ آلومینیومی به ندرت به شکل چشمگیری شکست می خورد. با رانش از کار میافتد: لایه رویی دو میکرون روی هدف قرار میگیرد، کوره بین سیمپیچها چهار درجه از دست میدهد، هر زمان که خط از 45 متر در دقیقه عبور میکند، انباشته کوتاه میشود، و شش هفته بعد یک پانل نما در محل لایهبرداری میشود. این فرآیند به خودی خود یک زنجیره پیوسته است - باز کردن سیم پیچ، اتصال، پیش تصفیه، پوشش، پخت، لمینیت، خنک کردن و پیچیدن - و هر حلقه در آن بر حسب ثانیه و میکرون اندازه گیری می شود. نکته عملی در جلو: یک خط سیم پیچ فقط به اندازه کندترین مرحله، پنجره پخت و روال تغییر سیم پیچ آن قابل اعتماد است. همه چیز دیگر، از پیش تصفیه بدون کروم گرفته تا تراز کردن غلتکی، برای حفظ این سه چیز در داخل تحمل وجود دارد.
از Uncoiler تا Rewinder: آنچه را که پردازش کویل آلومینیومی پوشش می دهد
یک خط پوشش، نوار را در یک جهت حرکت می دهد. سیم پیچ سیم پیچ را پرداخت می کند، برشی دم را قطع می کند، و یک اسپلایسر سیم پیچ جدید را به سیم پیچ قدیمی می دوزد، در حالی که یک انباشته کننده نوار کافی را برای خط ذخیره می کند تا در طول آن توقف کار کند. سپس نوار وارد مرحله پیش تصفیه میشود: تمیز کردن قلیایی، شستشوی مرحلهای، و یک پوشش تبدیلی که در دمای کنترلشده اعمال میشود، و به دنبال آن یک کوره خشککن که باید قبل از تماس غلتک پرایمر با سطح، هر اثری از رطوبت را از بین ببرد.
مرحله اول سزاوار احترام است زیرا غیرقابل جبران است. یک میکرون روغن نورد باقیمانده، یا یک فیلم قلیایی ضعیف شسته شده، چسبندگی را مدتها قبل از اعمال پوشش تضعیف میکند و هیچ مقدار عمل آوری آن را برمیگرداند. سازندگانی که این حق را دارند، پیش تصفیه را بهعنوان یک ماشین در نوع خودش، با درایوها، دوز شیمیایی و نقاط بازرسی خاص خود، به جای یک وسیله جانبی که در ورودی روکش پیچ شده است، در نظر میگیرند.
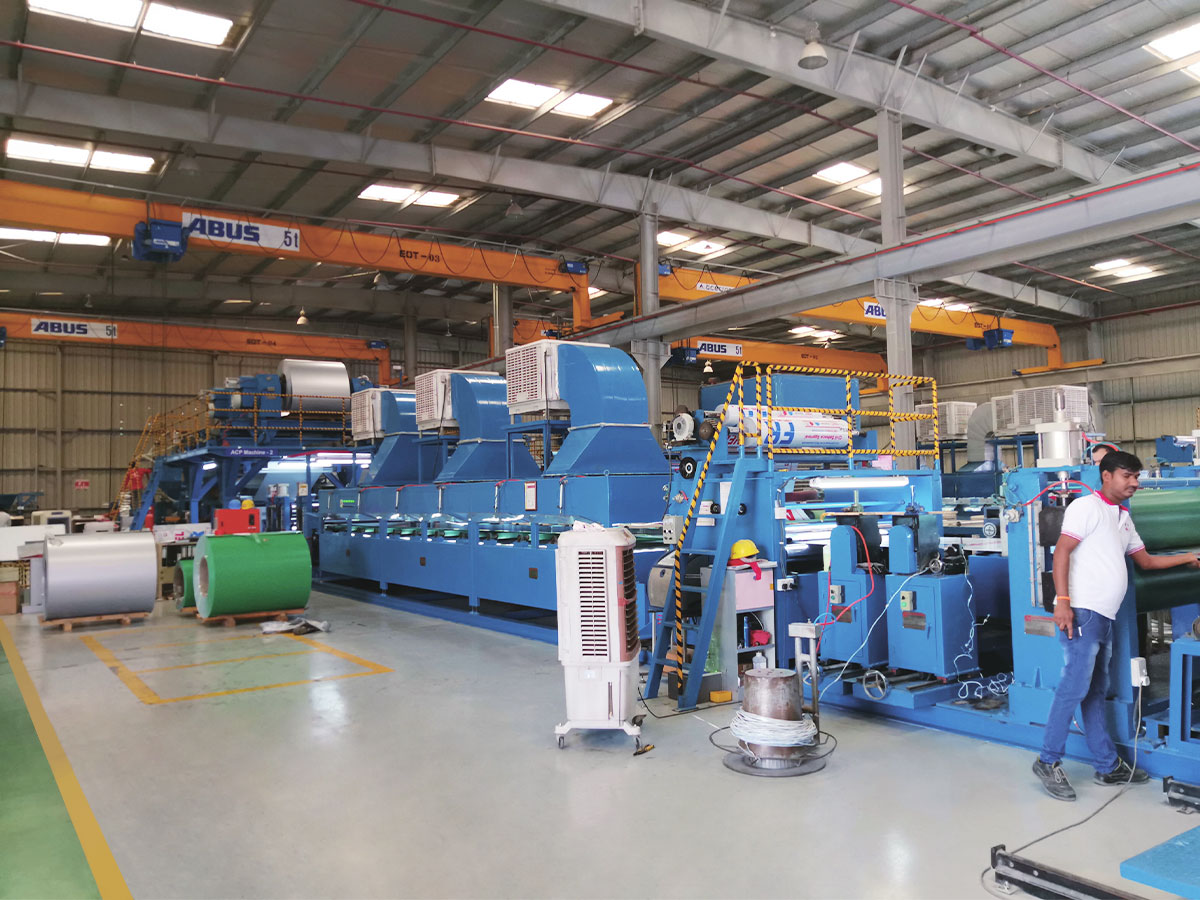
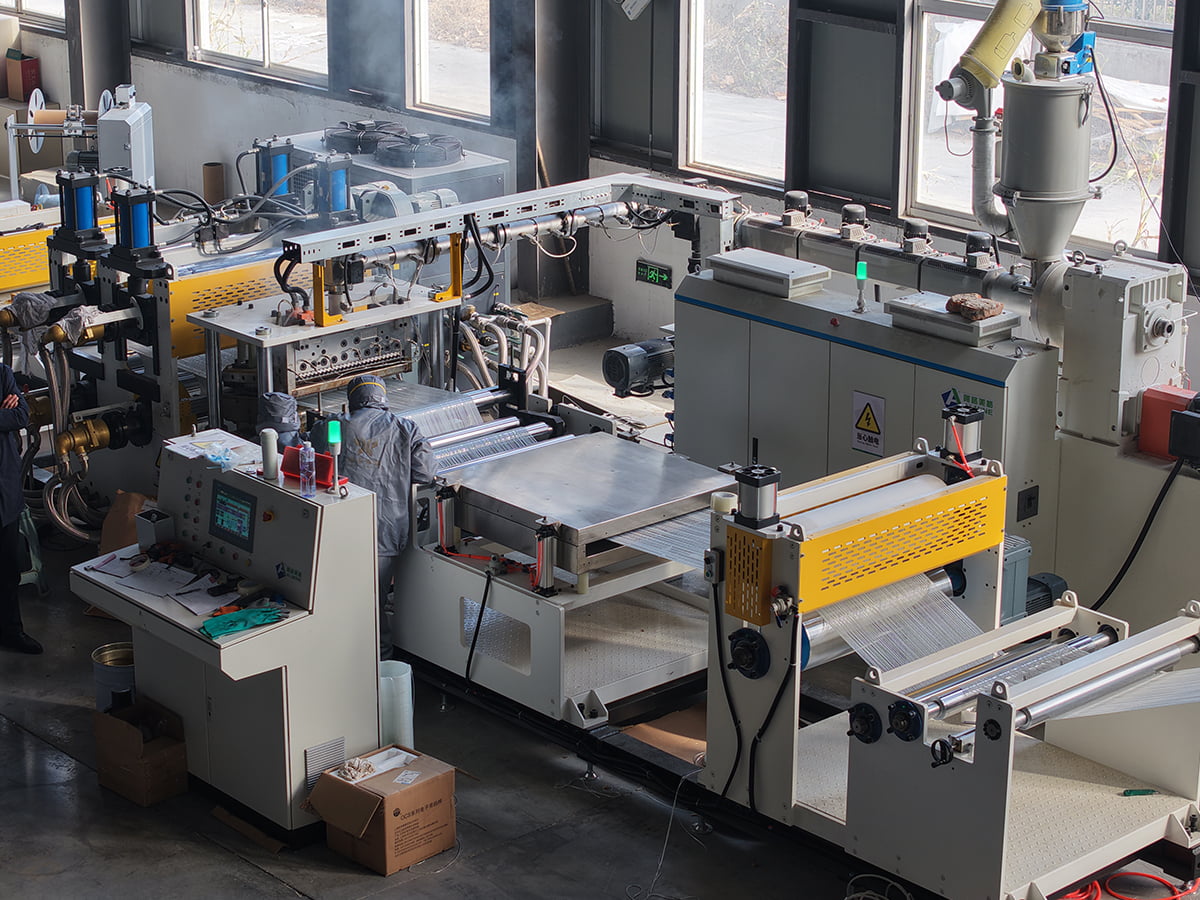
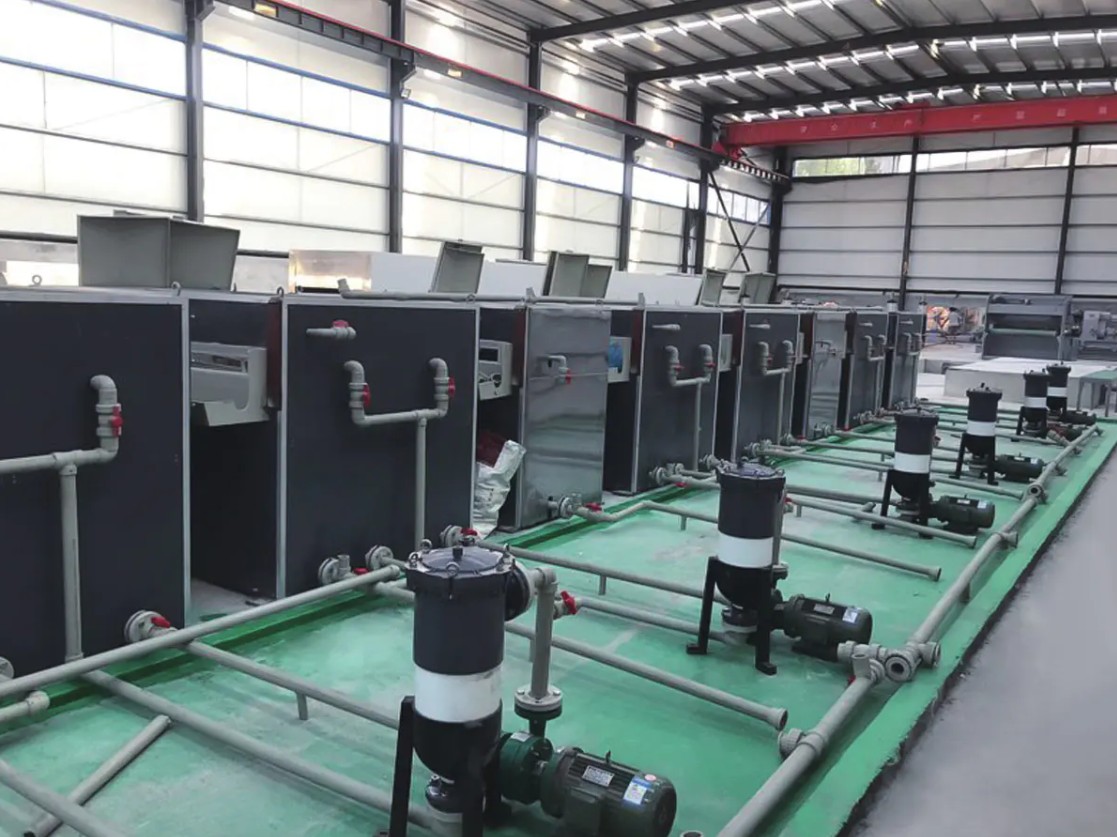
 خط تمیز کردن قبل از درمان تمیزی سطوح فلزی و کیفیت پوشش های تبدیل شیمیایی مستقیماً مقاومت در برابر خوردگی، چسبندگی رنگ و کیفیت محصول نهایی را تعیین می کند. مشاهده محصول →
پس از پوشش و پخت، نوار ممکن است با یک لایه محافظ یا تزئینی لمینیت شود، برای بافت برجسته شود، خنک شود و تحت کشش کنترل شده دوباره بچرخد. کنترل کشش بیش از آن چیزی است که اکثر خریداران انتظار دارند: یک سیم پیچ خیلی سفت، علائمی را چاپ می کند که فقط پس از خم شدن ظاهر می شوند، و یک تلسکوپ خیلی شل در حین انتقال.
سرعت خط ظرفیت واقعی را تعیین می کند، نه رتبه موتور
هر مرحله روی یک خط سیم پیچ سقف سرعت خاص خود را دارد و کندترین مرحله تصمیم میگیرد که در واقع چه چیزی را ارسال کنید. نمودار زیر حداکثر شش مرحله عملی را در یک خط پوشش کویل آلومینیومی میان رده مقایسه می کند.
این اعداد ارقام بازاریابی نیستند. آنها سرعت هایی هستند که در هر مرحله هنوز سطح قابل فروش تولید می شود. ایستگاه پوشش بالای خط را با سرعت 42 متر در دقیقه پوشش می دهد، زیرا ساخت فیلم و فلاش کردن حلال هر دو به زمان نیاز دارند و عبور از آن نقطه باعث ایجاد بافت پوست پرتقال و نقص در لبه خشک شدن می شود. پرایمر با سرعت 48 متر در دقیقه و لمیناتور با سرعت 36 متر در دقیقه فقط زمانی اهمیت دارند که هر دو به طور همزمان اجرا شوند، که دقیقاً در مورد خط پوشش و لمینیت ترکیبی صادق است. بنابراین، اگر محصول شما به لمینیت فیلم نیاز دارد، ماشینی که با سرعت 60 متر در دقیقه تعیین می شود، یک خط 36 متر در دقیقه است، و زمانی که تراز ورق اضافه شود، به 25 متر در دقیقه نزدیک تر است. به همین دلیل است که هر رقم ظرفیت باید دستور العمل محصول را به همراه داشته باشد: همان سخت افزار سه خروجی متفاوت را ارائه می دهد. خریدارانی که دو قیمت را با یک عدد سرعت مقایسه میکنند، یک چیز را با هم مقایسه نمیکنند.
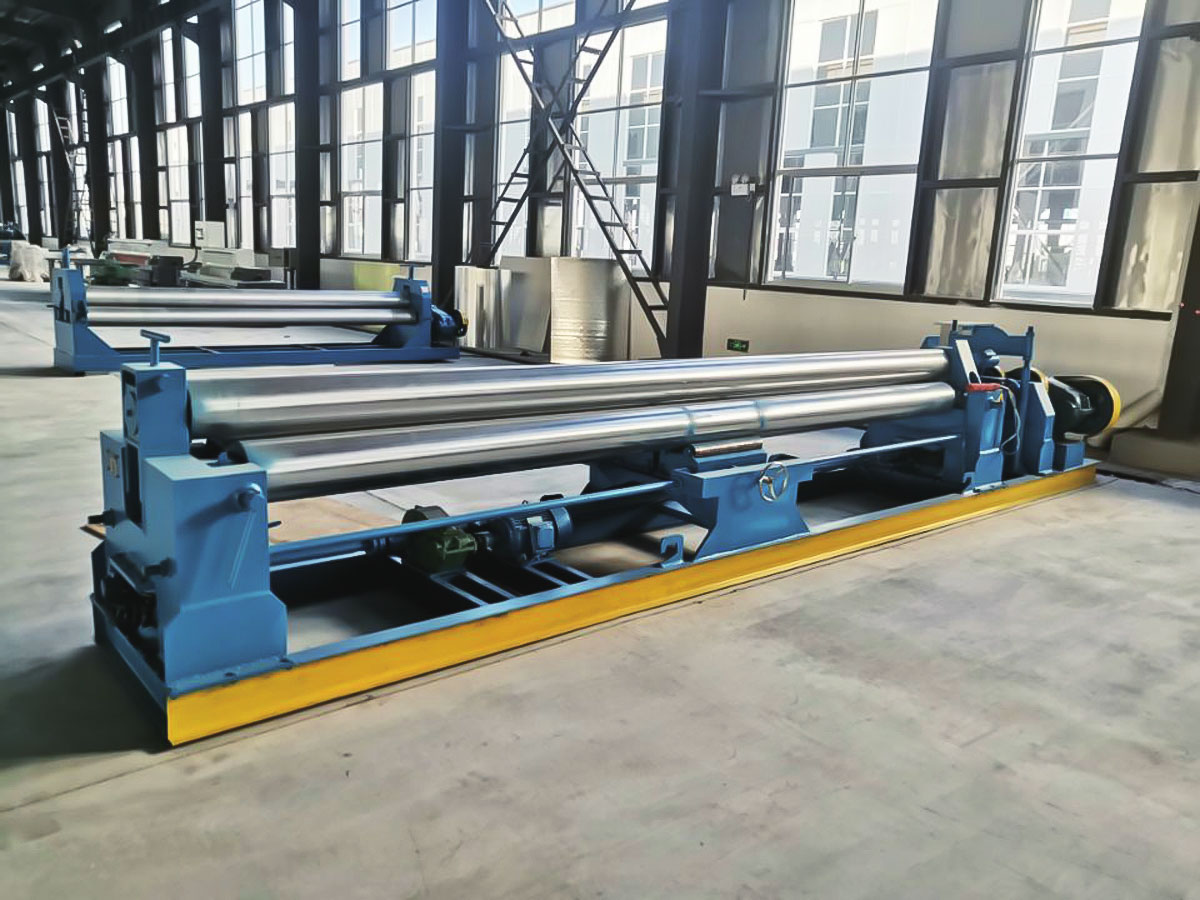
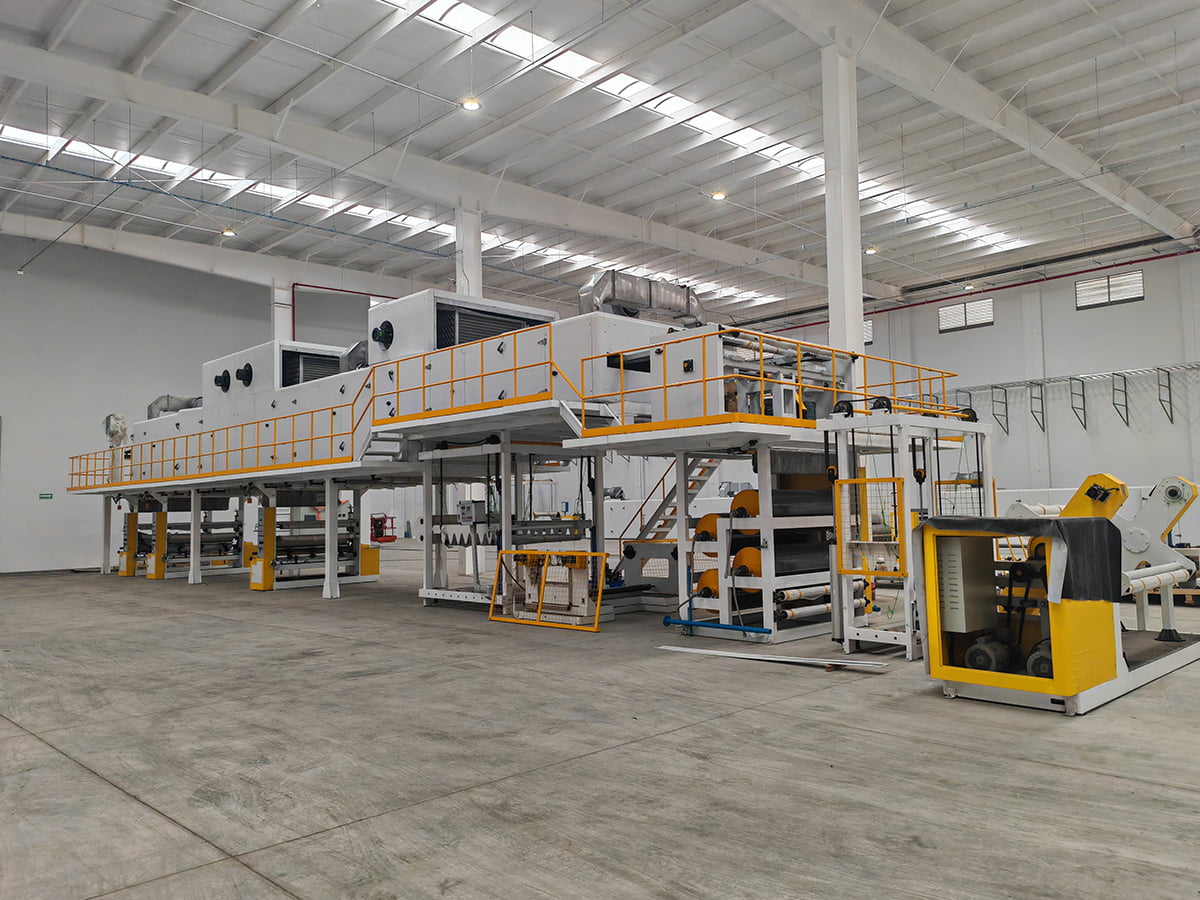
 پوشش و خط چاپ کویل آلومینیوم/فولاد لوازم جانبی تجهیزات مشاهده محصول →
برای نگاهی دقیق تر به نحوه تبدیل این مبادلات به نتایج تجاری، در مورد آن بخوانید مزایای تولید یک خط پوشش سیم پیچ فلزی می تواند به همراه داشته باشد .
پنجره درمان: از جایی که بیشتر مشکلات چسبندگی شروع می شود
Cure یک رابطه زمان و دما است که بر روی نوار اندازه گیری می شود، نه در هوا. نمایه زیر نشان می دهد که در یک کوره پنج منطقه ای چه اتفاقی می افتد و سپس یک بخش خنک کننده رخ می دهد.
منحنی به شدت از دو منطقه اول بالا می رود، بین مناطق سه و پنج در حدود 226 تا 232 درجه سانتیگراد صاف می شود، سپس در بخش خنک کننده سقوط می کند. آن فلات یک پیشنهاد نیست. پوشش های پلی استر و PVDF برای رسیدن به حداکثر دمای مشخص شده فلز به خود فلز نیاز دارند، نه هوای فر، و بیشتر مشخصات بین 224 تا 232 درجه سانتیگراد با ماندگاری 20 تا 40 ثانیه است. خواندن دمای هوا به جای دمای نوار رایجترین اشتباه راهاندازی است، زیرا نوار با سرعت 42 متر در دقیقه گرما را متفاوت از عملکرد نوار در 28 جذب میکند. زیر کیور باعث نرمی و چسبندگی فیلم میشود، در حالی که پخت بیش از حد آن را شکننده میکند، بنابراین پوشش در خمیدگی محکم ترک میخورد، حتی اگر سختی مداد عالی به نظر برسد. این مشخصات را برای هر سیم پیچ ثبت کنید، نه یک بار در هنگام راه اندازی.
آنچه در واقع اشتباه می شود: الگوهای نقص در خطوط سیم پیچ
ادعاهای کیفیت در سیم پیچ پوشش داده شده از یک الگوی نسبتاً پایدار پیروی می کنند، و الگو به شما می گوید که بودجه ابزار دقیق خود را کجا خرج کنید.
از دست دادن چسبندگی و انحراف ساخت فیلم با هم نیمی از ادعاهای نشان داده شده در اینجا را تشکیل می دهند و هر دو به دو متغیر یکسان بازمی گردند: کیفیت پیش تصفیه و کنترل درمان. عدم تطابق رنگ و براق معمولاً پس از تغییر سیم پیچ ظاهر می شود، زمانی که یک مقدار آلیاژ جدید، یک دسته پرایمر متفاوت یا یک نوار خنک کننده سایه را چند واحد تغییر می دهد. شکایات صافی بعداً ظاهر می شوند، اغلب پس از تراز کردن یا پس از برش و لمینیت پانل ها، که آنها را به گران ترین دسته برای اصلاح تبدیل می کند. آسیب به لبه و اتصال کوچکترین برش است اما سریعترین رفع آن است، زیرا به جای یک مشکل شیمیایی، یک تنظیم مکانیکی است. چهار دسته از شش دسته را می توان با ابزار دقیق دفاع کرد - دمای نوار، وزن فیلم، اندازه گیری رنگ و ثبت تنش - به جای قضاوت اپراتور. این استدلال برای خرید اندازه گیری به عنوان بخشی از خط است نه به عنوان یک فکر بعدی.
مطابقت خط با محصول: پوشش استاندارد در مقابل سیم پیچ درجه آتش A2
دو خط کویل با قیمت مشابه را می توان برای محصولات کاملاً متفاوت ساخت. مقایسه زیر شش بعد را به دست میآورد که خریداران معمولاً با یکدیگر وزن میکنند.
این رادار یک خط پوشش سیم پیچ استاندارد PE یا PVDF را با خطی که برای تولید کامپوزیت سیم پیچ درجه آتش A2 پیکربندی شده است، که از 0 تا 10 در شش بعد نمره گذاری شده است، مقایسه می کند. خط استاندارد از نظر سرعت خط، انعطافپذیری ساخت فیلم و بهرهوری انرژی برنده است، زیرا شیمی سادهتری را اجرا میکند و دستور العملها را سریعتر تغییر میدهد. پیکربندی A2 در عملکرد آتش و انعطاف پذیری تغییر برنده است، زیرا معمولاً یک هسته دارای درجه آتش را با پوسته آلومینیومی در یک پاس ترکیب می کند. هیچ کدام از این دو شکل به صورت مطلق بهتر نیستند. آنها به سادگی محصولات مختلف و بازارهای مختلف را توصیف می کنند. آنچه در مرحله نقلقول اهمیت دارد این است که شش محور به جای یک معیار عمومی، بر اساس ترکیب محصول شما امتیازدهی میشوند، زیرا خطی که برای روکش خارجی بهینه شده است، برای گیاهی که هر تغییر رنگ آن تغییر میکند، تطابق ضعیفی دارد. اگر پانلهای دارای درجه آتش در نقشه راه شما هستند، محور چسبندگی را در وزنهای کم فیلم، که در آن سیستمهای پر از مواد معدنی متفاوت از پلی استر ساده رفتار میکنند، سختترین آزمایش کنید.
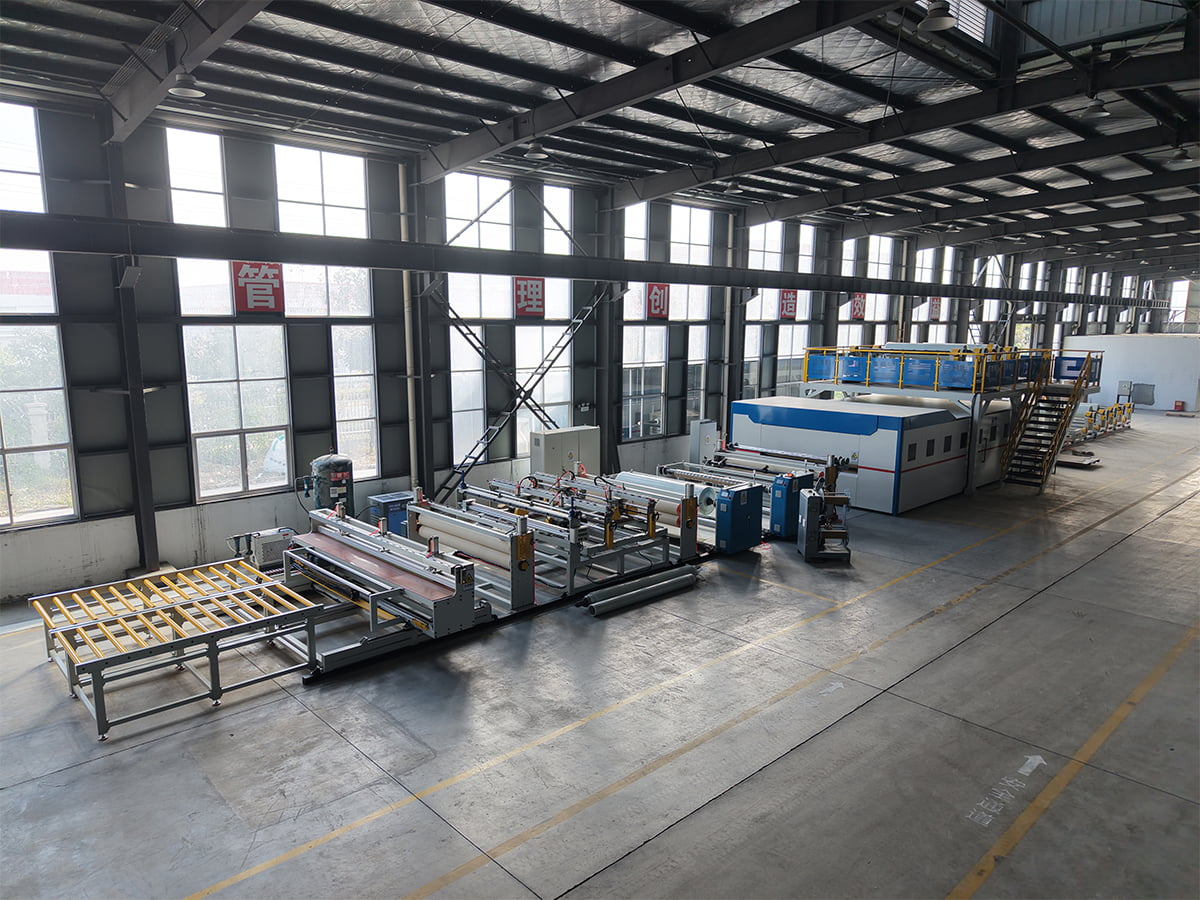
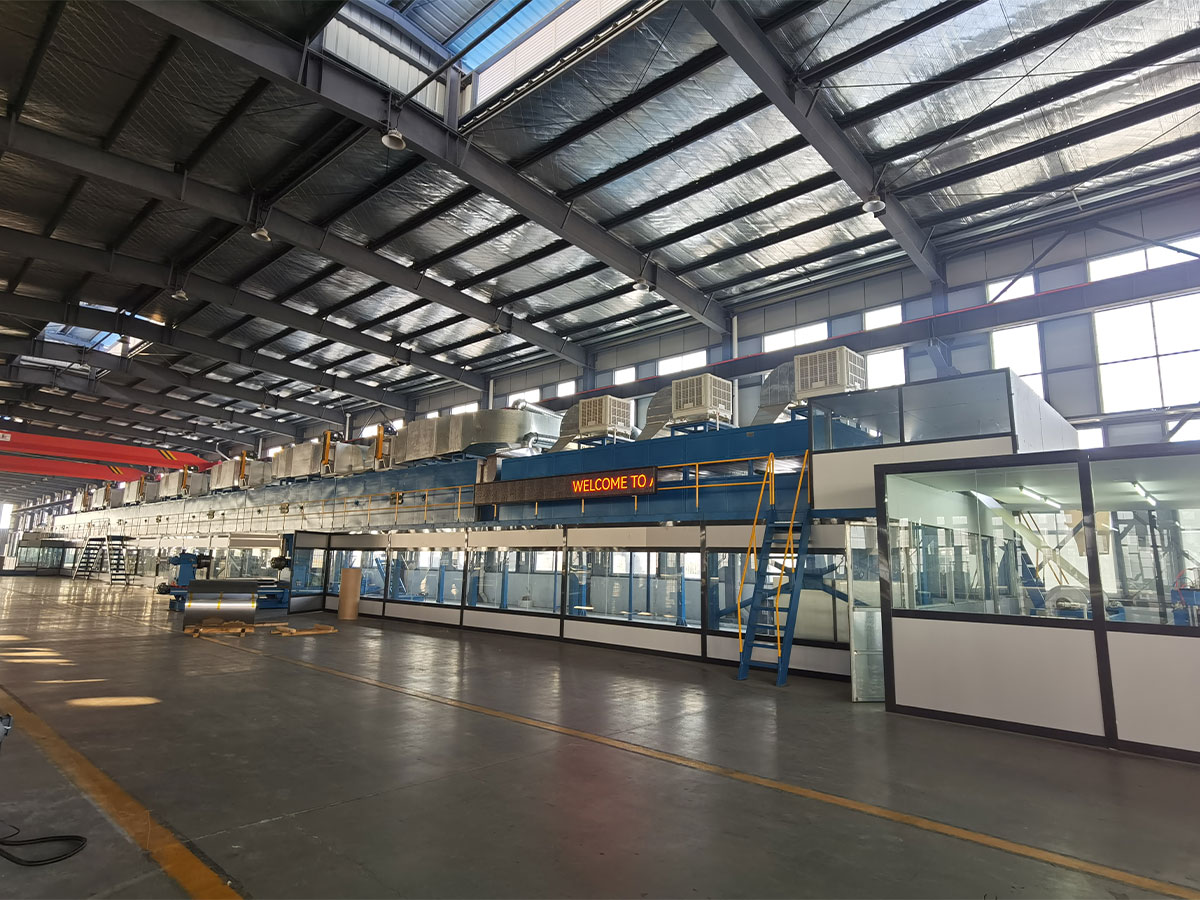
 خط تولید کویل A2/خط کامپوزیت A2 ACP لوازم جانبی تجهیزات مشاهده محصول →
تحمل هایی که ارزش قفل کردن در قرارداد را دارند
نقل قولی که فقط سرعت و عرض سیم پیچ را فهرست می کند، متغیرهای گران قیمت را باز می گذارد. جدول زیر پارامترهایی را نشان میدهد که ارزش نوشتن را به عنوان معیارهای تأیید تأیید شده، همراه با روش مورد استفاده برای بررسی هر یک دارند.
| پارامتر | باند عملی | چرا مهم است | نحوه تایید |
|---|---|---|---|
| ساخت فیلم پوشش | هدف مثبت یا منفی 2 میکرون | مجموعه براقیت، رنگ و عمر گارانتی | تست وزن نواری یا XRF |
| حداکثر دمای فلز | 224 تا 232 درجه سانتیگراد | زیر کیور چسبندگی را ضعیف می کند، خشک شدن بیش از حد فیلم را شکننده می کند | نوار برچسب حرارتی روی هر سیم پیچ |
| سرعت خط stability | در 3 درصد سرعت تنظیم شده | نوسانات سرعت ساخت فیلم و زمان ماندن را تغییر می دهد | گزارش روند را بیش از 8 ساعت رانندگی کنید |
| صافی را پس از تسطیح نواری کنید | 0 تا 3 واحد I | موجی بودن فقط پس از خم شدن و لمینیت ظاهر می شود | لبه مستقیم روی یک صفحه صاف |
| زمان چرخه اسپلایسر | 45 تا 90 ثانیه با سرعت کامل | طول قراضه و حجم انباشته را تعیین می کند | اجرای زمان بندی شده در حین پذیرش |
هر چیزی که در اینجا فهرست نشده است هنوز قابل مذاکره است، اما مذاکره قبل از رزوه شدن اولین سیم پیچ بسیار آسان تر است.
چک لیست کوتاه پیشسفارش
از لیست زیر به عنوان یک فیلتر قبل از وارد کردن لیست کوتاه هر تامین کننده استفاده کنید، خواه محدوده خط پوشش، خط کامپوزیت یا یک ماشین مرتبط باشد.
- نمونه های سیم پیچ واقعی، از جمله آلیاژ و حالتی را که می خواهید اجرا کنید، ارسال کنید، نه فقط گواهی های آسیاب.
- مشخصات دمای نوار ضبط شده را در سه سرعت خط بخواهید، نه یک.
- زمان تغییر دستور غذا را بین دو محصول رایج خود تأیید کنید.
- در مورد روش پذیرش برای ساخت فیلم، چسبندگی و رنگ قبل از ارسال توافق کنید.
- بررسی کنید کدام قطعات یدکی به صورت محلی نگهداری می شوند و چگونه پشتیبانی از راه دور ارائه می شود.
- تأیید کنید که آیا یک تامینکننده میتواند هسته A2، سیمپیچ آلومینیومی روکششده و فیلم باندینگ را نیز ارائه کند، زیرا یک منبع واحد حلقه راهاندازی را کوتاه میکند.
بهترین لحظه برای پرسیدن این سوالات قبل از سفارش خرید است، زمانی که مهندسان هنوز دارای اهرم و گزینه هستند. اگر می خواهید نظر دومی در مورد یک محصول خاص داشته باشید - کلاف پوشش دار، کویل کامپوزیت درجه بندی آتش، کفپوش یا خطوط چرمی - سریع ترین راه این است مشخصات هدف خود را برای مهندسان فرآیند ما ارسال کنید و اجازه دهید آنها را با یک مسیر فرآیند به جای صفحه کاتالوگ پاسخ دهند.