
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

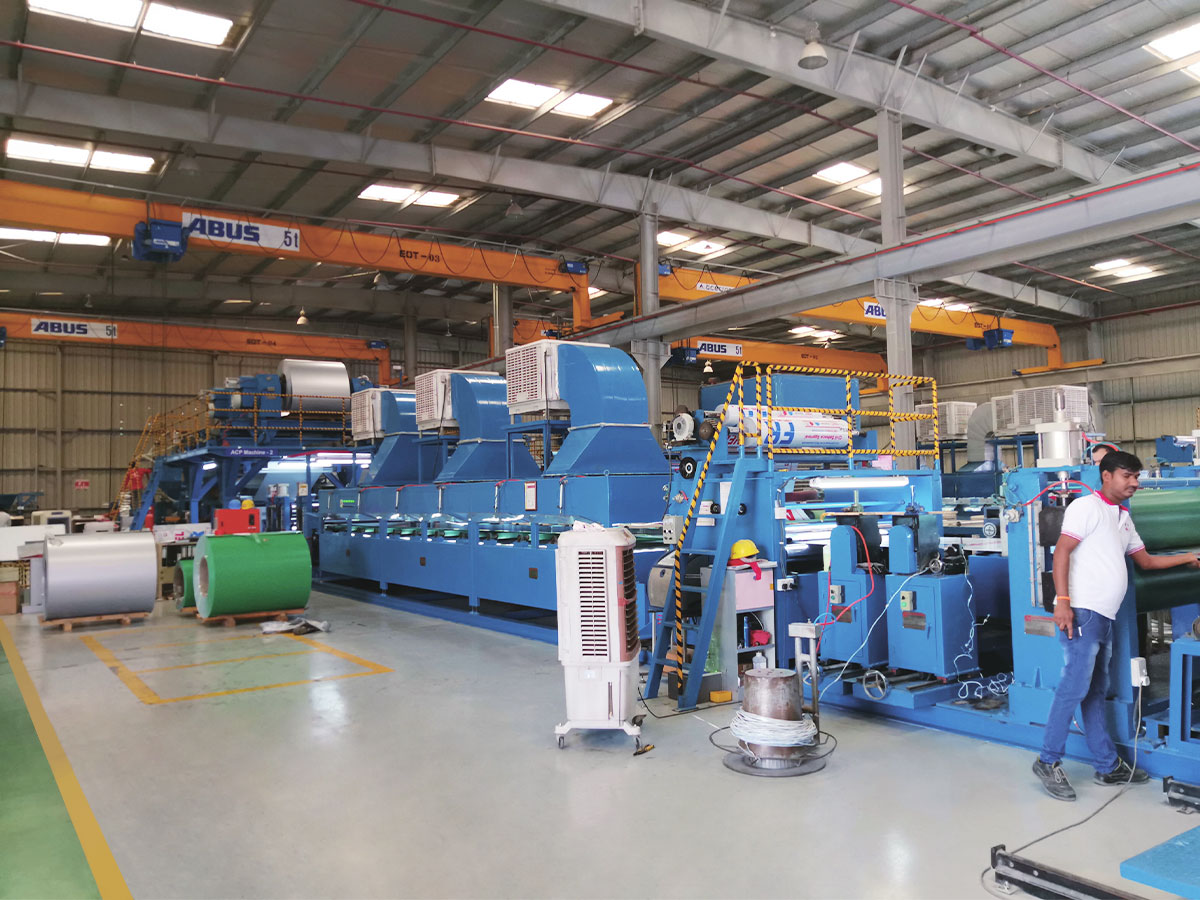
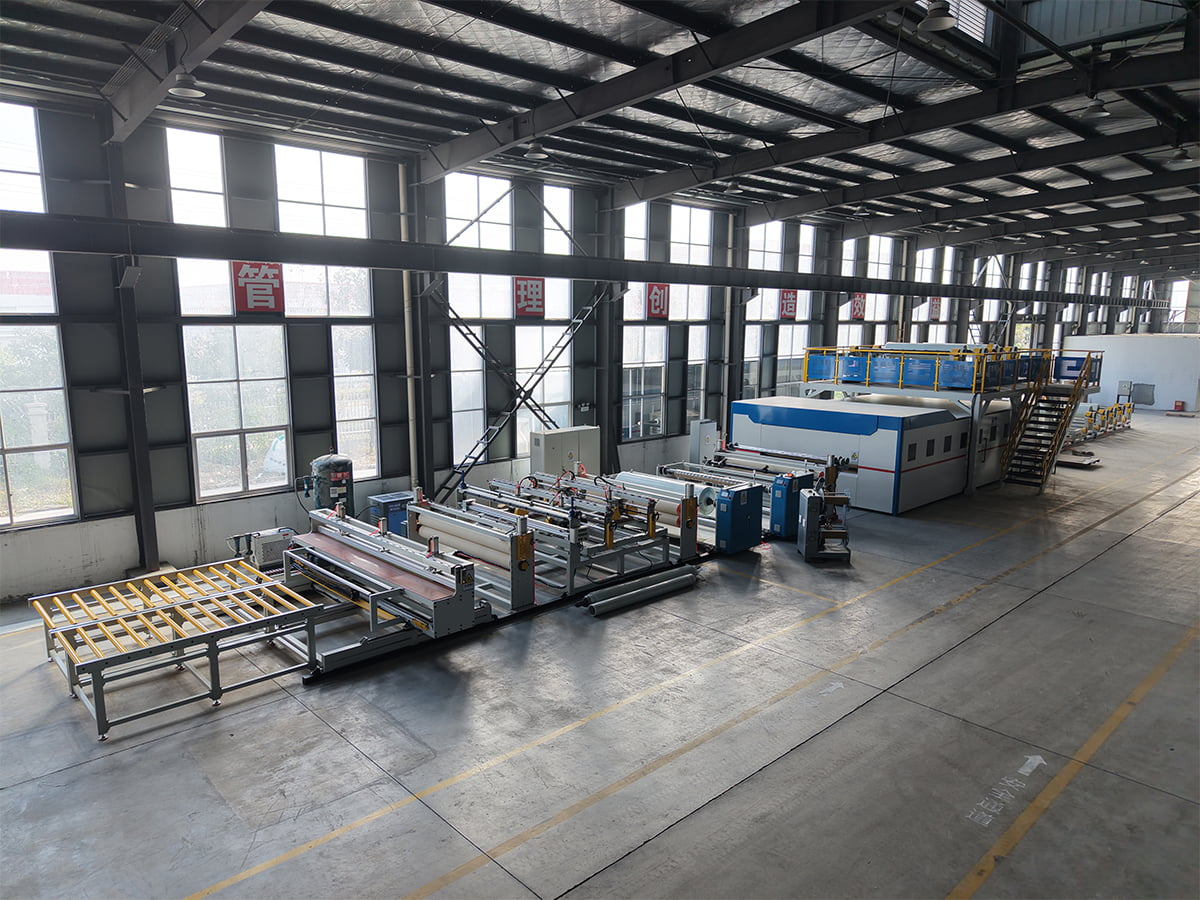
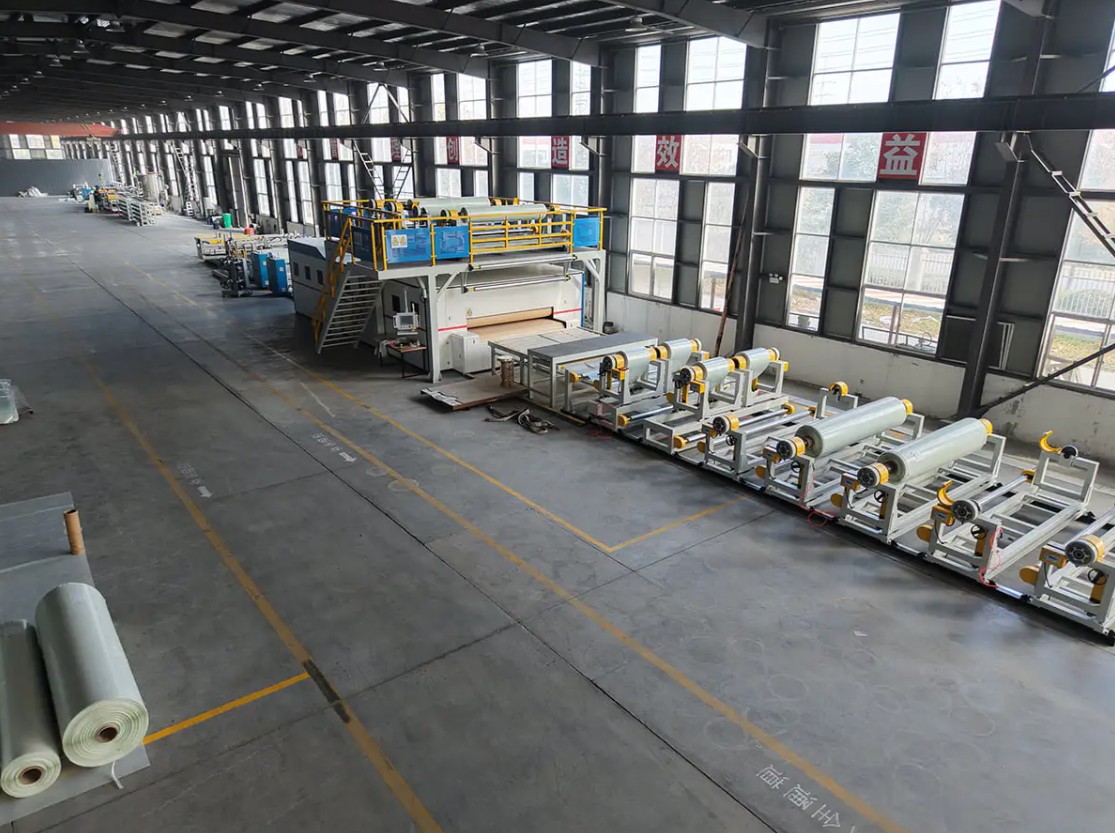
A خط پوشش سیم پیچ فلزی با جایگزینی رنگ آمیزی آهسته و تکه تکه با فرآیند خودکار مداوم، تولید را بهبود می بخشد. که نوارهای فلزی را در یک اجرای بدون وقفه تمیز می کند، می پوشاند و خشک می کند. این کار باعث کاهش ساعات کار در هر واحد، کاهش ضایعات رنگ، کوتاه شدن زمان پخت و رفع تنگناهایی می شود که به صورت دسته ای تکمیل می شوند. تسهیلاتی که از رنگ آمیزی پس از ساخت به پوشش سیم پیچ تغییر می کنند، معمولاً دستاوردهای قابل توجهی در بازده روزانه و کاهش دوباره کاری مرتبط با پوشش گزارش می دهند. الف خط پوشش سیم پیچ فلزی به طور خاص برای ارائه این نوع توان عملیاتی پیوسته طراحی شده است و بخش های زیر دقیقاً چگونگی کمک هر مرحله از فرآیند به تولید سریعتر و قابل اطمینان تر را نشان می دهد.
پردازش مستمر تاخیرهای دسته ای را حذف می کند
رنگ آمیزی دسته ای سنتی نیاز به بارگیری قطعات، پوشش دادن آنها، انتظار برای پخت و سپس تخلیه قبل از شروع دسته بعدی دارد. یک خط پوشش سیم پیچ، این الگوی توقف شروع را با تغذیه نوار فلزی از طریق تمیز کردن، پوشش دادن، و مناطق پخت در یک گذر مداوم حذف می کند. طبق داده های فرآیند منتشر شده توسط انجمن ملی پوشش سیم پیچ، خطوط سیم پیچ معمولاً با سرعت های بین دو کار می کنند 30 و 200 متر در دقیقه بسته به نوع پوشش و گیج، که به یک خط اجازه می دهد تا آنچه را که چندین چرخه دسته ای جداگانه در یک رنگ فروشی معمولی طول می کشد، پردازش کند.
این به چه معناست برای خروجی روزانه
- یک خط کویل می تواند چندین هزار متر مربع فولاد یا آلومینیوم را در یک شیفت پوشش دهد
- اتصال نواری در انتهای ورودی، خط را بدون توقف کامل حفظ میکند
- کوره های پخت با سرعت خط مطابقت دارند، بنابراین زمان خشک کردن روند را کند نمی کند
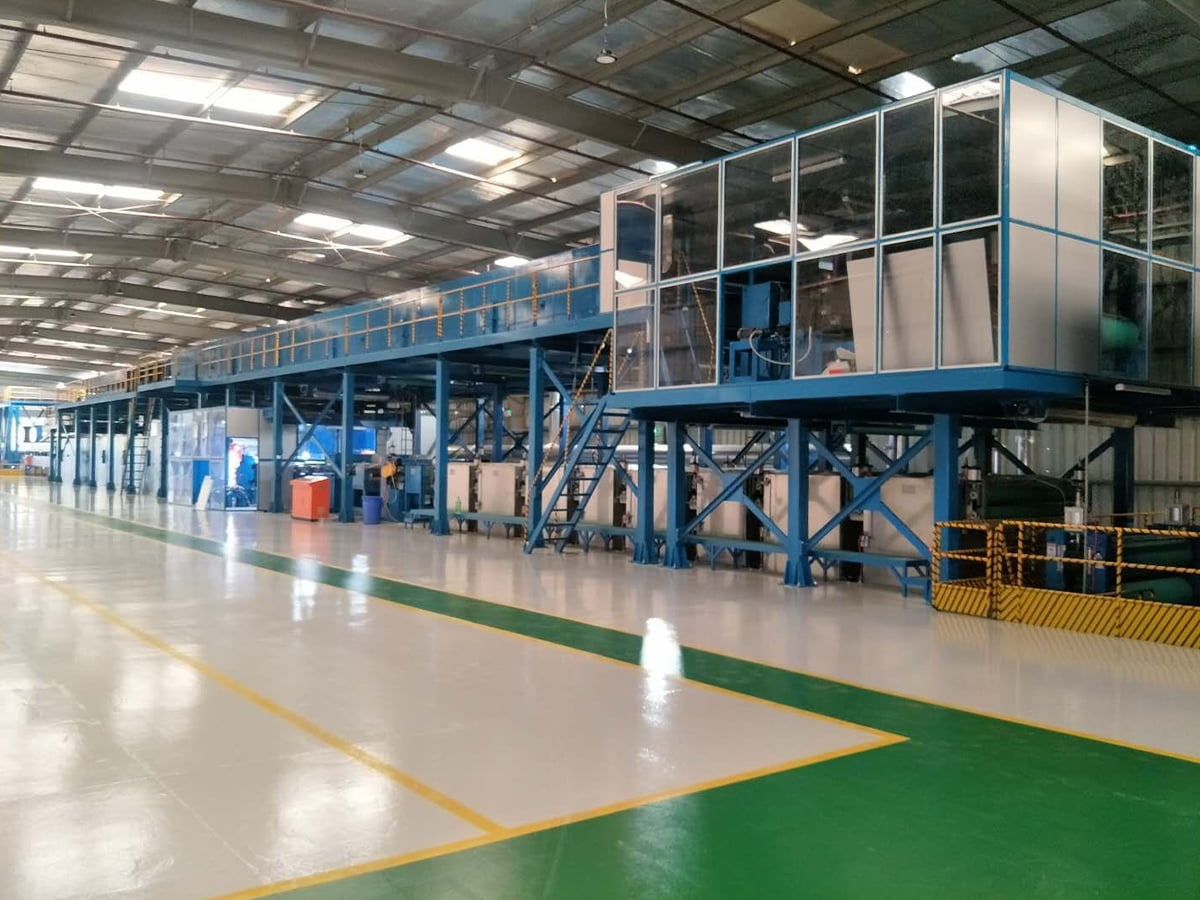
استفاده از پوشش خودکار زمان کار را کاهش می دهد
در یک خط سیم پیچ، غلتک های پوششی رنگ را به طور خودکار با ضخامت ثابت در سراسر عرض نوار اعمال می کنند، و نیاز اپراتورها به اسپری دستی یا لمس قطعات جداگانه را از بین می برد. این کار ساعات کار مستقیم در هر واحد محصول نهایی را کاهش میدهد و خطر خطای انسانی ایجاد لکههای نازک یا عدم پوشش را کاهش میدهد.
مقایسه نیروی کار بر اساس نوع فرآیند
| فرآیند | درگیری معمولی کار | قوام پوشش |
| خط پوشش کویل | کم، بیشتر نظارت و راه اندازی | ضخامت بالا، غلتکی کنترل شده |
| رنگ آمیزی دستی با اسپری | بالا، وابسته به اپراتور | متغیر، بستگی به مهارت دارد |
| پوشش پودری دسته ای | متوسط، بارگذاری جزئی مورد نیاز است | متوسط، وابسته به شکل |
چرخه های پخت سریع تر، توان عملیاتی را افزایش می دهند
کوره های پخت روی یک خط سیم پیچ به گونه ای کالیبره شده اند که نوار پوشش داده شده را در عرض چند ثانیه به حالت پخت کامل برسانند، زیرا لایه نازک و یکنواختی که توسط غلتک های پوشش اعمال می شود بسیار سریعتر از لایه های ضخیم تر و ناهموار که گاهی اوقات در اثر پاشش دستی باقی می ماند، به هم متصل می شوند. این پنجره سخت به این معنی است که خط می تواند سرعت بالایی را بدون از بین بردن سختی یا چسبندگی پوشش حفظ کند، که هر دو معمولاً از طریق آزمایش سختی مداد تحت ASTM D3363 تأیید می شوند.
چگونه منطقه بندی فر از سرعت پشتیبانی می کند
اکثر کورههای پخت به چندین ناحیه دمایی تقسیم میشوند و به نوار اجازه میدهند تا به تدریج به دمای اوج فلز برسد و سپس به اندازه کافی نگه داشته شود تا اتصال متقاطع قبل از سرد شدن کامل شود. این رویکرد منطقهای از سوختن با سرعت بالا جلوگیری میکند در حالی که هنوز به درمان کامل میرسد، که تکرار مداوم آن در کوره دستهای استاتیک دشوار است.
کاهش دوباره کاری و ضایعات مواد
از آنجا که ضخامت پوشش روی یک خط سیم پیچ در یک تلرانس محدود کنترل می شود، اغلب در داخل مثبت یا منفی 2 میکرون همانطور که معمولا توسط تامین کنندگان تجهیزات پوشش ذکر می شود، نقص های مربوط به ضخامت بسیار کمتری وجود دارد که نیاز به کار مجدد دارند. ضایعات رنگ نیز به میزان قابل توجهی کمتر است، زیرا کاربرد غلتکی تقریباً از حجم کامل رنگ کشیده شده به سیستم استفاده می کند، برخلاف غرفه های اسپری که تلفات بیش از حد پاشش می تواند به 20 تا 30 درصد برسد.
منابع رایج زباله حذف شد
- از دست دادن بیش از حد اسپری از تفنگ های اسپری دستی
- پوشش ناهموار که نیاز به عبور پوشش دوم دارد
- قطعات به دلیل عدم تطابق رنگ یا براقی بین دسته ها رد می شوند
کنترل کیفیت درون خطی از تاخیرهای پایین دستی جلوگیری می کند
خطوط روکش سیم پیچ مدرن از حسگرهای درون خطی برای نظارت بر ضخامت، رنگ و براقیت پوشش هنگام حرکت نوار در خط استفاده می کنند و انحرافات را فوراً به جای پس از پوشش دهی کل دسته مشاهده می کنند. این بازخورد بلادرنگ به اپراتورها اجازه میدهد تا قبل از تولید حجم زیادی از مواد غیرمجاز، تنظیمات کوچکی را در شکاف غلتکی یا ویسکوزیته رنگ انجام دهند که از سرعت تولید و بازده مواد محافظت میکند.
چک های درون خطی معمولی
- اندازه گیری ضخامت فیلم خشک پس از پخت
- اسکن رنگ و براق در برابر استاندارد هدف
- تشخیص عیب سطحی با استفاده از سیستم های اسکن نوری
ثبات پیش تصفیه شکست های پایین دستی را کاهش می دهد
کندی تولید اغلب به خرابی پوشش ناشی از آمادهسازی ضعیف سطح، مانند باقیمانده روغن یا اکسید روی فلز قبل از رنگآمیزی بازمیگردد. یک خط کویل مراحل تمیز کردن شیمیایی و پوشش تبدیل را مستقیماً در فرآیند ادغام می کند و اطمینان حاصل می کند که هر متر از نوار قبل از رسیدن به پوشش دهنده، پیش تصفیه یکسان را دریافت می کند. این سازگاری احتمال خرابی چسبندگی را کاهش می دهد که در غیر این صورت مستلزم توقف خط برای بررسی و اصلاح است.
گزینه های پیکربندی خط که از خروجی بالاتر پشتیبانی می کنند
خطوط روکش کویل بسته به محصول تولید شده می توانند با ایستگاه های رول رول یک طرفه، دو طرفه یا معکوس پیکربندی شوند و انتخاب پیکربندی مستقیماً بر سرعت قابل دستیابی خط و کیفیت پایان تأثیر می گذارد.
مقایسه پیکربندی
| پیکربندی | بهترین مناسب برای | تاثیر سرعت خط معمولی |
| پوشش تک طرفه | پانل هایی با یک چهره در معرض | سرعت قابل دستیابی بالاتر |
| پوشش دو طرفه | محصولاتی که نیاز به پشتی تمام شده دارند | سرعت متوسط، زمان فرآیند اضافه شده |
| روکش معکوس رول | پرداخت های تزئینی با دقت بالا | سرعت کمی کاهش یافته، کیفیت پرداخت بالاتر |
بهره وری انرژی از عملکرد پایدار با سرعت بالا پشتیبانی می کند
کارکردن یک اجاق پخت با توان عملیاتی بالا و ثابت عموماً نسبت به گرم کردن و خنک کردن مکرر کوره دسته ای بین چرخه ها، انرژی کارآمدتری در واحد سطح پوشش داده شده دارد. بسیاری از خطوط سیم پیچ نیز گرما را از اکسید کننده های حرارتی احیا کننده بازیابی می کنند، که برای از بین بردن ترکیبات آلی فرار آزاد شده در طول پخت و هدایت مجدد گرمای بازیابی شده به سیستم کوره برای کاهش مصرف سوخت و در عین حال حفظ سرعت تولید استفاده می شود.
تجهیزات اصلی که منجر به سود تولید می شود
یک خط پوشش کامل کویل معمولاً شامل یک سیم پیچ، آکومولاتور، بخش پیش تصفیه، ایستگاه پوشش، کوره پخت، بخش خنک کننده، و کویلر یا واحد برش به طول است که همگی برای کارکردن با سرعت مشابه هماهنگ شده اند. آکومولاتور به طور خاص نقش کلیدی در تولید پایدار ایفا می کند، زیرا یک بافر از نوار را ذخیره می کند که به خط اجازه می دهد تا با سرعت کامل کار کند در حالی که یک سیم پیچ جدید در انتهای ورودی متصل می شود.
چرا همگام سازی مهم است
اگر هر مرحله ای کندتر از بقیه خط اجرا شود، به عامل محدود کننده خروجی کلی تبدیل می شود. به همین دلیل است که تجهیزات پوشش کویل بهعنوان یک سیستم یکپارچه به جای مجموعهای از ماشینهای مجزا طراحی میشوند و از همان ابتدا ظرفیتهای تمیزکاری، پوشش و پخت را تضمین میکنند.
سازندگانی که به دنبال افزایش خروجی بدون اضافه کردن شیفت یا فضای طبقه هستند، اغلب متوجه می شوند که ارتقاء به یک محصول اختصاصی خط پوشش سیم پیچ فلزی گلوگاه های ایجاد شده توسط فرآیندهای تکمیل دستی یا دسته ای را برطرف می کند، زیرا هر مرحله از خط به گونه ای ساخته شده است که با سرعت مشابه اجرا شود.
اندازه گیری بهبود تولید پس از نصب
امکاناتی که خط پوشش سیم پیچ نصب می کنند، معمولا خروجی را با استفاده از متر مربع پوشش دهی شده در هر شیفت، بازده پاس اول و ساعات توقف در هفته پیگیری می کنند. مقایسه این ارقام قبل و بعد از نصب، تصویر روشنی از سود تولید به دست می دهد، و بیشتر عملیات ها بیشترین پیشرفت را در بازده پاس اول مشاهده می کنند، زیرا بررسی های کیفیت درون خطی قبل از اینکه حجم زیادی از مواد تحت تأثیر قرار گیرد، مشکلاتی را پیدا می کند.
معیارهای کلیدی برای ردیابی
- متر مربع کویل پوشش داده شده در هر شیفت تولید می شود
- درصد بازده پاس اول قبل از کار مجدد
- ساعات توقف برنامه ریزی نشده در هفته
- مصرف رنگ در هر متر مربع محصول نهایی
برنامه ریزی برای ارتقای خط برای حداکثر سود تولید
قبل از سرمایه گذاری در خط پوشش سیم پیچ، برنامه ریزان تاسیسات باید تنگناهای فعلی، عرض سیم پیچ مورد انتظار و محدوده سنج، و خروجی هدف در هر شیفت را بررسی کنند، سپس این الزامات را با طول اجاق، پیکربندی روکش، و ظرفیت ذخیره ساز مطابقت دهند. همکاری نزدیک با یک تامین کننده باتجربه تجهیزات در این مرحله برنامه ریزی کمک می کند تا اطمینان حاصل شود که خط نهایی به درستی اندازه می شود تا دستاوردهای تولیدی مورد نظر کارخانه را ارائه دهد، نه اینکه به سادگی گلوگاه را به مرحله دیگری از فرآیند منتقل کند.