
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

یک خط کفپوش SPC پنج لایه با سرعت پنج تا شش متر در دقیقه میتواند نیمی از تغییر خروجی را به چیزی به کوچکی ضخامت 0.1 میلیمتر کاهش دهد. اپراتور آن را روی پالت تمام شده می بیند، نه در قالب، و تا آن زمان اکسترودر قبلاً چندین صد متر از تخته غیرمجاز را فشار داده است. همین الگو در خطوط نوار CFRT، خطوط پوشش چرم PVC و PU و خطوط لمینیت کامپوزیت فلزی دیده می شود. دستگاه قادر است؛ این فرآیند به سادگی به اندازه کافی سریع اصلاح نمی شود.
این مورد واقعی برای اتوماسیون ماشین آلات اکستروژن است. بحث جایگزینی اپراتورها و خرید گران ترین کنترلر موجود در بازار نیست. این در مورد بستن حلقه هایی است که ضخامت، چسبندگی و کیفیت سطح را تعیین می کنند، و بستن آنها به اندازه کافی سریع که اصلاح قبل از هدر رفتن مواد اتفاق بیفتد. همه چیز زیر از همین ایده واحد ناشی می شود.
آنچه اتوماسیون ماشین آلات اکستروژن در واقع پوشش می دهد
در یک خط کامپوزیت مبتنی بر اکستروژن، اتوماسیون مجموعه ای از حلقه های کنترلی است تا یک ویژگی. یک خط می تواند به خوبی در یک مکان خودکار و کاملاً دستی در دو متر پایین دست باشد، به همین دلیل است که دو کارخانه که تجهیزات مشابهی را اداره می کنند، بازدهی بسیار متفاوتی دارند. حلقه هایی که بیشترین اهمیت را دارند عبارتند از:
- تغذیه و دوز مذاب: تغذیه وزنی یا حجمی رزین، پرکننده و افزودنی، در یک نوار باریک نگه داشته می شود تا پیچ هرگز مجبور نباشد گلوی گرسنگی را جبران کند.
- سرعت پیچ و فشار مذاب: فشار در ورودی قالب عددی است که نشان می دهد در داخل بشکه چه اتفاقی می افتد و باید سرعت پیچ را افزایش دهد نه برعکس.
- دمای بشکه و قالب: کنترل منطقه با وضوح کافی برای پایدار نگه داشتن ویسکوزیته مذاب در طولانی مدت، از جمله راه اندازی و تغییرات مواد.
- کنترل گیج: یک گیج سنج ضخامت یا وزن پایه که به تنظیم لبه قالب، شکاف رول یا سرعت خط برگشت میدهد، بنابراین اصلاح بهجای شروع توسط اپراتور، خودکار است.
- همگامسازی سرعت و تنش: رولهای برداشتن، لمینیت، رولهای برجسته و سیم پیچها که یک مرجع اصلی را ردیابی میکنند، بنابراین وب نه کشیده و نه شل میشود.
- سیم پیچی، پیرایش و کنترل لبه: سیم پیچی با کشش ثابت و برش خودکار لبه که رول تمام شده را قابل فروش نگه می دارد.
این حلقه ها در چهار سطح عملی قرار دارند. کنترل دستی متکی به اپراتور است که گیجها را میخواند و چرخهای دستی را میچرخاند. کنترل دستور پخت حلقه باز تنظیمات را برای هر محصول ذخیره می کند اما به دریفت واکنشی نشان نمی دهد. کنترل حلقه بسته با گیج یا سنسور فشار به خودی خود اصلاح می شود. نظارت کامل خط، ثبت داده ها، آلارم ها و قابلیت ردیابی را اضافه می کند، که معمولاً اولین چیزی است که حسابرسی مشتری می خواهد ببیند.
جایی که اتوماسیون ابتدا بازپرداخت می کند
بودجه های اتوماسیون محدود است، بنابراین ترتیب هزینه ها بیشتر از کل اهمیت دارد. در اکثر کارخانههای کامپوزیت، کنترل گیج و کنترل تنش، هزینههای خود را سریعتر از هر چیز دیگری بازپرداخت میکنند، زیرا به ضایعات و کاهش رتبهها حمله میکنند که هر روز در ترازنامه قابل مشاهده است. زمان تغییر و مصرف انرژی معمولاً در رتبه دوم قرار می گیرند.
| حلقه کنترل | عملیات دستی | عملیات حلقه بسته | اثر مالی اصلی |
|---|---|---|---|
| ضخامت و وزن پایه | تصحیح پس از مشاهده دریفت | تصحیح مداوم از سیگنال سنج | قراضه کمتر، کاهش رتبه کمتر، متر قابل فروش بیشتر |
| فشار مذاب و سرعت پیچ | تنظیمات در تعقیب نوسانات فشار | فشار به عنوان متغیر کنترل شده نگهداری می شود | ابعاد پایدار، رد راه اندازی کمتر |
| تنش وب | سستی یا کشش قابل مشاهده در سرعت های بالاتر | تنش توسط رقصنده یا بازخورد لودسل حفظ می شود | چین و چروک کمتر، چسبندگی بهتر، شکستگی کمتر |
| منطقه بندی دما | با تغییر شرایط محیط، خوانشها تغییر میکنند | کنترل PID در هر منطقه | پرداخت سطحی ثابت در سراسر شیفت ها |
| تغییر دستور غذا | مقادیر دستی، چندین متر آزمایشی | پارامترهای ذخیره شده در یک مرحله فراخوانی شدند | توقف کوتاه تر بین درجه های محصول |
یک راه ساده برای اندازه گیری هزینه این است که نرخ ضایعات و نرخ کاهش رتبه را برای یک ماه اندازه گیری کنید، سپس تخمین بزنید که چه مقدار از هر کدام به دلیل تغییر در ضخامت، کشش یا دما ایجاد می شود. اتوماسیونی که نیمی از این تغییرات را حذف میکند، معمولاً در عرض دو سال در خطی که دو یا سه شیفت کار میکند، بازپرداخت خوبی دارد.
مطابقت سطح اتوماسیون با محصولی که می سازید
محصولات مختلف اکستروژن و لمینیت اولویت را روی حلقه های مختلف قرار می دهند. یک بسته کنترلی که برای یک ماده ایدهآل است، میتواند بزرگتر باشد یا به سادگی متغیر اشتباهی را برای دیگری هدف قرار دهد.
خطوط کامپوزیت CFRT و ترموپلاستیک
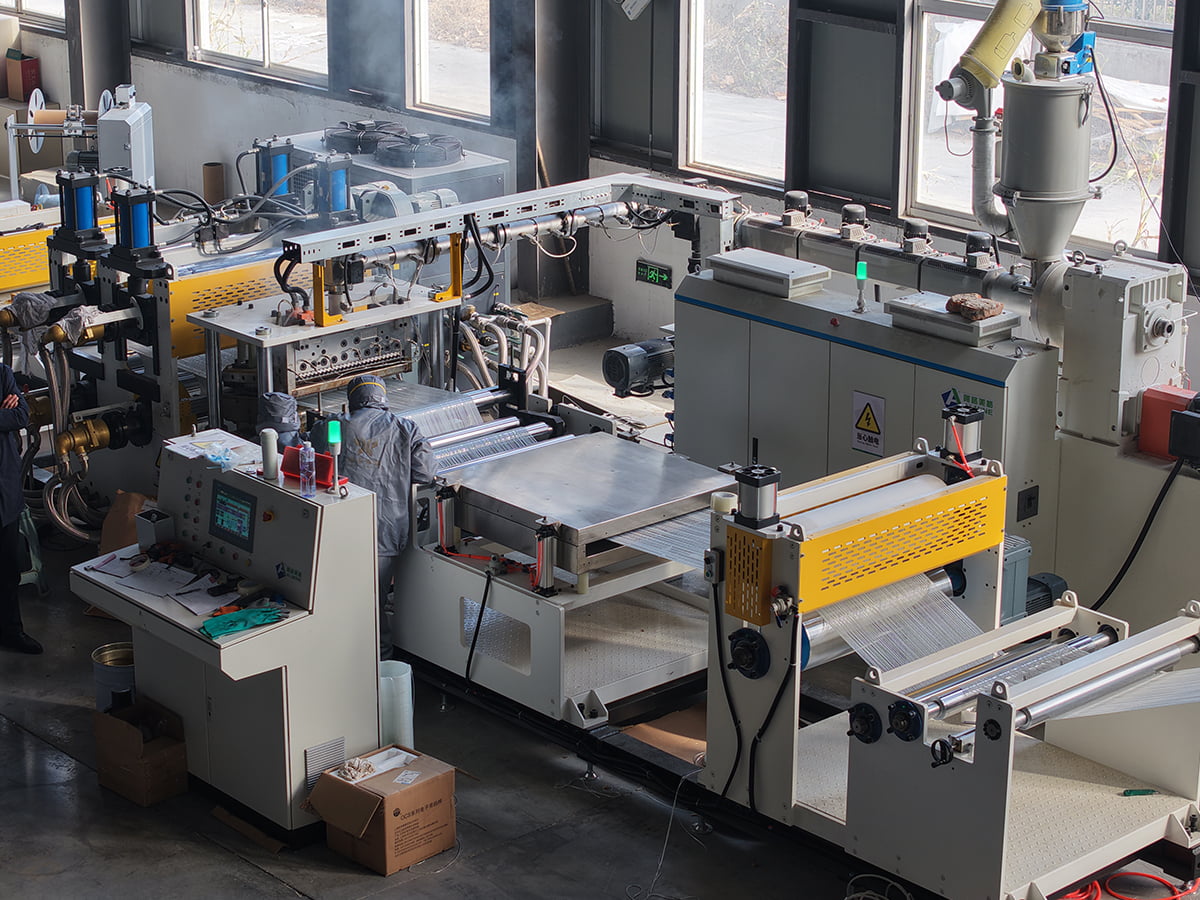
در خطوط ترموپلاستیک تقویت شده با الیاف پیوسته PET یا PP، اکسترودر باید پلیمر را پلاستیک کرده و الیاف روکش را در یک پاس آغشته کند. پایداری فشار مذاب و دمای اشباع، تعیین می کند که آیا نوار کاملاً خیس شده است یا خیر، در حالی که کشش چرخشی تعیین می کند که آیا فیبر در جایی که قرار گرفته است باقی بماند یا خیر. اتوماسیون در اینجا عمدتاً در مورد ثابت نگه داشتن سه متغیر همزمان با افزایش سرعت خط و ثبت آنها است تا بتواند پنجره فرآیند پشت یک رول تحویلی را به مشتری نشان دهد.
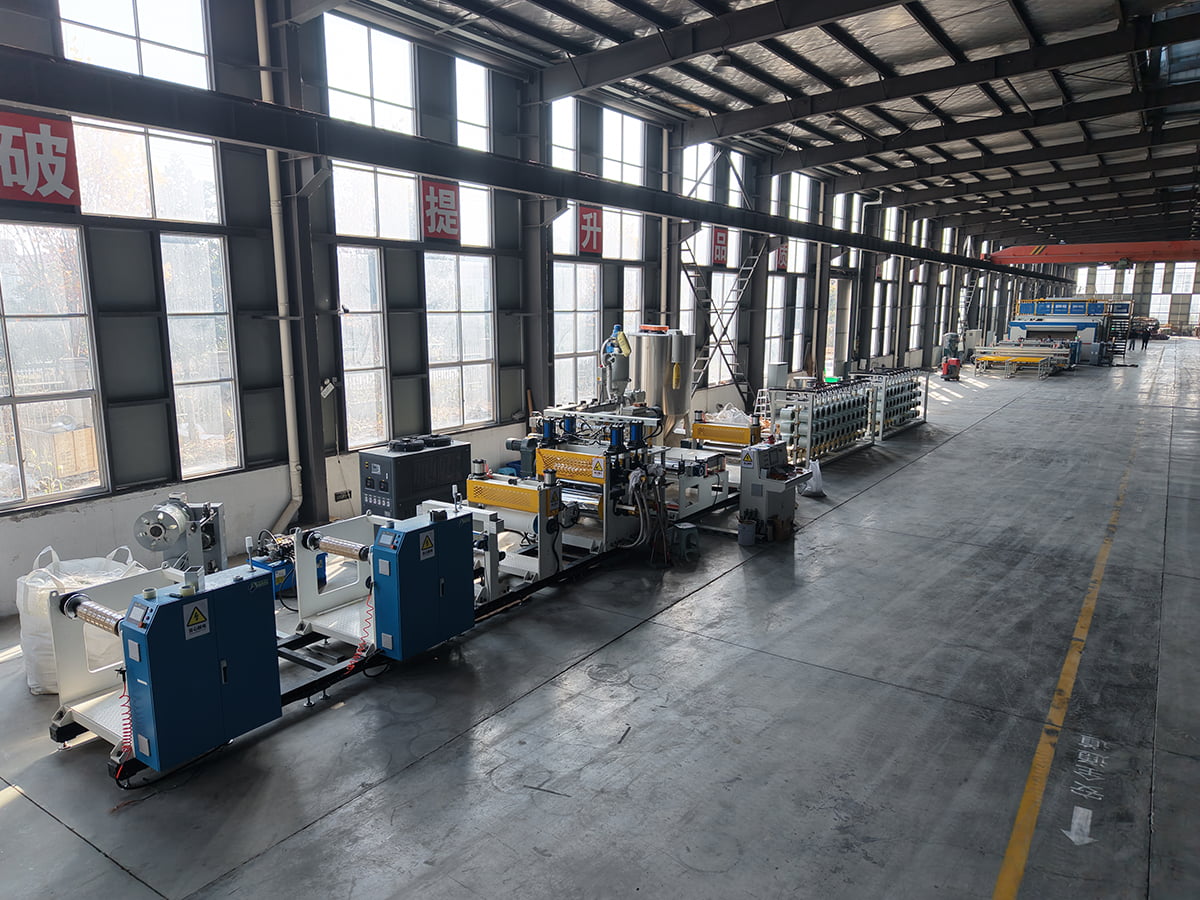 خط تولید مواد کامپوزیت PET/PP CFRT این خط تولید OEM PET/PP CFRT را برای ترموپلاستیک تقویت شده با الیاف پیوسته بررسی کنید، جایی که فشار مذاب پایدار، دمای اشباع و کشش چرخشی از خروجی نوار ثابت پشتیبانی میکند. مشاهده محصول →
کفپوش SPC و خطوط لمینت پی وی سی
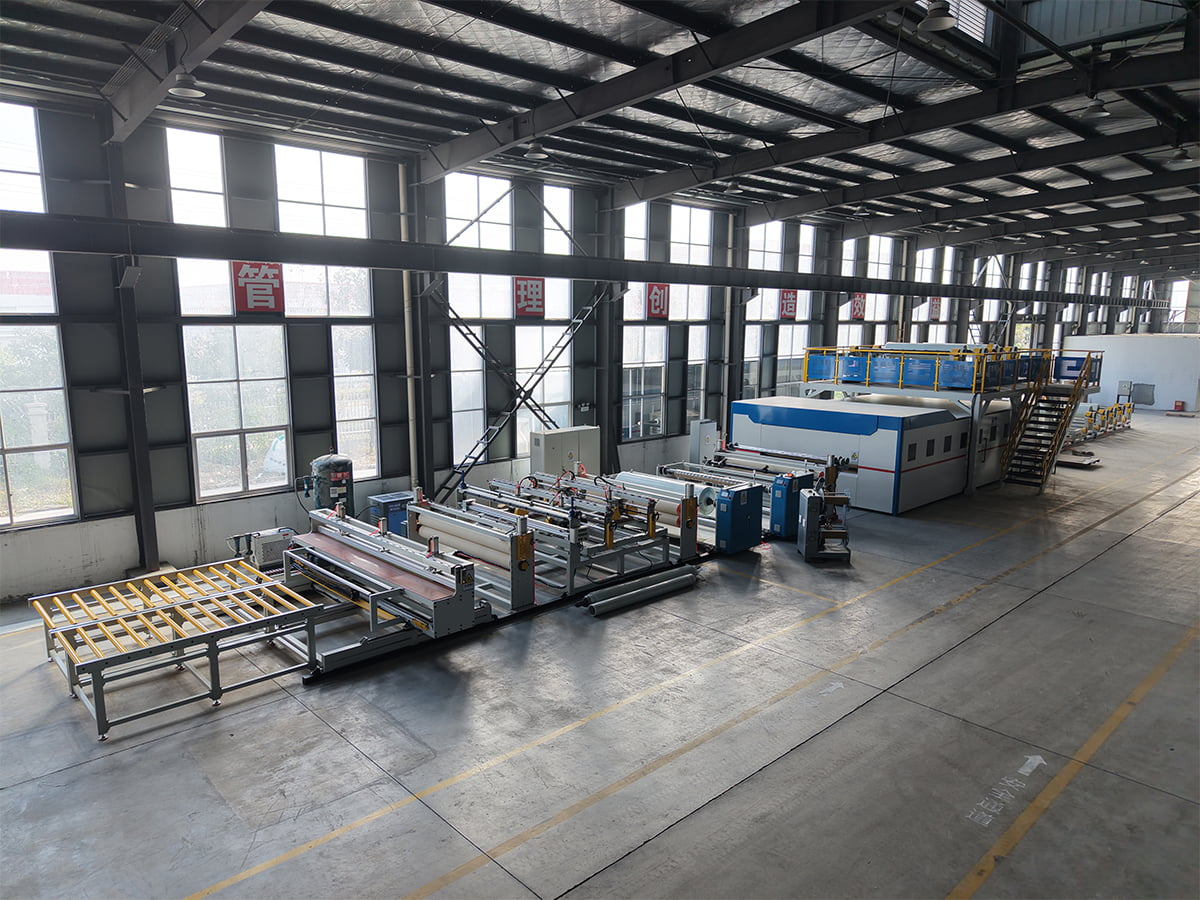
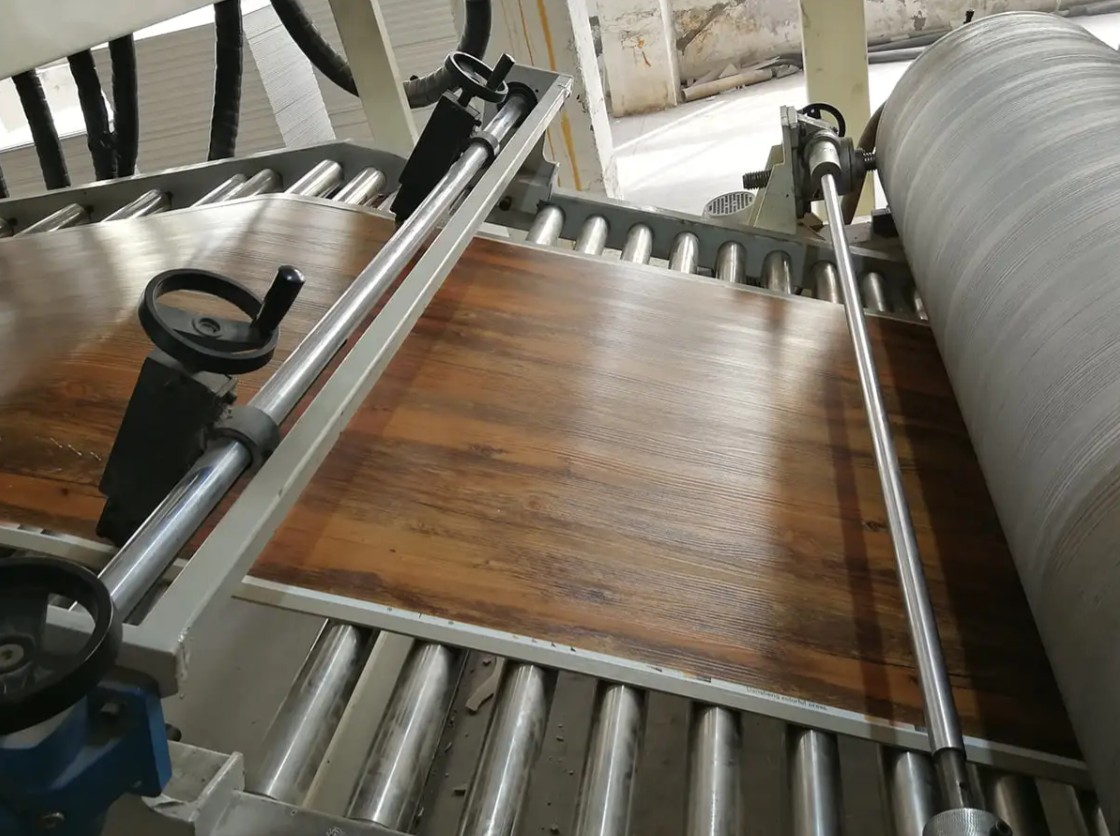
تولید پلانک SPC یک اکسترودر را با یک کلندر و یک بخش لمینیت ترکیب می کند. کنترل ضخامت از قالب شروع می شود اما در شکاف رول به پایان می رسد و این دو باید با هم تنظیم شوند. تغییرات چگالی، عمق حک و دمای لمینت، منابع معمول شکایات خریداران کفپوش هستند، بنابراین اتوماسیون مفید نوعی است که فاصله رول و دمای لمینت را به جای چرخ دستی، تحت کنترل حلقه بسته نگه میدارد. خریدارانی که برای یک خط جدید برنامه ریزی می کنند، می توانند قبل از توافق بر روی محدوده کنترل، توالی فرآیند اصلی را در این نمای کلی از خط تولید پانل لمینت PVC بررسی کنند.
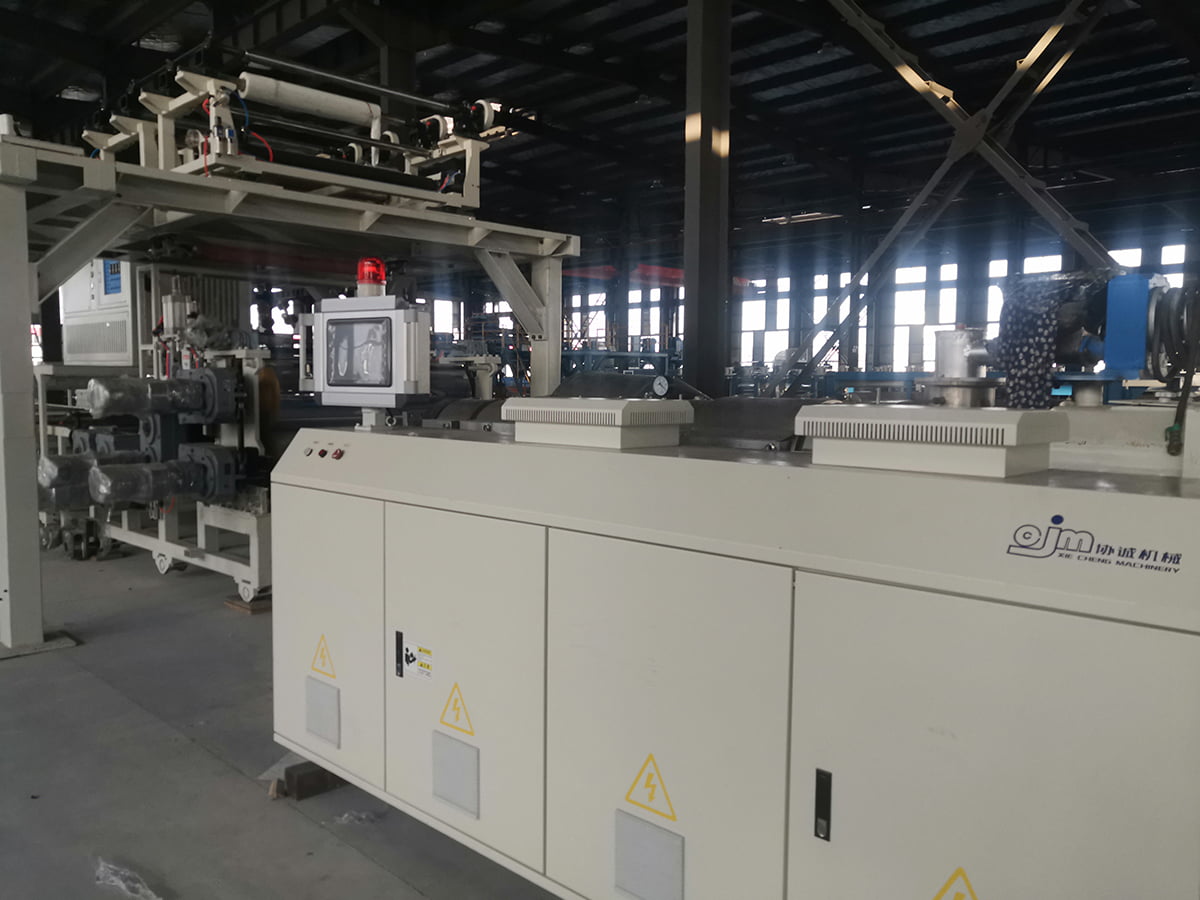 خط تولید کفپوش PVC/WPC/SPC OEM این خط کفپوش OEM SPC را برای اکستروژن یکپارچه، تقویم، لمینیت و برجسته سازی، با دقت ضخامت پایه ± 0.1 میلی متر و کنترل PLC/HMI بررسی کنید. مشاهده محصول →
خطوط روکش چرم PVC و PU
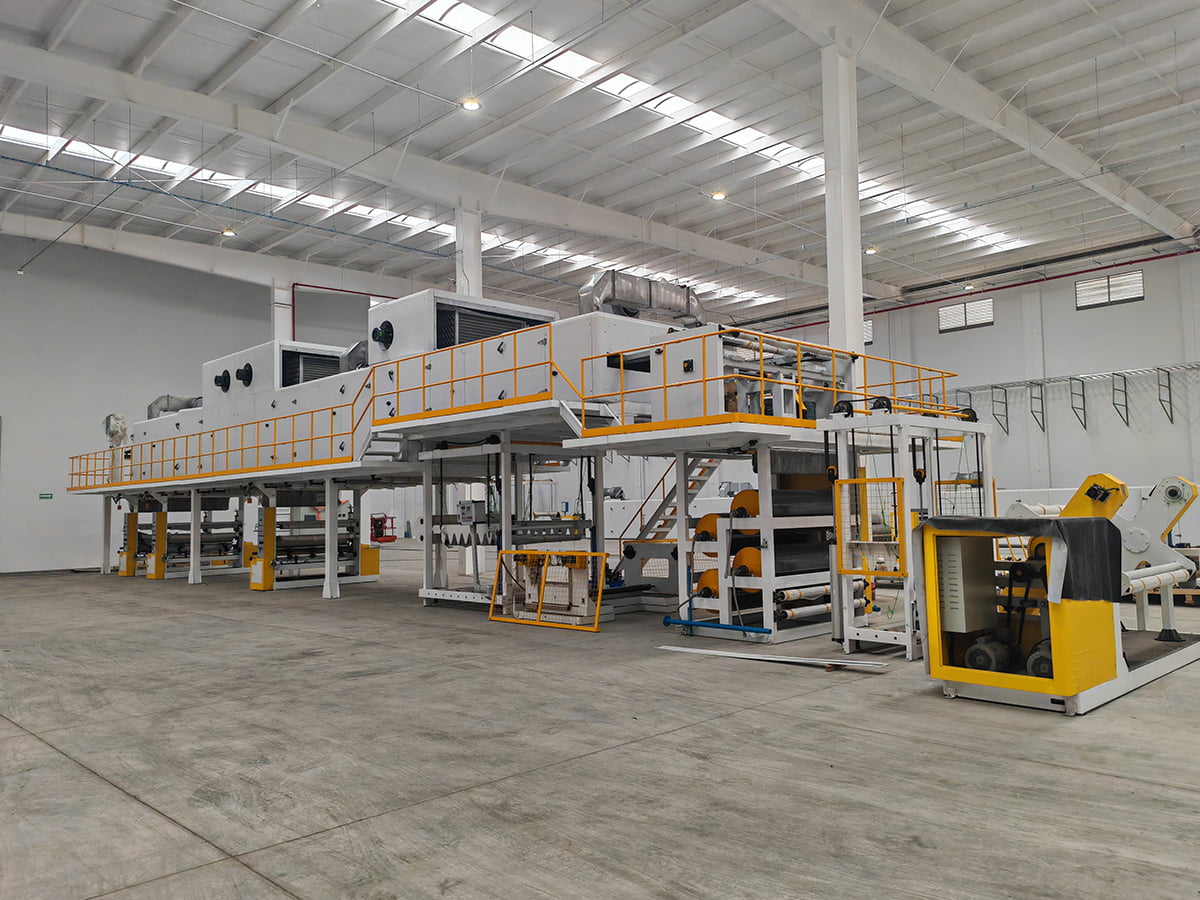
خطوط پوشش و منبت در وزن پوشش و دمای رول زنده یا می میرند. هد پوششی که چند گرم در هر متر مربع تغییر میکند، پس از برجستهسازی، تفاوتهای سایهای قابل مشاهده ایجاد میکند و کشش کاغذ را آزاد میکند که باعث ایجاد خطای ثبت میشود. وزن پوشش حلقه بسته، دمای رول برجسته و کنترل کشش چند ناحیه ای سه موردی هستند که ارزش اصرار بر روی آنها را دارند.
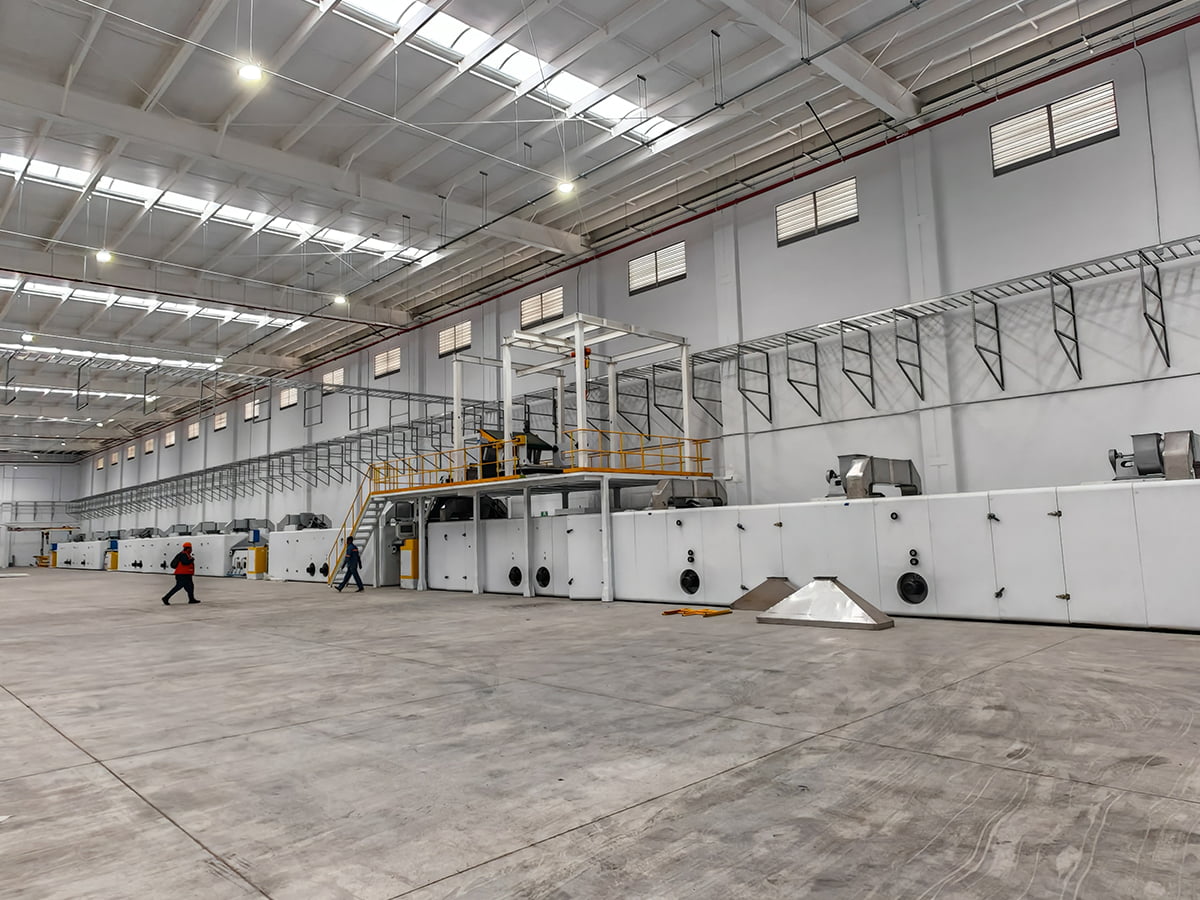 خط منبت کاری و پوشش چرم PVC/PU OEM این پوشش و خط برجسته چرم PVC/PU OEM را مرور کنید. وزن پوشش، دمای رول برجسته و کنترل کشش چند ناحیهای کلیدی برای خروجی ثابت هستند. مشاهده محصول →
خطوط پوشش پانل کامپوزیت فلزی و سیم پیچ
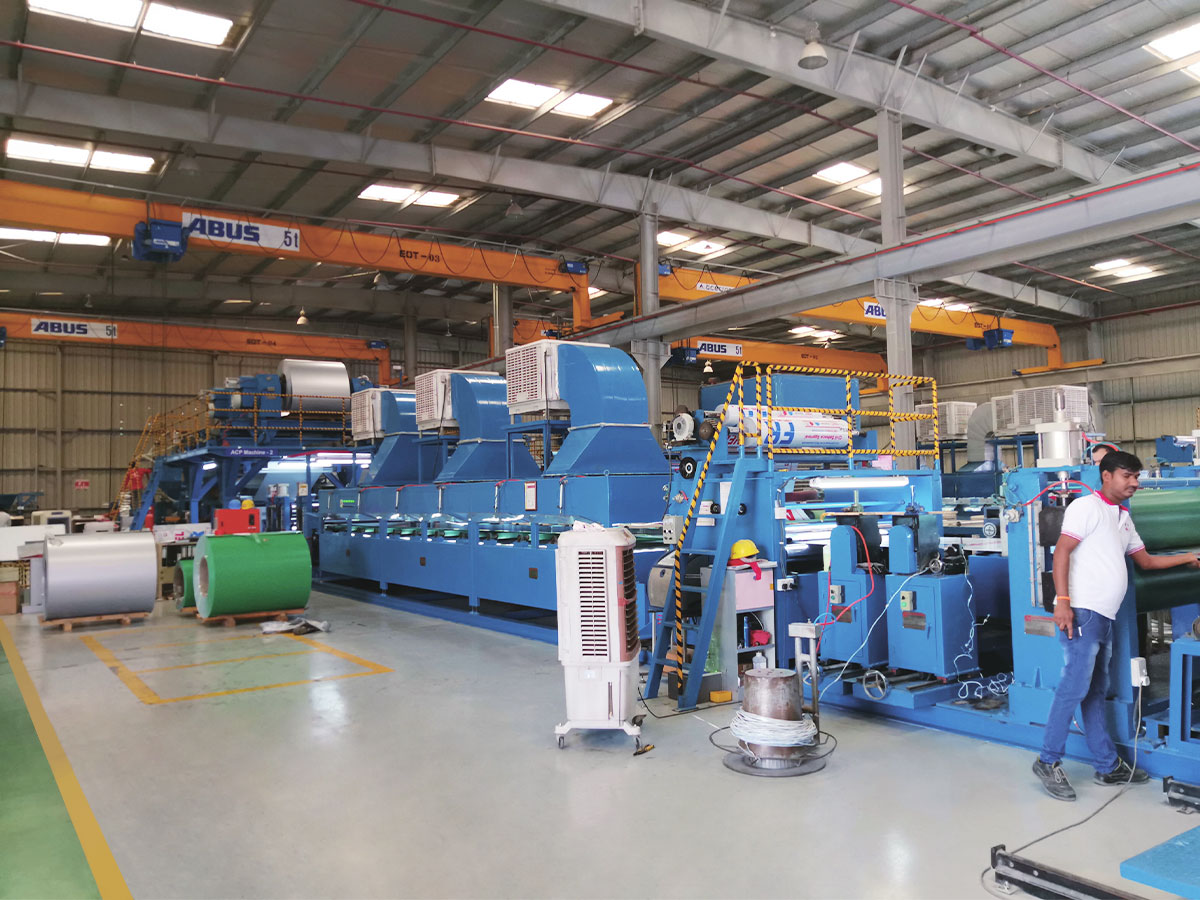
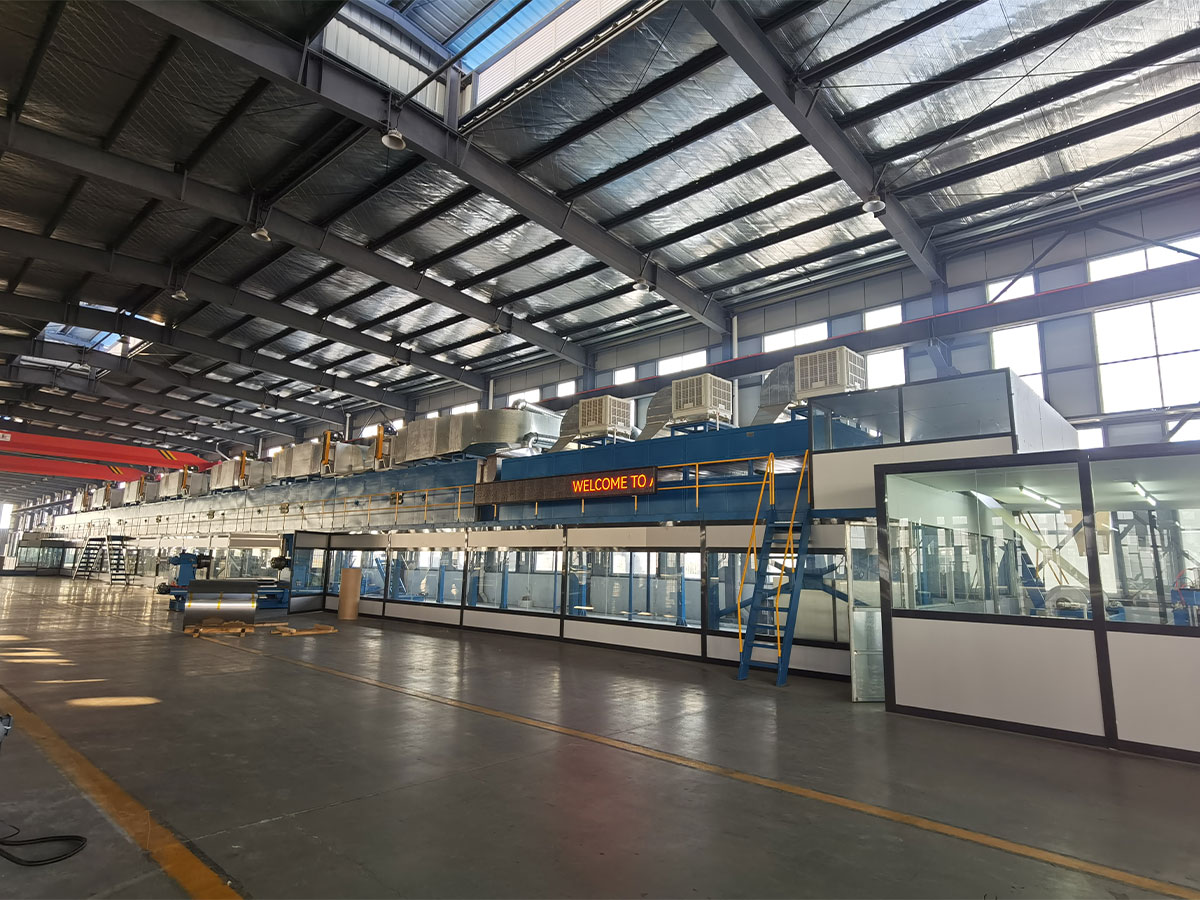
این خطوط به جای اکسترود، لمینیت می شوند، اما معماری کنترل یکسان است: دمای رول لمینیت، کشش فیلم چسب، سرعت خط و همگام سازی برخاستن. از آنجا که خروجی اغلب یک پانل درجه آتش است، قابلیت ردیابی به اندازه تحمل اهمیت دارد. رکورد ثبت شده دما، سرعت و کشش به ازای هر سیم پیچ اغلب تفاوت بین رد شدن و عدم موفقیت حسابرسی مشتری است.
در قرارداد خرید چه چیزی بنویسیم
بیشتر اختلافات اتوماسیون از مشخصاتی است که نام یک نام تجاری کنترلر را ذکر می کند و نه چیز دیگری. این موارد ارزش آن را دارند که قبل از ثبت سفارش به صورت کتبی تعریف شوند:
- متغیرها و سنسورهای کنترل شده: کدام حلقه ها بسته می شوند، با کدام سنسور نوع، برد و دقت.
- تلورانس های پذیرش: ضخامت، وزن پوشش یا نوار کششی که خط باید در طول اجرای شاهد، با سرعت و ماده مشخص شده نگه دارد.
- مواد و مدت زمان نمایش: چند متر، در چند ساعت، با چه ترتیب شروع و تغییر.
- مدیریت دستور غذا: چه تعداد محصول را می توان ذخیره کرد، چه کسی می تواند پارامترها را ویرایش کند و آیا تغییرات ثبت شده است یا خیر.
- خروجی داده: فرمت سوابق تولید و اینکه آیا می توان آنها را برای ممیزی مشتری صادر کرد.
- باز بودن کنترلر: آیا برنامه، صفحه نمایش های HMI و لیست قطعات یدکی تحویل داده می شوند و آیا یکپارچه سازی شخص ثالث مجاز است یا خیر.
- شرایط دسترسی از راه دور و خدمات، از جمله زمان پاسخگویی و قطعات یدکی ارائه شده با خط.
اشتباهات یکپارچه سازی که ماه ها هزینه دارد
- اکسترودر را خودکار می کند اما دفترچه راهنمای حمل و نقل را ترک می کند، بنابراین حلقه بسته با یک بخش کنترل نشده در پایین دست مبارزه می کند.
- اندازه گیج را برای محدوده راه اندازی به جای محدوده در حال اجرا، که وضوح را دقیقاً در زمانی که لازم است محدود می کند.
- نادیده گرفتن شرایط مکانیکی: پیچ فرسوده یا زنجیر درایو شل را نمی توان با نرم افزار بهتر اصلاح کرد.
- با انتخاب یک کنترلکننده، تیم تعمیر و نگهداری محلی نمیتواند سرویسدهی کند، یا پذیرش یک برنامه قفل شده بدون مستندات.
- راه اندازی فقط در یک درجه محصول، سپس دریابید که درجه بعدی به محدوده کنترلی نیاز دارد که سنسورها نمی توانند پوشش دهند.
اتوماسیون به کابینه کنترل ختم نمی شود
بسته کنترلی هر چه که باشد، یک خط تنها در صورتی سازنده باقی می ماند که جنبه مکانیکی، قطعات یدکی و دانش فرآیند در دسترس باشد، جایی که انتخاب تامین کننده به اندازه سخت افزار اهمیت دارد. تجهیزات هوشمند JiangSu XieCheng خطوط کامپوزیت و پوشش را از پایگاه خود در منطقه توسعه اقتصادی Jinhu، Huai'an، Jiangsu میسازد. محدوده آن از تجهیزات پانل کامپوزیت فلزی A2 و B1 و خطوط پوشش سیم پیچ فلزی تا CFRT، کفپوش SPC و خطوط چرم PVC/PU، به علاوه تجهیزات غیر استاندارد برای فرآیندهایی که ماشینهای استاندارد نمیتوانند پوشش دهند، میباشد. گروه پشت آن یک مرکز تحقیقات فناوری مهندسی استانی برای پانل های کامپوزیت آلومینیومی نسوز درجه A2 و تجهیزات تولید آنها را اداره می کند و خط تولید پانل کامپوزیت آلومینیومی A2 آن به عنوان اولین مجموعه تجهیزات اصلی در سطح استان شناخته شده است. این شرکت همچنین کویلهای هسته ضد حریق A2، کویلهای آلومینیومی روکششده و فیلمهای چسب پلیمری را عرضه میکند، که زمانی اهمیت دارد که یک خط جدید به جای جستجوی آزمون و خطا، به مواد خام همسان نیاز داشته باشد.
پس از تحویل، پشتیبانی بین عیب یابی از راه دور، خدمات در محل و تامین قطعات یدکی تقسیم می شود. قبل از اینکه یک خط مشخص شود، ارزش دارد مشخصات محصول، سرعت هدف و باند تحمل مورد نیاز را برای تامین کننده تجهیزات ارسال کنید و از یک محدوده کنترلی مطابق با آنها بخواهید، زیرا آن مکالمه معمولاً بیش از هر بروشور دیگری را نشان می دهد. شما می توانید آن را از طریق صفحه تماس ما شروع کنید.